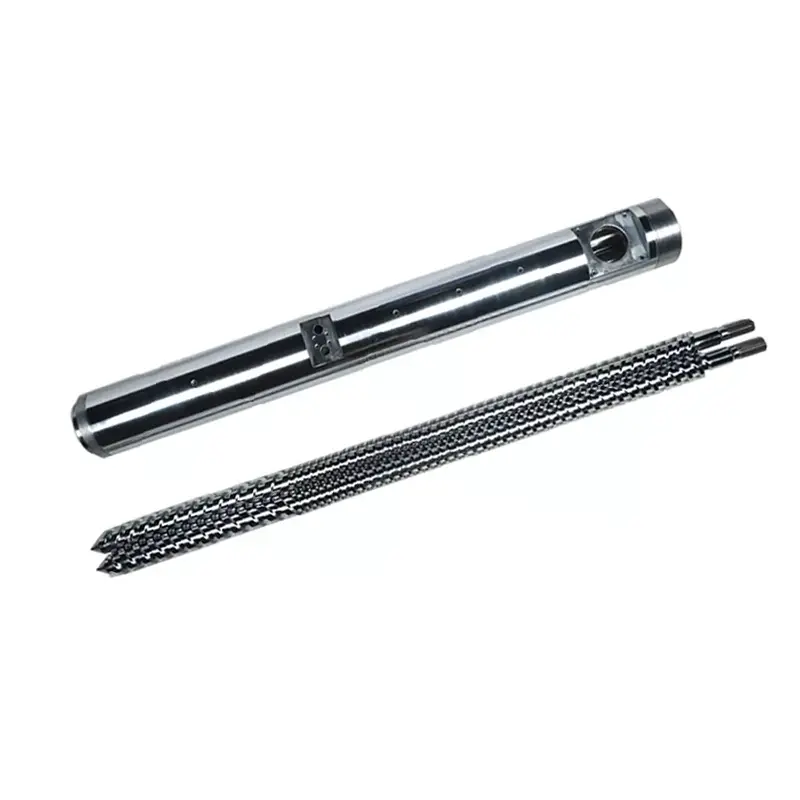

Ano ang Talagang Ginagawa ng Screw Barrel
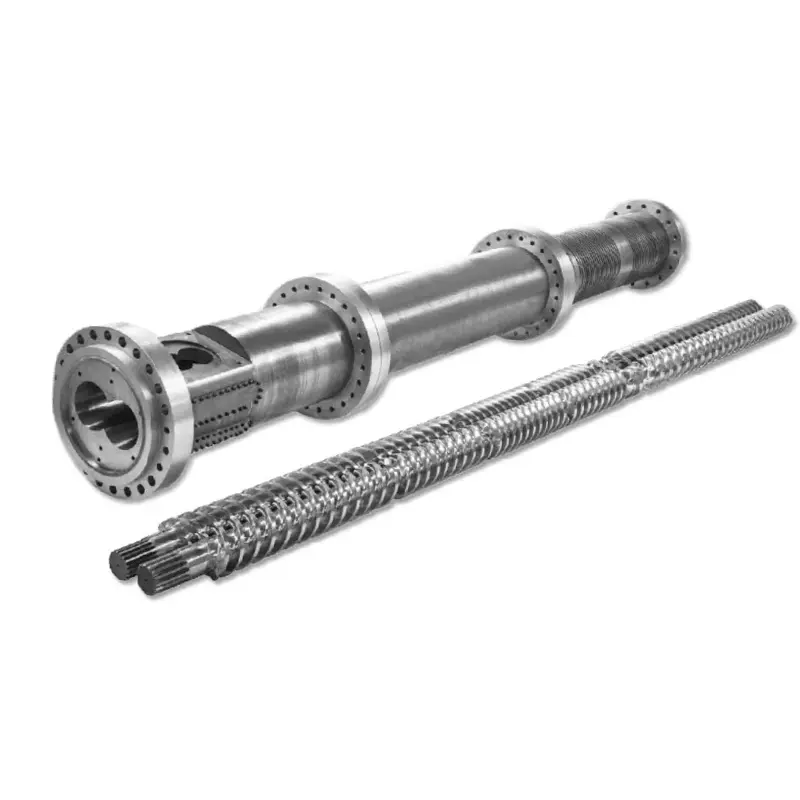
Gumagana ang turnilyo at bariles bilang magkatugmang pares. Narito ang pagkakasunud-sunod ng bawat cycle:
- Pagpapakain— Ang mga plastik na pellet ay bumaba mula sa hopper papunta sa feed zone.
- Natutunaw— Ang umiikot na tornilyo ay bumubuo ng shear heat. Pinagsama sa mga heater ng bariles, ang mga pellet ay natutunaw at nag-compress.
- Pagsusukat— Ang pagkatunaw ay nagiging pare-pareho sa temperatura at presyon bago iniksyon.
- Iniksyon— Ang tornilyo ay umuusad na parang plunger, na nagtutulak ng tinunaw na plastik sa amag.
Ang bawat variable ng disenyo — geometry, mga proporsyon ng zone, paggamot sa ibabaw — ay nakakaapekto sa kung gaano kahusay nangyari ang apat na hakbang na iyon. Ang isang mismatch sa alinman sa mga ito ay lumalabas bilang isang problema sa produksyon.
Desisyon 1: L/D Ratio
Ang L/D ratio (screw flighted length na hinati sa diameter nito) ay ang pinakamahalagang numero sa spec sheet. Kinokontrol nito ang oras ng paninirahan, kalidad ng paghahalo, at pamamahagi ng init.Karamihan sa mga pangkalahatang layunin na application ng injection molding ay gumagamit ng 20:1.
| dagta | Inirerekomenda ang L/D |
|---|---|
| PP, PE, PS (karaniwan) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensitibo sa init) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-reinforced na materyales | 20:1 – 24:1 |
Desisyon 2: Compression Ratio
Ang compression ratio (CR) ay sumusukat kung gaano ang pagkipot ng screw channel mula sa feed zone patungo sa metering zone. Pinipilit ng mas mataas na CR ang pagkatunaw nang mas agresibo — mabuti para sa mga amorphous resin na unti-unting lumalambot. Mas banayad ang lower CR, na siyang kailangan mo para sa heat-sensitive o fiber-filled na materyales.
| dagta | Compression Ratio |
|---|---|
| ABS, PC, PMMA (amorphous) | 3.0 – 3.5:1 |
| PP, PE, Nylon (semi-crystalline) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF-reinforced (≥15%) | 2.0 – 2.5:1 |
Desisyon 3: Mga Proporsyon ng Sona
Ang isang karaniwang turnilyo ng iniksyon ay nahahati sa tatlong mga zone. Ang proporsyon ng bawat zone ay mahalaga gaya ng kabuuang L/D.
- Feed Zone (L1):Mga malalalim na channel na tumatanggap ng mga solidong pellets mula sa hopper. Mas mahaba = mas maraming throughput capacity.
- Compression Zone (L2):Unti-unting bumababa ang lalim ng channel. Karamihan sa pagtunaw ay nangyayari dito.
- Pagsusukat Zone (L3):Mababaw, pare-parehong mga channel. Tinitiyak ang pare-parehong temperatura at presyon ng pagkatunaw bago mag-iniksyon.
| dagta | Feed (L1) | Compression (L2) | Pagsusukat (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nylon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Desisyon 4: Screw Barrel Material
38CrMoALA — Ang Karaniwang Baseline
Ginawa mula sa Nanhaiya's injection molding screws38CrMoALA haluang metal na bakal, pinainit at pinapatay. Ang batayang materyal na ito ay mahusay na humahawak ng mga karaniwang thermoplastics tulad ng PE, PP, PS, at ABS, na may tinatayang buhay ng serbisyo10,000–20,000 orassa ilalim ng normal na mga kondisyon ng pagpapatakbo.
Nitriding
Ang gas nitriding sa 500–560°C ay bumubuo ng nitrided layer0.5–0.8mm ang kapalna may katigasan ng950–1050 HV (~62 HRC). Pinapabuti nito ang wear resistance ng 30–40% kumpara sa hindi ginagamot na bakal. Karaniwan para sa karamihan ng mga application sa pag-injection molding na tumatakbo na hindi napuno o bahagyang napuno ng mga materyales.

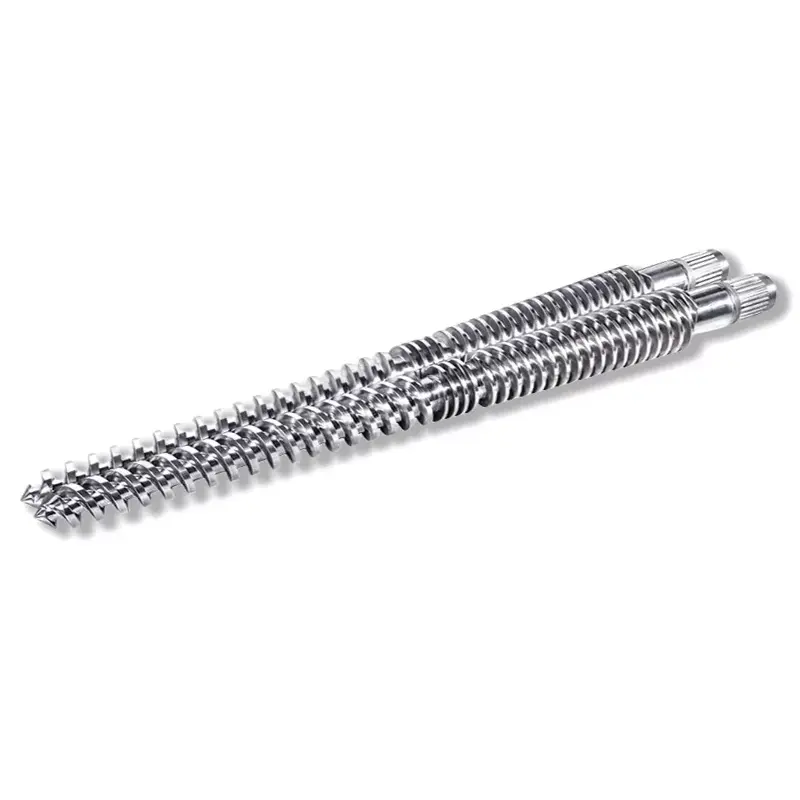
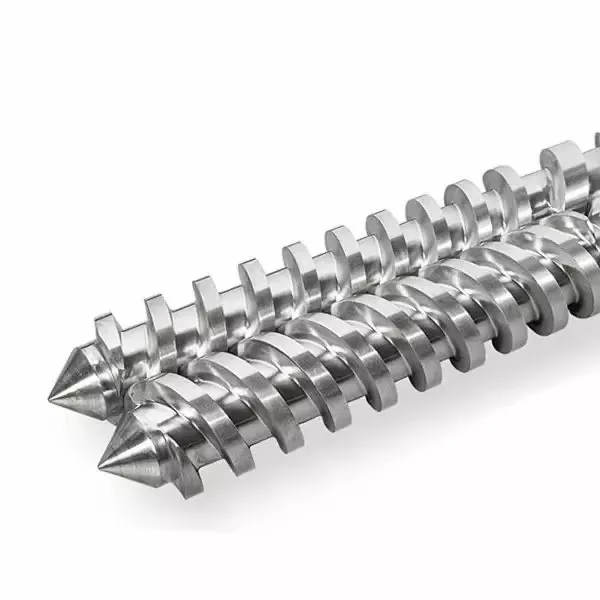
Nanhaiya mutant (biglang) injection molding screw — angkop para sa mga crystalline resin tulad ng PP, PE, at Nylon.
Bimetallic — Para sa mga Abrasive na Application
Ang mga bimetallic barrels ay may high-alloy wear-resistant lining na metallurgically bonded sa barrel bore. Ang bimetallic na proseso ng Nanhaiya ay nakakamit ng isanginner bore hardness ng 62 HRCsa pamamagitan ng hard alloy spray welding sa paligid ng mga high-wear na lugar ng interior ng bariles.
| Aplikasyon | Materyal na tornilyo | Paggamot sa Barrel |
|---|---|---|
| PE, PP, PS (hindi napunan) | 38CrMoALA nitrided | Standard na nitrided |
| ABS, PC, Nylon (hindi napuno) | 38CrMoALA nitrided | Standard na nitrided |
| PA + GF ≤30% | 38CrMoALA, napawi + napagalitan | Nitrided o bimetallic |
| GF content 15–50% | Bimetallic / TC na mga gilid ng flight | Bimetallic |
| PVC / kinakaing unti-unti na mga resin | Corrosion-resistant na haluang metal | Bimetallic (CR grade) |
| Puno ng carbon fiber | Tungsten carbide | TC-sprayed bore |
Desisyon 5: Diameter ng Screw at Sukat ng Shot
Ang iyong aktwal na shot ay dapat mahulog sa pagitan35% at 70%ng maximum na kapasidad ng pagbaril ng tornilyo. Mas mababa sa 35%, masyadong mahaba ang materyal sa barrel at nanganganib sa pagkasira. Higit sa 70%, ang turnilyo ay hindi makakabawi nang mabilis sa loob ng cycle.
Nasa ibaba ang mga karaniwang configuration na available mula sa Nanhaiya:
| Halaga ng Iniksyon (g) | Screw Ø × Haba (mm) | Barrel Ø × Haba (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya unti-unti injection molding screw — mas mabuti para sa mga amorphous resin tulad ng ABS, PC, at PMMA.
Mga Palatandaan ng Babala na Mali ang Iyong Current Screw para sa Trabaho
- Itim na batik o mga marka ng paso— Ang materyal na nagpapababa mula sa labis na oras ng paninirahan o isang mainit na lugar. Suriin ang mga zone ng temperatura ng bariles at clearance ng tornilyo.
- Hindi pare-pareho ang bigat ng shot— Kadalasan ay isang pagod na non-return valve o labis na screw-to-barrel clearance na nagpapahintulot sa backflow.
- Splay marks sa ibabaw— Halumigmig o gas sa natutunaw. Maaaring magpahiwatig ng hindi sapat na pre-drying o isang geometry ng turnilyo na hindi naglalabas ng maayos.
- Mabagal na paggaling / mahabang cycle time— Hindi sapat ang kapasidad ng plasticizing. Ang diameter ng tornilyo ay malamang na kailangang tumaas.
- Mataas na scrap sa mga pagbabago ng kulay— Mahina ang paghahalo sa metering zone. Ang isang Maddock o elemento ng paghahalo ng hadlang na idinagdag sa tornilyo ay kadalasang nalulutas ito.
Ano ang Sasabihin sa Iyong Manufacturer Kapag Humihiling ng Quote
- Brand at modelo ng makina— o mga dimensyon ng bore diameter at flange para sa mga hindi karaniwang makina
- (mga) pangunahing dagta— isama ang uri ng tagapuno at porsyento kung naaangkop
- Saklaw ng laki ng shot- minimum at maximum sa gramo
- Target na cycle time
- Mga kasalukuyang problemang sinusubukan mong lutasin— kung mayroon man
Kumuha ng Teknikal na Rekomendasyon mula sa Nanhaiya
Tumugon kami sa loob ng 12 oras. Maaaring tukuyin ng aming engineering team ang tamang screw geometry, materyal na grado, at mga sukat para sa iyong makina at resin — bago ka gumawa ng isang quote.