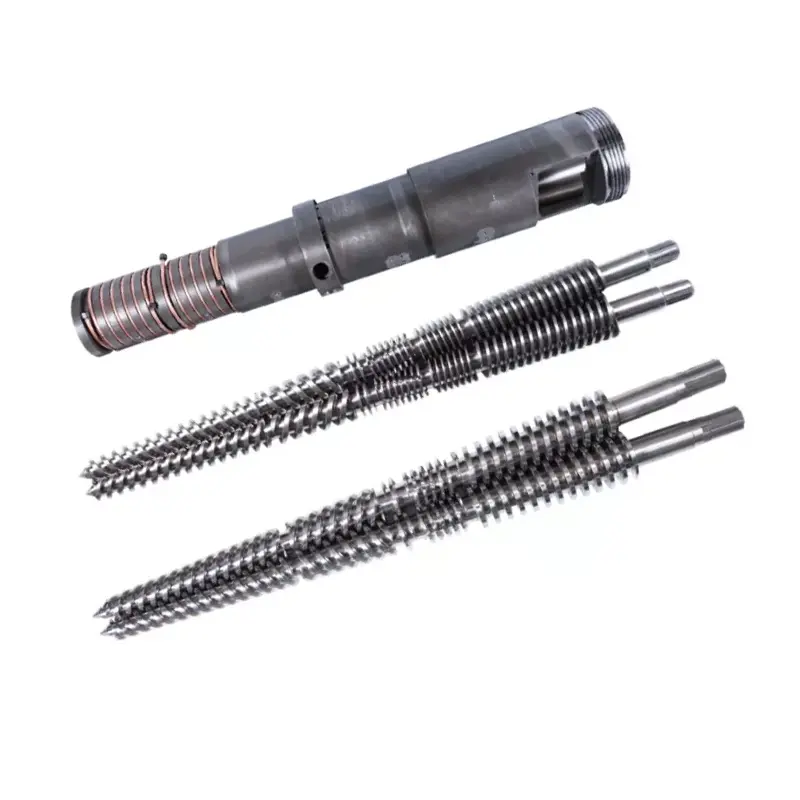
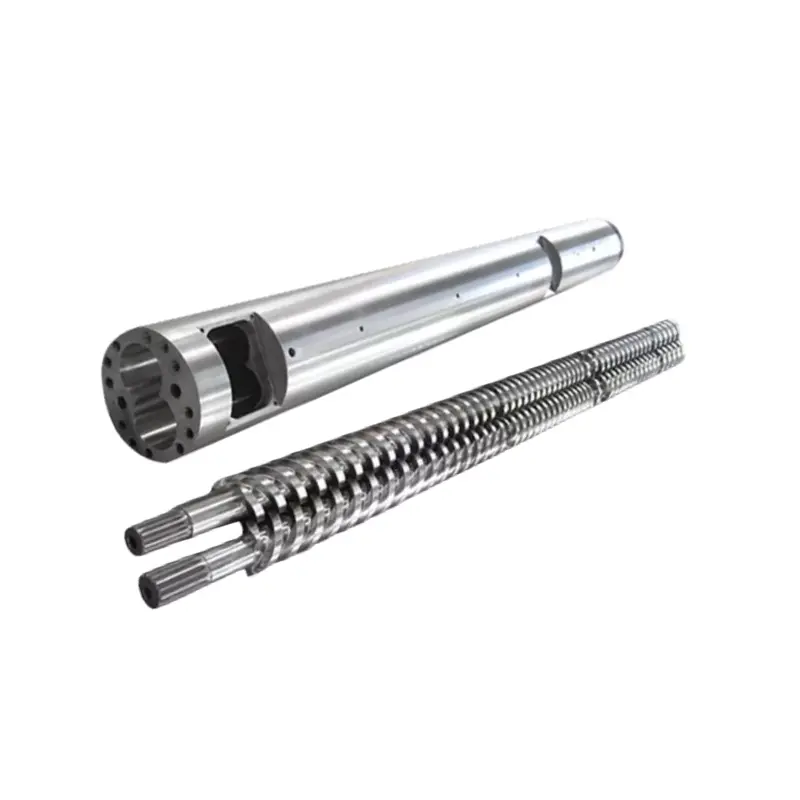
Ang isang twin screw set ay may higit sa isang working gap. Upang makagawa ng isang maayos na desisyon sa pag-aayos o pagpapalit, i-map ang bawat turnilyo, bawat barrel lobe, ang intermeshing na relasyon at ang mga interface ng makina sa ilalim ng isang kinokontrol na sanggunian.
Sukatin ang parallel twin screw at barrel wear bilang isang tugmang sistema. Itala ang parehong mga turnilyo sa pinangalanang mga istasyon ng axial, parehong lobe ng figure-eight bore sa tinukoy na mga direksyon, clearance ng screw-to-screw, distansya sa gitna, phasing at axial fit. Ihambing ang mapa sa naaprubahang pagguhit. Maaaring mag-trigger ng inspeksyon ang mga sintomas, ngunit nagpapasya ang mga sukat kung papalitan ang mga turnilyo, bariles o ang kumpletong hanay.

Ang parallel twin screw ay walang isang universal clearance
Sa isang maginoo na solong turnilyo, ang diametral clearance ay madalas na ipinahayag bilang barrel sa loob ng diameter minus screw flight sa labas ng diameter. Ang radial clearance ay kalahati ng pagkakaibang iyon. Ang aminggabay sa pagsukat ng pagsukat ng pagkasuot ng isang tornilyoipinapaliwanag kung bakit kailangan pa ring tumugma ang mga istasyon ng axial at mga kahulugan.
Lokal na diametral na relasyon = kaukulang dimensyon ng bariles minus kaukulang tornilyo sa labas ng diameter
Lokal na radial na relasyon = lokal na diametral na relasyon na hinati sa 2
Hindi inilalarawan ng arithmetic na ito ang kumpletong geometry ng isang intermeshing twin screw set.
Ang isang parallel twin screw ay nagdaragdag sa pangalawang turnilyo, isang intermeshing na rehiyon, isang distansya sa gitna at isang naka-time na angular na relasyon. Ang bariles ay karaniwang isang figure-eight profile sa halip na isang solong round bore. Maaari ding magkaiba ang suot sa kaliwa at kanang lobe at sa magkabilang mukha ng mga flight.
Samakatuwid, ang sukatan na file ay dapat maghiwalay ng hindi bababa sa limang ugnayan:
- Ang panlabas na profile ng bawat turnilyo sa katumbas nitong barrel lobe.
- Screw-to-screw clearance sa pamamagitan ng intermeshing na rehiyon.
- Distansya sa gitna at ang posisyon ng parehong barrel lobes.
- Rotational phasing, handedness at left or right screw identity.
- Mga nauugnay na axial clearance, thrust face, spacer at end position.
Ang aming factory view:ang isang mamimili na humihingi ng "0.3 mm clearance" nang hindi pinangalanan ang mga ibabaw ay hindi nagbigay sa amin ng isang executable na kinakailangan. Itatanong namin kung ang numerong iyon ay diametral, radial, interflight, side, tip o axial clearance, kung saan ito sinusukat at sa anong kondisyon. Ang paghula dito ay maaaring lumikha ng metal contact o hayaang maluwag ang bagong set.


Panatilihin ang pagkakakilanlan ng pagpupulong bago hilahin ang mga turnilyo
Ang mga sukat ay nawawalan ng halaga kung ang kaliwa at kanang mga turnilyo ay magkakahalo o ang phasing reference ay mawawala habang inaalis. Bago paluwagin ang assembly, kunan ng larawan ang dulo ng drive at dulo ng discharge. Markahan ang direksyon ng pagtingin na ginamit upang ilarawan ang pag-ikot, pagkatapos ay lagyan ng label ang parehong mga turnilyo, shaft, spacer at timing mark.
Itala kung gumagamit ang makinaco-rotating screwsocounter-rotating na mga turnilyo. Itala din kung ang mga turnilyo ay isang piraso o binuo mula sa mga elemento. Huwag ipagpalagay na ang dalawang tornilyo na may magkatulad na mga sukat sa labas ay may parehong kamay, spline, pagkakasunud-sunod o timing.
Gamitin ang mga tagubilin sa pag-alis ng gumagawa ng makina at panatilihin ang bawat tampok na pag-lock at timing. Kung hindi maiikot ang pares sa ilalim ng naaprubahang pamamaraan pagkatapos ng muling pagsasama-sama, huminto. Ang paglalapat ng drive torque upang malampasan ang isang hindi kilalang interference ay maaaring gawing pinsala ang isang error sa pagkilala.

Bumuo ng isang coordinate system para sa parehong mga turnilyo at parehong lobe
Linisin ang mga bahagi nang hindi inaalis ang ebidensya ng pagmamarka, pagkawala ng coating o pitting. Hayaang maabot ng mga bahagi ang isang matatag na temperatura ng inspeksyon. Magtatag ng zero point sa isang pinangalanang dulo at markahan ang mga ehe na istasyon na maaaring ulitin sa pares ng tornilyo at bariles.
Magdagdag ng mga istasyon bago at pagkatapos ng mga pagbabago sa geometry, feed at vent openings, paghahalo ng mga rehiyon at ang dulo ng pagbuo ng presyon. Sa bawat istasyon, tukuyin ang kaliwang tornilyo, kanang tornilyo, kaliwang lobe at kanang lobe. Mag-record ng maraming angular na direksyon kapag pinapayagan ng pamamaraan, dahil ang isang diameter ay maaaring magtago ng ovality o one-sided wear.
| Patlang | Paano ito makilala | Kung ano ang ibinubunyag nito |
|---|---|---|
| Axial station | Distansya mula sa tinukoy na feed o discharge datum | Kung saan ang pagsusuot ay tumutuon sa bahagi ng proseso |
| Screw identity | Kaliwa o kanan, na may nakasaad na dulo ng pagtingin | Asymmetric flight wear at integridad ng pares |
| Screw profile | OD, ugat, tip o flank na halaga na may paraan at posisyong angular | Pagkawala ng metal sa mga gumaganang ibabaw |
| Barrel lobe | Kaliwa o kanang lobe, direksyon at sukat na eroplano | Paglaki, ovality at local washout |
| Intermeshing na relasyon | Pinangalanang mga ibabaw, angular na posisyon, phasing kondisyon at pamamaraan | Panganib ng labis na agwat o mekanikal na interference |
| Kondisyon sa ibabaw | May bilang na larawang nakatali sa mapa ng istasyon | Pagmamarka, pitting, pagkawala ng coating, mga deposito at mga marka ng contact |
| Halaga ng sanggunian | Naaprubahan ang pagguhit, bagong bahagi na ulat o napagkasunduang baseline ng disenyo | Kung gaano nabago ang geometry |
Na-publish na paraan ng diagnostic ng barrel ng Coperionnangangailangan ng mga barrel nito na malinis at malamig, pagkatapos ay gumagamit ng sukat ng bore at high-resolution na video inspeksyon sa ilang partikular na laki ng ZSK at STS. Maaaring magkaiba ang iyong makina at mga tool sa pag-inspeksyon, ngunit ipinapakita ng diskarte kung bakit nabibilang ang dimensional at visual na ebidensya sa parehong ulat.
Huwag mag-imbento ng resolusyon sa pamamagitan ng pagdaragdag ng mga decimal na lugar sa kabila ng instrumento at pamamaraan. Itala ang instrumento, katayuan ng pagkakalibrate, kondisyon ng suporta, temperatura ng inspeksyon at talaan ng operator o inspeksyon. Ang isang paulit-ulit na mapa na may tapat na kawalan ng katiyakan ay mas kapaki-pakinabang kaysa sa isang kahanga-hangang spreadsheet na binuo mula sa mga hindi tiyak na punto.



Nakahanda na ba ang isang tinanggal na twin screw set para sa pagsusuri?Ipadala ang pagguhit ng pagpupulong, kaliwa at kanang pagkakakilanlan, mapa ng istasyon, mga litrato at kasaysayan ng pagpapatakbo. Maaari nating talakayin kung ano ang dapat pangalagaan at kung aling mga lugar ang nangangailangan ng mas malapit na pagsukat.
Ipadala ang mapa ng pagsusuotTingnan ang mga parallel twin screw na produktoGamitin ang pag-uugali ng linya upang pumili ng mga lokasyon ng inspeksyon, hindi para magdeklara ng pagkabigo
Ang pagbagsak ng output sa parehong bilis ng turnilyo, hindi matatag na presyon, pagbabago ng pagkarga, mahinang dispersion, hindi natutunaw na materyal at paulit-ulit na mga depekto ng produkto ay maaaring bigyang-katwiran ang inspeksyon. Maaari rin silang magmula sa pagpapakain, formulation, heater, sensor, venting, restricted die o problema sa pagmamaneho.
Mag-save ng operating baseline bago baguhin ang ilang mga setting nang sabay-sabay. Itala ang aktwal na rate ng feed, bilis ng turnilyo, indikasyon ng pagkarga o torque, presyon, mga setting ng zone, sinusukat na temperatura ng pagkatunaw kapag available at mga pagsusuri sa tapos na produkto. Ihambing ang parehong formulation at downstream setup.
Sinabi ng Japan Steel Works na ang mga pagod na twin screw na elemento ay maaaring mabawasan ang throughput at dispersion at maaaring mag-ambag sa malubhang screw-shaft o gearbox failure. Iyon ay isang magandang dahilan upang siyasatin nang maaga, ngunit ang sintomas ay kailangan pa ring konektado sa isang pisikal na kondisyon sa iyong makina.
Kung ang isang linya ay bumalik sa normal pagkatapos itama ang pagkakalibrate ng feeder o isang naka-block na vent, hindi namin ibebenta ang pagsusuot bilang diagnosis. Kung ang proseso ay nananatiling hindi matatag at ang mapa ng pagsukat ay nagpapakita ng katugmang lokal na pagtaas ng clearance, ang kapalit na kaso ay mas malakas. Ang layunin ay upang malutas ang problema sa produksyon, hindi upang manalo ng isang order para sa pinakamalaking set.
| Naobserbahang pattern | Iproseso ang mga pagsusuri bago ang pagkondena | Pisikal na ebidensya na hahanapin |
|---|---|---|
| Bumagsak ang output sa hindi nagbabagong bilis | Katumpakan ng feed, bulk density, recipe at paghihigpit sa mamatay | Paglaki ng lokal na butas, pagkasuot ng flight at pagbabago ng clearance |
| Ang presyon o pagkarga ay nagiging hindi matatag | Pagpapakain, pagkontrol sa temperatura, pag-ventilate at paghihigpit sa ibaba ng agos | Hindi pantay na kaliwa/kanang pagsusuot, mga deposito, pinsala o mga marka ng contact |
| Bumababa ang kalidad ng dispersion o pagkatunaw | Lot ng materyal, additive dosing, paghahalo ng configuration at history ng temperatura | Magsuot sa nilalayong paghahalo na ibabaw o maling naka-install na mga elemento |
| Metallic noise o biglaang pagtaas ng torque | Huminto sa ilalim ng pamamaraan ng makina at suriin ang drive at pagkakahanay | Mga sariwang contact mark, baluktot na bahagi, phase error o dayuhang materyal |
| Mabilis na paulit-ulit na pagsusuot pagkatapos ng pagpapalit | Ang kontaminasyon ng materyal, pagkakahanay, pagpupulong, mga limitasyon sa pagpapatakbo at pagpili sa ibabaw | Paulit-ulit na lokasyon at direksyon ng pinsala |
Magpasya kung ano ang papalitan mula sa katugmang ulat
Makatwiran ang pagpapalit na mga turnilyo lamang kapag ang parehong barrel lobe ay nananatili sa loob ng aprubadong geometry, maayos ang gitnang relasyon at nauunawaan ang dahilan ng pagkasira. Ang isang barrel-only na kapalit ay maaari ding bigyang katwiran kapag ang pares ng tornilyo ay nananatiling katanggap-tanggap at tugma sa naibalik na geometry ng bore.
Palitan ang katugmang set kapag ang magkabilang panig ay pagod na, ang reference na geometry ay hindi sigurado, o ang isang bagong bahagi ay tatakbo pa rin laban sa isang nasirang kasosyo. Kung ang pattern ng pagsusuot ay tumuturo sa misalignment, phasing error o dayuhang materyal, alisin ang dahilan na iyon bago mag-install ng mga bagong bahagi.
| Nasusukat na kondisyon | Malamang na saklaw upang suriin | Kinakailangang pananggalang |
|---|---|---|
| pagod na pares ng tornilyo; parehong lobe sa loob ng mga naaprubahang limitasyon | Ayusin o palitan ang mga turnilyo | Kumpirmahin ang itinayong muli o bagong geometry laban sa napanatili na bariles |
| Isinuot ang mga lobe ng bariles; mga turnilyo sa loob ng mga naaprubahang limitasyon | Kwalipikadong pagkumpuni o pagpapalit ng bariles | I-verify ang pagiging tugma sa parehong nananatiling mga turnilyo at distansya sa gitna |
| Parehong suot ang mga turnilyo at bariles | Katugmang tornilyo at kapalit ng bariles | Aprubahan ang isang kontroladong drawing set at inspeksyon na plano |
| Naka-localize na pagmamarka o one-sided contact | Maging sanhi ng pagsisiyasat bago ang pagpili ng bahagi | Suriin ang alignment, bearings, shafts, phasing at contamination |
| Katanggap-tanggap ang geometry ngunit nagbago ang tungkulin | Pagsusuri ng proseso at geometry | Tukuyin ang bagong materyal, output, mga limitasyon ng makina at pagtanggap ng produkto |
Huwag gumamit ng generic na internet multiplier bilang awtomatikong kapalit na limitasyon. Ang diameter, uri ng tornilyo, disenyo ng makina, materyal at tolerance ng produkto ay mahalaga. Dapat kontrolin ng orihinal na build drawing at mga pamantayan sa serbisyo ng machine maker ang desisyon.
Para sa mas malawak na mga sintomas at mga pagpipilian sa pag-aayos, tingnan ang amingpagsuot ng screw barrel at gabay sa pagpapalit. Ang kambal na partikular na pahinang ito ay nagdaragdag ng kaliwa/kanan, lobe, gitna at phasing na impormasyon na hindi sinasaklaw ng isang kumbensyonal na single-bore na inspeksyon.
Gamitin ang lokasyon ng pagsusuot upang tukuyin ang ibabaw
kay Nanhaiyaparallel twin screw na mga produktoisama ang PVC, PE, PP, rubber, plastic, compounding at granulation application. Ang materyal na tungkulin ay nag-iiba sa saklaw na iyon. Ang glass fiber, mineral filler, pigment, recycled contamination at corrosive constituent ay dapat na nakasaad sa grade at loading.
Ang aming co-rotating at counter-rotating na mga page ng produkto ay naglilista ng parehong mga core reference value: 38CrMoAlA, heat-treatment hardness na HB260 hanggang 320, nitriding hardness ng HV950 hanggang 1000, nitriding depth na 0.50 hanggang 0.70 mm at nitriding brittleness ng grade 1. Inililista din nila ang Ra0.4 at straightness ng turnilyo na 0.015 mm.
Kasama rin sa mga available na value ng produkto ang chrome hardness ng HV 950 o mas mataas sa 0.05 hanggang 0.10 mm na kapal, at bimetal hardness ng HRC60 hanggang 65 sa 2.0 hanggang 3.0 mm na depth. Gumagamit ang HV at HRC ng iba't ibang timbangan, kaya hindi natukoy ng pinakamalaking naka-print na numero ang mas mahusay na opsyon.
| Paghahanap mula sa mapa ng pagsusuot | Ano ang tutukuyin sa bagong detalye | Ano ang hindi dapat ipagpalagay |
|---|---|---|
| Ang mga tip sa paglipad ay nawawalan ng materyal sa isang punong lugar ng proseso | Mga protektadong lokasyon ng paglipad, paggamot o haluang metal, lalim ng layer at huling geometry | Ang bawat zone ay nangangailangan ng parehong pag-upgrade |
| Ang isang barrel lobe ay nagsusuot ng higit sa isa | Lobe map, alignment at center checks, pagkatapos ay proteksyon ng bariles | Ang mas mahirap na materyal lamang ay magtatama ng hindi pagkakapantay-pantay |
| Pitting o pagkawala ng ibabaw | Material chemistry, kasaysayan ng paglilinis, apektadong zone at katugmang surface system | Ang lahat ng pinsala sa ibabaw ay abrasive wear |
| Nauulit ang mga contact mark sa isang mukha | Pagsusuri ng phase, straightness, shaft, bearing at assembly | Ang profile ng tornilyo ay ang tanging dahilan |
| Uniporme na pagsusuot pagkatapos ng mahabang matatag na serbisyo | Orihinal na geometry, nasusukat na pagbabago at kinakailangang agwat ng pagpapanatili | Awtomatikong kinakailangan ang muling pagdidisenyo |
Inirerekomenda ng battenfeld-cincinnati ang pagsukat ng pagsukat isang beses sa isang taon o pagkatapos ng 6,000 oras ng pagpapatakbosa gabay sa serbisyo nito para sa single, conical twin, parallel twin at planetary extruders. Tratuhin iyon bilang sanggunian sa pagpaplano ng isang supplier. Ang mga linyang nagpoproseso ng matitinding filler o nagpapakita ng mabilis na uso sa pagsusuot ay maaaring mangailangan ng ibang agwat.


Gawing isang manufacturable order ang file ng inspeksyon
Ang pakete ng panipi ay dapat maglaman ng gumagawa at modelo ng makina, naaprubahang mga guhit, pagbabalangkas ng materyal, talaan ng pagpapatakbo at mapa ng pagsusuot. Tukuyin kung gusto mo ng matapat na kapalit, pagsusuri sa pagkumpuni o pagbabago ng geometry. Kung kailangang mapabuti ang pagganap, sabihin ang nasusukat na target at ang mga hadlang sa makina.
Ang kontrol sa pagguhit ay mahalaga gaya ng nominal na laki. kay Nanhaiyapahina ng kagamitan sa produksyonnaglilista ng katumpakan ng pagpoposisyon ng CNC drilling at milling na 0.02 mm, CNC lathes para sa workpieces hanggang 6 na metro, at five-axis machining para sa hindi regular na flight at mga espesyal na flanges. Ang mga kakayahan na iyon ay nangangailangan pa rin ng hindi malabo na pagguhit at plano sa inspeksyon.
Tatanungin namin ang isang guhit kapag ang tinukoy na clearance ay sumasalungat sa pagod na sample o kapag ang kaliwa't kanang impormasyon ay nawawala. Iyon ay bahagi ng responsibilidad sa pagmamanupaktura. Ang isang pinirmahang rebisyon sa pagguhit ay mas mura kaysa sa pagtuklas ng hindi pagkakasundo sa pag-install.


Kailangan ng kapalit na saklaw bago ka humiling ng mga presyo?Ipadala muna ang lumang bahagi na ulat at problema sa pagpapatakbo. Makakatulong kami sa hiwalay na mga tanong sa pagguhit, pagsusuot ng ebidensya at pagpili ng materyal bago magsimula ang komersyal na paghahambing.
Humiling ng kapalit na pagsusuriBuksan ang pahina ng pagtatanongI-verify muna ang akma, pagkatapos ay i-verify ang produksyon
Ang papasok na inspeksyon ay dapat kumpirmahin ang pagkakakilanlan ng bahagi, rebisyon sa pagguhit, kaliwa at kanang mga label, materyal na dokumento, tinukoy na mga sukat at protektadong ibabaw bago i-install. Panatilihing nakatali ang rekord ng pagpapadala at inspeksyon sa serial o pares na pagkakakilanlan ng bahagi na ginamit sa iyong planta.
Sundin ang assembly, alignment, lubrication, heating at start-up procedure ng extruder maker. Kumpirmahin ang kinakailangang libreng paggalaw ng pares sa pamamagitan lamang ng naaprubahang paraan. Huwag gamitin ang drive upang pilitin ang isang hindi maipaliwanag na masikip na posisyon.
Komisyon sa napagkasunduang materyal, pag-aayos ng feed at mamatay. Itala ang output, bilis ng turnilyo, indikasyon ng pagkarga o torque, presyon, pag-uugali ng temperatura, kundisyon ng vent at kalidad ng tapos na produkto. Ihambing laban sa kondisyon ng pagtanggap, hindi laban sa isang maikling pag-ikot ng walang-load o isang mas madaling dagta.

Hilingin kay Nanhaiya na suriin ang iyong twin screw wear file
Ipadala ang machine drawing, kaliwa at kanang screw identification, rotation viewpoint, phasing information, center distance, wear map, material recipe at operating record. Sabihin sa amin kung aling sintomas ang nag-udyok sa inspeksyon at kung ang iyong priyoridad ay pagpapanumbalik, mas mahabang buhay ng pagkasira o isang bagong tungkulin sa proseso.
Mga guhit at sukat sa emailPag-usapan sa WhatsAppTingnan ang mga parallel twin screw na produkto
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Mga Produkto:Co-rotating parallel twin screw barrels | Counter-rotating parallel twin screw barrels | PVC parallel twin screw barrels | Goma at plastic parallel twin screws
Email:info@nhyscrew.com
Telepono:+86-13505809643| Mobile:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China.
Impormasyon ng serbisyo | Mga kagamitan sa produksyon | Profile ng kumpanya | Makipag-ugnayan sa amin
Mga madalas itanong
Ano ang parallel twin screw barrel clearance?
Ito ay isang hanay ng mga geometric na relasyon, hindi isang unibersal na puwang. Tinutukoy ng isang kapaki-pakinabang na detalye ang clearance ng bawat turnilyo sa barrel lobe nito, clearance ng screw-to-screw sa pamamagitan ng intermeshing region, distansya sa gitna, phasing at anumang nauugnay na axial clearance. Tinutukoy ng aprubadong machine drawing ang mga target na value at mga paraan ng pagsukat.
Maaari ko bang kalkulahin ang twin screw clearance bilang barrel ID minus screw OD?
Ang pagbabawas na iyon ay maaaring maglarawan ng isang lokal na diametral na relasyon lamang kapag ang dalawang halaga ay tumutukoy sa mga katumbas na lokasyon at isang tinukoy na geometry ng bore. Hindi nito inilalarawan ang screw-to-screw clearance, intermesh, phasing, center distance o out-of-round figure-eight bore. Huwag gamitin ito bilang ang tanging halaga ng pagtanggap ng twin screw.
Ilang lugar ang dapat kong sukatin sa isang twin screw at barrel?
Walang pangkalahatang bilang. Gumawa ng sapat na mga istasyon ng axial upang masakop ang mga rehiyon ng feed, pagtunaw o pag-compression, paghahalo, pagbubuhos, at pagbuo ng presyon, pagkatapos ay magdagdag ng mga istasyon sa paligid ng nakikitang pinsala o mga pagbabago sa geometry. Gamitin ang parehong mga pangalan ng istasyon sa parehong mga turnilyo at parehong barrel lobe.
Ano ang dapat itala bago tanggalin ang parallel twin screws?
Itala ang mga naka-install na kaliwa at kanang posisyon, pag-ikot na tiningnan mula sa isang pinangalanang dulo, handedness, timing o phasing mark, mga koneksyon sa baras, mga spacer at axial order. Kuhanan ng larawan ang drive at discharge ends, lagyan ng label ang bawat bahagi at panatilihin ang pamamaraan ng pagtanggal ng machine maker.
Maaari ko bang palitan lamang ang kambal na turnilyo at panatilihin ang lumang bariles?
Oo, kapag ang barrel ay nagbutas, ang gitnang relasyon at ang kondisyon ng ibabaw ay nananatili sa loob ng mga naaprubahang limitasyon at ang sanhi ng pagkasira ng tornilyo ay nauunawaan. Kung ang barrel ay pinalaki, hugis-itlog, naka-score o hindi maayos, ang mga bagong turnilyo lamang ay maaaring mag-iwan ng labis o hindi pantay na clearance. Ibase ang desisyon sa isang tugmang ulat sa pagsukat.
Gaano kadalas dapat sukatin ang parallel twin screw barrel wear?
Itakda ang agwat mula sa plano ng pagpapanatili ng gumagawa ng makina, kalubhaan ng materyal, oras ng pagpapatakbo at ang trend ng pagsusuot ng linya. Ang Battenfeld-cincinnati ay nag-publish ng isang taon o 6,000 na oras ng pagpapatakbo bilang rekomendasyon sa serbisyo nito, ngunit iyon ay isang sanggunian sa pagpaplano sa halip na isang pangkalahatang limitasyon sa pagpapalit.
Nag-publish ba ang Nanhaiya ng isang standard working clearance para sa bawat parallel twin screw?
Walang iisang working-clearance value ang sumasaklaw sa buong saklaw. Nag-publish ang Nanhaiya ng mga halaga ng produkto para sa materyal, paggamot sa init, tigas ng ibabaw, lalim ng layer, gaspang at straightness ng turnilyo. Ang mga functional clearance ay kailangan pa ring tukuyin sa aprubadong drawing para sa partikular na machine at screw pair.
Ano ang dapat kong ipadala para sa isang kapalit na parallel twin screw barrel quotation?
Ipadala ang gumagawa at modelo ng makina, mga inaprubahang drawing, kaliwa at kanang turnilyo ng pagkakakilanlan, rotation viewpoint, distansya sa gitna, koneksyon at mga detalye ng flange, material formulation, output at operating record, axial wear map, mga litrato sa ibabaw, kasaysayan ng pagkabigo at kinakailangang mga dokumento ng inspeksyon.
Para sa pagpili ng system at mga prinsipyo ng pagpapatakbo, magpatuloy sa amingparallel twin screw extruder guideo ang mas malawakgabay sa pagpili ng twin screw extruder.