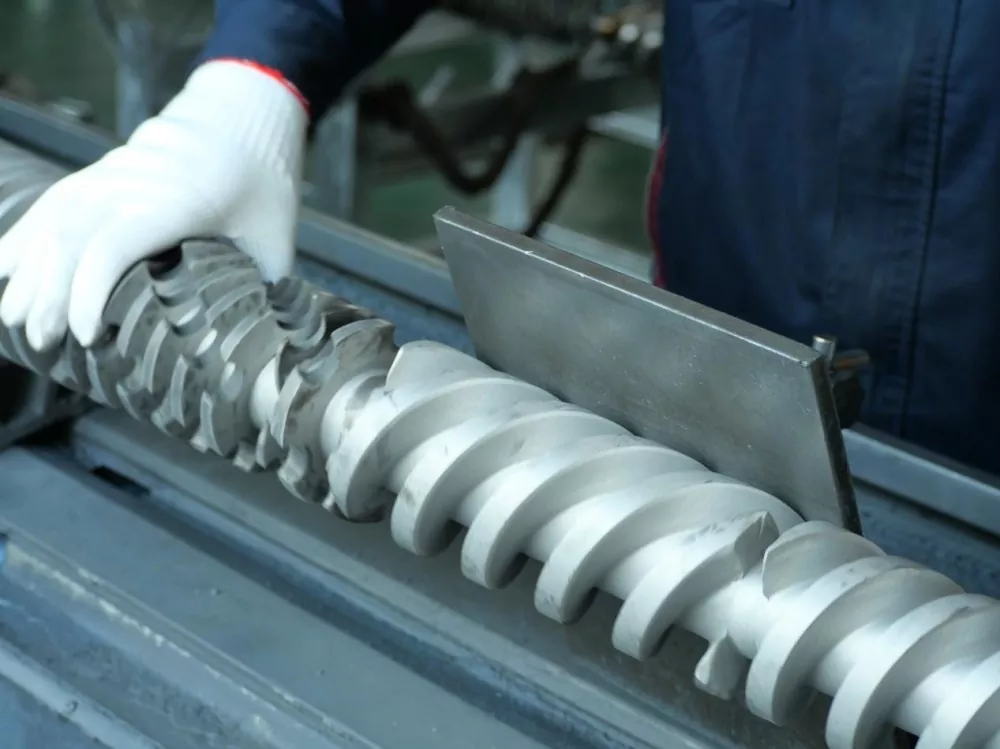
Conical at parallel twin screw extruders: ano ang pinaghahambing natin?
Ano ang conical twin screw extruder?
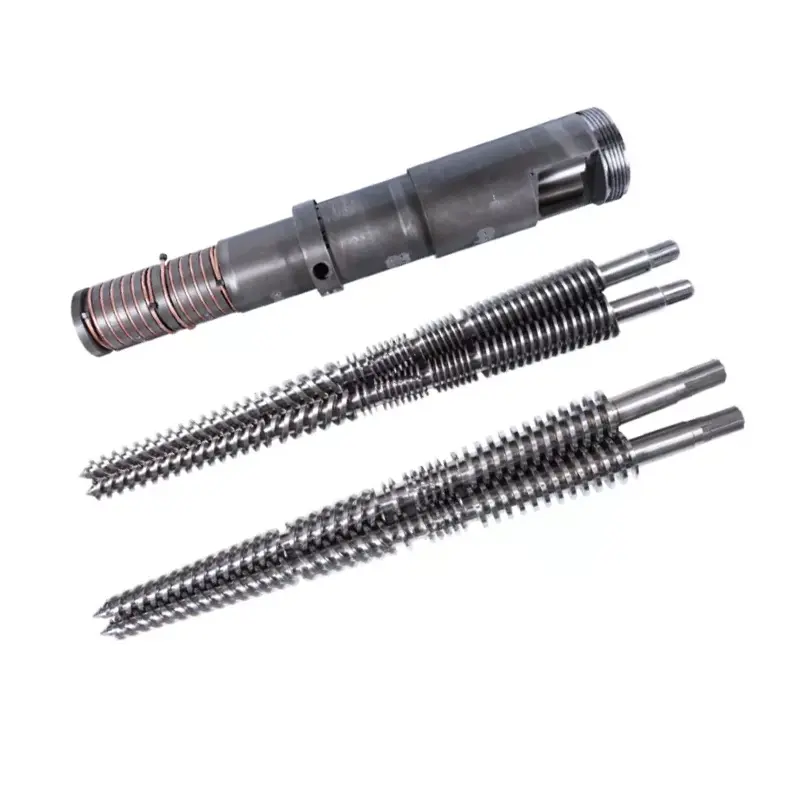
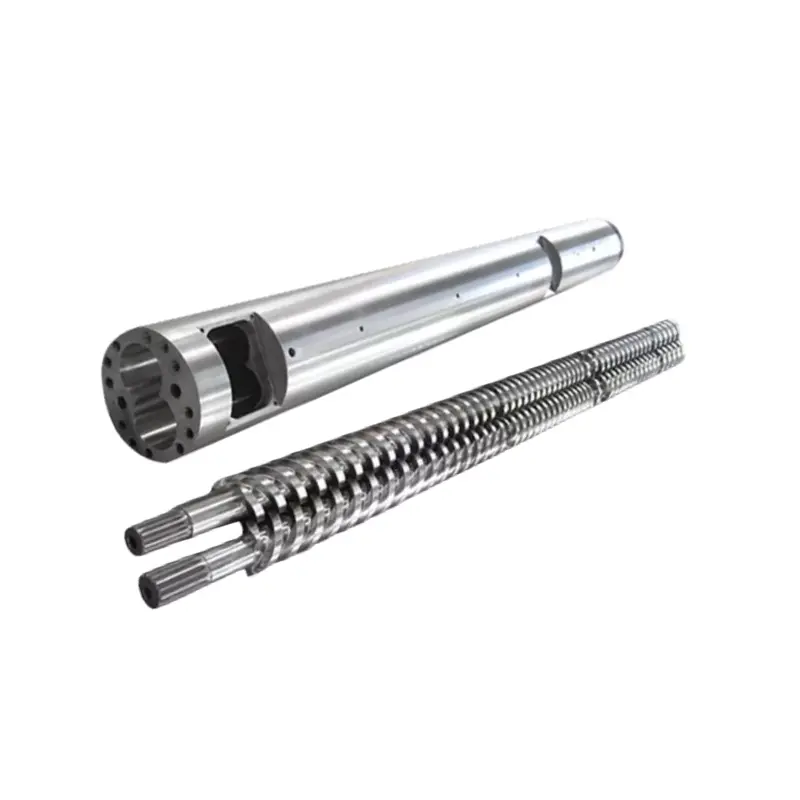
Ang conical twin screw extruder ay may mga turnilyo na ang diameter sa labas ay nagbabago sa haba ng pagproseso. Sa conventional PVC arrangement na tinalakay dito, mas malaki ang feed end at mas maliit ang discharge end. Ang isang paglalarawan tulad ng "conical screw extruder" ay umaalis pa rin sa direksyon ng pag-ikot, intermeshing arrangement at application upang makumpirma.
Ano ang parallel twin screw extruder?
Ang parallel twin screw extruder ay may parallel screw axes at isang pare-parehong nominal na diameter sa labas kasama ang processing section. Maaari pa ring magbago ang geometry ng channel. Ang salitang "parallel" ay hindi nagsasabi sa iyo kung ang mga turnilyo ay umiikot nang magkasama o sa magkasalungat na direksyon, o kung ang makina ay inilaan para sa compounding o direktang pagpilit ng produkto.
Nakikilala nina Nastaj at Wilczyński ang co-rotating at counter-rotating twin-screw extrusion sa kanilang2024 pananaliksik sa counter-rotating extrusion scale-up. Ang kanilang talakayan ay kinikilala ang PVC powder processing bilang isang mahalagang counter-rotating application. Ang pagkakaiba sa proseso na iyon ay ang panimulang punto para sa isang makabuluhang paghahambing.
Panatilihing pare-pareho ang gawain sa pagbili
Para sa PVC dry-blend extrusion, ihambing ang nauugnay na conical at parallel na configuration sa ilalim ng parehong mga kinakailangan sa produkto. Huwag ilipat ang isang high-speed co-rotating compounding claim sa isang counter-rotating pipe machine dahil lang sa parehong may parallel screws. Kung ang iyong gawain ay compound production, gamitin ang aming mas malawakgabay sa pagpili ng materyal at extrusion-systemupang itatag muna ang proseso.
Para sa isang bagong linya, dapat tukuyin ng supplier ng makina ang buong configuration ng operating. Para sa mga kapalit na bahagi, nagsisimula kami sa naka-install na makina at mga guhit nito. Ang isang screw-and-barrel quotation ay hindi mismo makapagtatag kung ang ibang arkitektura ng makina ay angkop.
Paano naiiba ang geometry, distansya sa gitna at laki ng modelo
Ang kapaki-pakinabang na geometric na pagkakaiba ay kung saan ang materyal ay may espasyo at kung saan ang pagpupulong ay dapat magkasya. Sa conventional conical arrangement, diameter at separation ng screw axes ay nag-iiba kasama ang processing length. Sa isang parallel arrangement, ang mga axes ay nananatiling parallel. Wala alinman sa paglalarawan ang tumutukoy sa lalim ng channel, lokal na compression, working clearance o ang kumpletong pressure duty.
Ang isang pares ng diameter ay hindi isang rating ng kapasidad
Ang aminghanay ng conical twin screw barrelnaglilista ng mga pares kabilang ang Φ65/Φ132 at Φ80/Φ156. Bago mag-order, kumpirmahin kung aling mga dulo ang tinutukoy ng pagguhit at ang nauugnay na haba ng pagproseso. Huwag basahin ang pangalawang numero bilang diameter ng tubo o ratio ng haba-sa-diameter. Ang L/D ay walang sukat; ang isang diameter ay nagdadala ng isang yunit ng haba.
AngPVC pipe parallel screw barrelmga listahan ng pahina Φ45 hanggang Φ150 mm at L/D 32 hanggang 38, na may pag-customize. Ito ang mga na-publish na opsyon ng produktong iyon. Hindi sila nagtatag ng katumbas na laki ng conical o isang unibersal na hanay ng output.
Isama ang drive at support arrangement
Hihilingin namin ang layout ng output ng gearbox, mga detalye ng koneksyon at pinapayagang operating envelope kasama ng drawing-unit ng pagpoproseso. Ang bearing space o mas malaking diameter ng feed-end ay hindi kapalit para sa na-verify na torque, speed at thrust specification. Ihambing ang mga kumpletong panukala sa halip na maghinuha ng mekanikal na kapasidad mula sa isang larawan.


Conical vs parallel twin screw extruder: isang like-for-like na paghahambing
Ang parehong mga pagsasaayos ay karapat-dapat sa pagsusuri kapag sila ay iminungkahi para sa parehong PVC na trabaho. Ang kanilang mga potensyal na pakinabang ay magiging kapaki-pakinabang lamang pagkatapos matukoy ng supplier ang aktwal na profile ng screw, pag-aayos ng feed, drive at mga kondisyon ng operating. Gagamitin namin ang sumusunod na talahanayan upang ihambing ang mga panukala, sa halip na magbigay ng isang unibersal na nagwagi para sa bawat hilera.
| Desisyon | Conical na pagsasaayos | Parallel na pagsasaayos | Katibayan na hinihiling |
|---|---|---|---|
| Pag-inom ng materyal | Suriin ang feed-end geometry at magagamit na paggamit gamit ang nilalayong powder blend. | Suriin ang pagbubukas ng feed, profile ng channel at sistema ng pagpapakain para sa parehong timpla. | Pakainin form, bulk density at stable feed-rate record. |
| Kasaysayan ng pagsasanib at thermal | Suriin ang pagbabago ng geometry na may bilis, pagpuno at kontrol ng temperatura. | Suriin ang napiling haba ng pagproseso at geometry ng lokal na channel. | Tinukoy na materyal, window ng proseso at mga resulta ng tapos na produkto. |
| Pagpapahangin | Kumpirmahin ang posisyon ng vent at ang mga kondisyon ng proseso na kailangan doon. | Kumpirmahin ang vent position at downstream pressure-building duty. | Mga obserbasyon sa pagsubok at napagkasunduang kundisyon ng vent-system. |
| Presyon at pagkarga ng drive | Gamitin ang aktwal na mga limitasyon ng drive at processing-unit. | Gamitin ang aktwal na mga limitasyon ng drive at processing-unit. | Inaprubahan ng supplier ang operating envelope at die duty. |
| Saklaw ng output | Kumpirmahin ang tinanggap na output sa mga kinakailangang laki ng produkto. | Kumpirmahin ang tinanggap na output sa parehong mga limitasyon sa kalidad. | Matatag na minimum at maximum na mga punto ng produksyon. |
| Enerhiya | Sukatin ang operating point ng kandidato. | Sukatin ang operating point ng kandidato. | kWh bawat tinatanggap na kg, na may nakasaad na hangganan at tagal ng panahon. |
| Magsuot at palitan | Suriin ang mga bahagi ng pagsasama at pinahihintulutang kondisyon ng pagsasaayos. | Suriin ang parehong mga turnilyo at parehong mga barrel bores. | Nakaposisyon na mapa ng pagsusuot at saklaw ng kapalit. |
| Pamumuhunan | Isama ang pag-install, mga auxiliary at ang kinakailangang hanay ng produksyon. | Isama ang parehong saklaw ng proyekto. | Naka-itemize na mga panipi na may katumbas na mga pagbubukod at mga tuntunin sa pagtanggap. |
Sa abstract ng kanyangpaghahambing ng parallel at conical extrusion, Sinusuri ng S. Seifert ang pagsasaayos, oras ng paninirahan at paggugupit laban sa paggamit ng PVC. Sinusuportahan nito ang isang paghahambing na tukoy sa proseso; hindi ito nagbibigay ng unibersal na pipe-size cutoff o isang porsyento ng pagtitipid ng enerhiya para sa isang bagong pagbili.
Paano binabago ng iyong PVC formulation ang desisyon
Simulan ang detalye kung ano ang pumapasok sa makina at kung ano ang dapat umalis sa die. Ang "matibay na PVC" ay masyadong malawak para sa paghahambing ng dalawang panukala. Hihilingin namin ang grado ng resin, uri ng tagapuno at paglo-load, stabilizer at lubrication system, recycled content, feed form at paraan ng paghahanda. Itala ang rebisyon ng recipe upang ang pagsubok at sipi ay naglalarawan ng parehong materyal.
Panatilihing tahasan ang mga unit ng komposisyon
Ang pag-load sa phr ay nangangahulugan ng mga bahagi bawat daang bahagi ng resin, hindi porsyento ng timbang ng buong tambalan. Bilang isang simpleng halimbawa ng komposisyon, 100 mass parts resin plus 50 parts filler, na walang iba pang sangkap, ay naglalaman ng 50 ÷ 150 = 33.3% filler ayon sa kabuuang masa. Ang pagdaragdag ng iba pang mga sangkap ay nagbabago sa porsyento na iyon. Ang arithmetic na ito ay hindi nagtatatag ng ligtas na paglo-load para sa alinmang makina.
Itanong kung paano susuriin ang pagkakapare-pareho ng feed. Ang pagbabago sa bulk density o paghahanda ng feed ay dapat na itala sa halip na itago sa likod ng hindi nabagong pangalan ng polymer. Kung ang isang supplier ay nagrerekomenda ng ibang geometry, nangangailangan ng paliwanag na nauugnay sa tinukoy na kondisyon ng materyal at gawain sa produksyon.
Tukuyin ang isang kapaki-pakinabang na fusion at venting window
Nastaj at Wilczyński'spag-aaral ng counter-rotating extrusiontinatrato ang temperatura, pag-unlad ng pagkatunaw at throughput bilang pinagsamang mga layunin sa pag-scale. Inilalarawan din nito ang mga daloy ng pagtagas sa mga intermeshing system. Samakatuwid, hindi namin ihihinuha ang buong proseso mula sa isang walang laman na dami ng channel, o tukuyin ang bilis ng turnilyo nang hindi isinasaalang-alang ang pagbuo ng materyal sa kahabaan ng yunit.
Sumang-ayon kung aling mga pagbabasa ng presyon at materyal-temperatura ang kukunin, kung saan dadalhin ang mga ito at kung paano iuugnay ang mga sample ng produkto sa mga pagbabasang iyon. Ang mga setpoint ng bariles lamang ay hindi nagbibigay ng rekord na iyon. Tinutukoy ng isang kapaki-pakinabang na operating window ang mga kundisyon kung saan pumasa ang kinakailangang produkto, hindi lamang kung saan patuloy na tumatakbo ang makina.
Gumamit ng mga pagsubok sa produkto sa loob ng kanilang aktwal na saklaw
ASTM D2152-23tinutugunan ang kasapatan ng pagsasanib sa matibay na PVC pipe at mga molded fitting sa pamamagitan ng acetone immersion. Sinasabi ng mga na-publish na limitasyon nito na hindi nito matukoy ang pagkakaiba ng thermal degradation mula sa sapat na pagsasanib at hindi nito pinapalitan ang iba pang pisikal o kemikal na mga pagsubok. Ito ay hindi isang pangkalahatang sertipiko ng kalidad ng produkto. Ang anumang naaangkop na pagsubok sa solvent ay kabilang sa mga kwalipikadong tauhan at mga kinakailangang kontrol sa kaligtasan.
Para sa isang nauugnay na solid-wall PVC-U pressure-pipe project,ISO 1452-2:2009tumutukoy sa mga katangian ng pipe at nauugnay na mga parameter ng pagsubok. Hindi nito pinipili ang geometry ng tornilyo. Sumang-ayon sa naaangkop na pamantayan ng produkto, edisyon at mga kinakailangan sa merkado bago magpasya kung ano ang bumubuo sa tinatanggap na output.
Sukatin ang extruder sa paligid ng mabibiling output
Ang target ng produksyon ay dapat magmula sa iskedyul ng produkto. Hihilingin namin ang kinakailangang hanay ng output, hindi lamang ang pinakamalaking tubo o ang pinakamataas na numero ng katalogo. Ang isang linya na nakakatugon sa isang high-output point ay maaaring mangailangan pa rin ng hiwalay na pagsusuri para sa mas maliliit na produkto, mas mabagal na operasyon o ibang formulation.
Isalin ang bilis ng linya sa mass flow
Para sa tuluy-tuloy na produkto, i-multiply ang aktwal na masa bawat metro sa bilis ng linya at i-convert ang mga minuto sa oras. Gamitin ang tinukoy na timbang ng produkto o isang na-verify na sukat. Huwag ipagpalagay ang isang generic na density o kapal ng pader kapag kinakalkula ang isang tunay na kinakailangan sa pagbili.
Kinakailangang daloy ng produkto (kg/h) = masa bawat metro (kg/m) × bilis ng linya (m/min) × 60
Para sa isang naglalarawang tubo na tumitimbang ng 2.0 kg/m sa 3.0 m/min, ang target ay 360 kg/h. Sa 4.0 m/min, ang parehong produkto ay nangangailangan ng 480 kg/h. Ito ay ipinapalagay na mga input sa pagpaplano, hindi mga resulta ng pagsubok sa Nanhaiya. Wala alinman sa pagkalkula ang nagsasabi sa amin kung ang isang partikular na conical o parallel na makina ay makakatugon sa kinakailangan sa kalidad.
Suriin ang natitirang linya
Suriin ang paghahalo at paghahanda ng feed sa itaas ng agos, pagkatapos ay pag-calibrate, paglamig, paghatak at pagputol sa ibaba ng agos. Hilingin sa mga responsableng tagapagtustos ng kagamitan na kumpirmahin ang mga iminungkahing punto ng produksyon. Kung sinusuportahan lamang ng isang kasalukuyang seksyon ng pagpapalamig ang kasalukuyang bilis ng produkto, ang pag-apruba ng mas maraming extruder na output ay hindi nag-aapruba ng mas mataas na bilis ng linya.
Ang tungkulin ng presyon ay kabilang din sa paghahambing. Ang pagpapalit ng produkto o mamatay ay maaaring magbago sa gawain ng makina kahit na ang nais na kg/h ay nananatiling pareho. Itala ang mga lokasyon ng tooling at pagsukat sa bawat production point upang manatiling nabibigyang-kahulugan ang claim sa kapasidad.
Paghambingin ang hanay ng produksyon
I-shortlist namin ang configuration na maaaring magpakita ng kinakailangang hanay sa katanggap-tanggap na produkto, pagkatapos ay ihambing ang mga gastos nito. Huwag magdagdag ng di-makatwirang porsyento ng kaligtasan at tawagan ang makina na napili. Ang anumang reserbang kapasidad ay dapat tumugma sa isang tinukoy na hinaharap na produkto, tungkulin o kinakailangan sa pagpapatakbo na nasuri ng supplier.
Paghambingin ang enerhiya, pagkasuot at kabuuang gastos sa pagpapatakbo
Ang rating ng motor ay isang detalye ng kapasidad, hindi isang sinusukat na singil sa enerhiya. Para sa isang kapaki-pakinabang na twin screw extruder paghahambing ng pagkonsumo ng enerhiya, tukuyin kung ano ang kasama sa metro: drive at mga heater, ang kumpletong extruder, o ang buong linya. Panatilihing hindi nagbabago ang hangganang iyon at sabihin kung kasama ang start-up at tinanggihang produksyon.
Hatiin ang enerhiya sa tinatanggap na produkto
Partikular na enerhiya (kWh/kg tinanggap) = nasusukat na enerhiya sa pagitan ng ÷ tinatanggap na masa ng produkto sa parehong pagitan
Ang sumusunod na isang oras na halimbawa ay hypothetical. Parehong ginagamit ng mga kandidato ang parehong pamantayan sa pagtanggap ng produkto at hangganan ng metro ng enerhiya. Ipinapakita nito kung bakit maaaring humantong sa magkakaibang konklusyon ang gross throughput at accepted-output na kahusayan.
| Halimbawa ng isang oras na pagpaplano | Kandidato A | Kandidato B |
|---|---|---|
| Enerhiya sa loob ng nakasaad na hangganan | 100 kWh | 120 kWh |
| Kabuuang masa ng produkto | 500 kg | 600 kg |
| Tinanggap na masa ng produkto | 480 kg | 540 kg |
| Enerhiya bawat kabuuang kg | 0.200 kWh/kg | 0.200 kWh/kg |
| Enerhiya bawat tinatanggap na kg | 0.208 kWh/kg | 0.222 kWh/kg |
B naghahatid ng mas tinatanggap na materyal sa pagitan; Gumagamit si A ng mas kaunting enerhiya sa bawat tinatanggap na kilo. Iyon ay isang pagbili ng trade-off, hindi katibayan na ang alinman sa geometry ay nanalo. Sabihin ang hinihinging rate ng produksyon at ulitin ang paghahambing sa mga operating point na nauugnay sa iskedyul ng produksyon.
Tukuyin nang hiwalay ang proteksyon sa pagsusuot
Ang amingPahina ng produktong conical ng PVC boardnaglilista ng 38CrMoAlA at nitriding o bimetallic na mga opsyon sa paggamot. Ang mga pagpipiliang iyon ay hindi nagtatatag ng isang service-life multiplier. Tutukuyin namin ang mga gumaganang ibabaw, materyal na sistema at mga kinakailangan sa inspeksyon laban sa aktwal na pagbabalangkas at lokasyon ng pagsusuot, sa halip na pumili sa pamamagitan ng isang label ng haluang metal lamang.
Isama ang tinanggihang materyal, pagbabago sa oras, nakaplanong pagpapanatili at saklaw ng pagpapalit sa paghahambing ng gastos. Gumamit ng mga aktwal na talaan ng pagpapatakbo o malinaw na tinukoy na mga pagtatantya para sa mga input na iyon. Ang mas mababang presyo ng pagbili ay hindi sumasagot kung ang iminungkahing pagpupulong ay nakakatugon sa hanay ng produksyon o umaangkop sa naka-install na kagamitan.
Paano pumili ng twin screw extruder para sa iyong PVC application
Ang aming rekomendasyon ay panatilihin ang parehong mga geometry sa shortlist kapag wala pa ring ibinukod sa pamamagitan ng proseso o mekanikal na ebidensya. Pagkatapos ay alisin ang hindi angkop na mga pagsasaayos gamit ang aktwal na aplikasyon. Tinutukoy ng "pipe," "profile" at "board" ang mga pamilya ng produkto, hindi kumpletong mga detalye ng extrusion.
PVC pipe extrusion
Inilathala namin pareho aPVC pipe conical screw barrelat aPVC pipe parallel screw barrel. Iyon ay isang dahilan upang ihambing ang mga pagsasaayos, hindi isang pangako na ang bawat sukat ay nababagay sa bawat pipe. Magsimula sa mga sukat ng produkto, pagbabalangkas, tungkulin ng presyon at kinakailangang matatag na mga punto ng output.
Kasama sa pahina ng conical pipe ang mga application band na 16 hanggang 63 mm, 50 hanggang 110 mm at 90 hanggang 160 mm. Ang mga numerong iyon ay naglalarawan ng mga nakalistang pipe application. Ang mga ito ay hindi mga diameter ng tornilyo at hindi nagtatag ng isang unibersal na maximum na laki ng tubo para sa mga conical machine.
Mga profile at board
Para sa isang profile, isama ang pagguhit ng seksyon, timbang bawat metro, pagsasaayos ng pagkakalibrate at mga kinakailangan sa pagtanggap ng dimensional. Para sa isang board, tukuyin kung ito ay solid o foamed at tukuyin ang tinatanggap na kapal, density kung saan may kaugnayan, mga kinakailangan sa ibabaw at dimensional. Ang pagbabago sa pagbuo ng produkto ay nararapat sa isang bagong pagsusuri sa proseso.
Ang amingGabay sa detalye ng PVC foam-board screwsumasaklaw sa kapalit na brief nang mas detalyado. Pananatilihin naming hiwalay ang pagsusuring iyon na partikular sa application mula sa pangkalahatang paghahambing ng geometry. Ang mga composite ng kahoy na nakabatay sa PVC ay nangangailangan din ng kanilang sariling pagsusuri sa pagbabalangkas; huwag maglipat ng konklusyon mula sa isang composite na nakabatay sa PE o PP dahil ang parehong mga produkto ay tinatawag na WPC.
Kailan muling bubuksan ang pagpipilian
Muling bisitahin ang detalye kapag nagbago ang recipe, feed form, target ng kalidad o iskedyul ng produkto. Para sa isang hindi nabagong kasalukuyang proseso, dapat suriin ang isang wastong tugmang kapalit bago magmungkahi ng conversion ng makina. Para sa pinalawak na gawain sa produksyon, hilingin sa supplier ng makina na suriin ang kumpletong linya sa halip na ipangako ang pagbabago sa pamamagitan lamang ng screw geometry.
Kung ang isang umiiral na conical line ay sumasaklaw na sa kinakailangang kalidad at hanay ng output, susuriin muna namin ang isang katugmang conical na kapalit, hindi magbebenta ng parallel na conversion bilang isang awtomatikong pag-upgrade. Ang parehong pangangatwiran ay nalalapat sa isang kasiya-siyang parallel line. Para sa isang bagong tungkulin sa produksyon, piliin ang pagsasaayos na may ipinakitang akma sa aplikasyon; ang isang mas mataas na presyo ng pagbili o isang mas malaking nominal na diameter ay hindi iyon pagpapakita.
Maaari mo bang palitan o i-convert ang umiiral na turnilyo at bariles?
Ang isang conical twin screw barrel at isang parallel twin screw barrel ay hindi maaaring palitan na mga assemblies. Bago talakayin ang conversion, kumuha ng kumpletong pagsusuri sa makina. Ang pag-aayos ng output ng gearbox, mga koneksyon sa baras, pag-mount ng bariles at layout ng processing-unit ay nabibilang sa pagsusuring iyon, kasama ang mga interface ng feeding, venting, heating at cooling.
Bago ako magrekomenda ng ibang screw geometry
Kapag sinusuri ko ang problema sa PVC extrusion, ang una kong tanong ay kung ibinabalik ba natin ang orihinal na proseso o hinihiling sa makina na gumawa ng ibang trabaho. Ang pagpapalit ng mga pagod na bahagi at pagtaas ng kapasidad ng produksyon ay nangangailangan ng iba't ibang ebidensya. Hindi ko irerekomenda ang paglipat sa pagitan ng conical at parallel screws dahil lang sa naging unstable ang linya.
Kung nagbabago ang output, magsisimula ako sa pamamagitan ng paghiling ng rebisyon ng formulation, mga kondisyon ng pagpapakain, mga talaan ng pagpapatakbo at mga resulta ng inspeksyon ng tapos na produkto. Gusto kong maitala ang presyon, temperatura, bilis ng turnilyo at tinanggap na output sa parehong panahon. Ang paghahambing ng peak output kahapon sa average ngayon ay nagsasabi sa akin ng kaunti kung ang materyal o produkto ay nagbago.
Susunod, sinusuri ko ang mekanikal na pagsasaayos. Dapat matukoy ng drawing package ang direksyon ng pag-ikot, geometry ng turnilyo, distansya sa gitna, mga koneksyon sa drive at mga interface ng bariles. Para sa isang kapalit na pagpupulong, kailangan ko rin ng mga sukat na nakatali sa pinangalanang mga posisyon sa parehong mga turnilyo at parehong barrel bores. Ang numero ng modelo ay isang panimulang sanggunian, hindi pahintulot na gumawa.
Pagkatapos ay pinaghiwalay ko ang mga posibleng aksyon. Ang isyu sa pagpapakain ay nangangailangan ng pagsisiyasat sa pagpapakain. Ang pinaghihinalaang pagsusuot ay nangangailangan ng katugmang ulat ng inspeksyon. Ang isang binagong pormulasyon ay nangangailangan ng pagsusuri sa proseso. Kung tumaas ang target na output, dapat pumasok sa talakayan ang cooling, haul-off at cutting equipment bago ako magrekomenda ng mas malaking processing unit.
Bago magpatuloy ang isang order, sasang-ayon ako sa dalawang yugto ng pagtanggap: mechanical fit at production performance. Sinusuri ng una kung ang pagpupulong ay tumutugma sa makina; ang pangalawa ay nagsusuri kung ang napagkasunduang materyal ay gumagawa ng katanggap-tanggap na produkto sa ilalim ng tinukoy na mga kondisyon. Ang pagpapanatiling hiwalay sa mga desisyong iyon ay nagbibigay sa mamimili ng mas malinaw na ruta mula sa orihinal na problema patungo sa isang mapagtatanggol na detalye ng kapalit.
Huwag ituring ang pagsasaayos bilang isang unibersal na pag-aayos ng pagsusuot
Ang anumang axial adjustment ay dapat sumunod sa pinapahintulutang pamamaraan at limitasyon ng tagagawa ng makina. Huwag ilipat ang isang conical set hanggang sa lumabas ang output upang mabawi. Para sa inspeksyon at pag-alis ng tornilyo, gamitin ang inaprubahang pamamaraan ng paghihiwalay, pagpapalamig at pag-angat ng planta kasama ng mga kwalipikadong tauhan. Ang amingparallel twin-screw clearance at wear guidenagpapaliwanag kung paano ayusin ang isang tugmang talaan ng pagsukat.
Ano ang dapat mong ipadala para sa isang pagsubok sa RFQ at produksyon?
Bakit hindi ko aprubahan ang isang kapalit mula sa mga numero ng catalog lamang
Kapag ikinukumpara ko ang na-publish na conical at parallel na mga opsyon sa screw-barrel ng Nanhaiya, hinihiwalay ko muna ang mga format ng detalye. Kasama sa conical range ang mga pares ng diameter gaya ng Φ65/Φ132 at Φ80/Φ156. Tinutukoy ng mga entry ng catalog na ito ang mga configuration ng kandidato; hindi sila nagtatag ng katumbas na output o interchangeability sa ibang assembly.Nanhaiya conical na mga pagtutukoy
Ang PVC pipe parallel screw-barrel page ay naglalathala ng diameter range na Φ45 hanggang Φ150 mm at isang L/D ratio na 32 hanggang 38, na may available na customization. Inilalarawan ng mga figure na iyon ang pag-aalok ng produkto, hindi lahat ng parallel twin-screw extruder.Nanhaiya PVC pipe parallel specifications
Ang isang 65 mm parallel configuration samakatuwid ay hindi maaaring ituring bilang isang kapalit para sa isang 65/132 conical assembly dahil ang parehong mga paglalarawan ay naglalaman ng "65." Hindi ko rin bibigyang-kahulugan ang pangalawang conical diameter bilang isang L/D ratio o isang tapos na diameter ng pipe.
Ang aking konklusyon mula sa pagsusuri ng detalyeng ito ay makakatulong ang catalog sa mga shortlist na produkto, ngunit hindi nito maaaprubahan ang isang conversion. Bago magrekomenda ng pagpupulong, kakailanganin ko ang pagsasaayos ng makina, mga guhit ng interface, pagbabalangkas at target ng produksyon. Pagkatapos ay ihihiwalay ko ang dimensional na compatibility mula sa pagganap ng proseso na nangangailangan pa rin ng pag-verify.
Nagbibigay iyon sa mamimili ng konkretong resulta mula sa paghahambing: isang tinukoy na pagsusuri sa pagguhit at saklaw ng pagsubok, sa halip na isang hindi sinusuportahang pangako na ang pagpapalit ng geometry ng turnilyo ay magpapataas ng output o makakabawas sa pagkonsumo ng enerhiya.
Maghanda at patunayan ang isang maihahambing na detalye
-
Tukuyin ang produkto at pagbabalangkas
Tukuyin ang drawing ng produkto, rebisyon ng recipe, feed form at naaangkop na mga kinakailangan sa kalidad. Itala ang paglo-load ng filler kasama ang mga unit nito at isama ang nilalayong hanay ng produkto.
-
Kumpirmahin ang mga hadlang sa linya
Sabihin ang mga kinakailangang tinatanggap na mga punto ng output at tukuyin ang mga kondisyon ng pagpapakain, pagmamaneho, tooling, pagpapalamig, paghatak at pagputol na dapat suportahan ang mga ito.
-
Suriin ang makina at mga guhit
Ibigay ang pagkakakilanlan ng makina, pag-aayos ng pag-ikot, mga guhit ng tornilyo at bariles, mga koneksyon sa drive, mga interface ng pag-mount at mga sukat ng pagsusuot ng nakaposisyon para sa mga kapalit na bahagi.
-
Tukuyin ang bawat configuration ng kandidato
Hilingin sa supplier na tukuyin ang geometry, mga materyales, gumaganang ibabaw, mga nauugnay na auxiliary at mga pagbubukod ng panipi. Paghiwalayin ang saklaw ng bahagi mula sa anumang kumpletong pagbabago sa makina.
-
Sumang-ayon sa mga kundisyon at talaan ng pagsubok
Ayusin ang materyal, produkto, panahon ng sampling at hangganan ng enerhiya. Itala ang bilis, presyon at temperatura sa mga pinangalanang lokasyon, gross at tinatanggap na output, mga pagtanggi, kundisyon ng vent at mga resulta ng pagsubok sa produkto.
-
Tanggapin ang mechanical fit at produksyon nang hiwalay
Suriin ang ibinigay na pagpupulong laban sa naaprubahang pagguhit, pagkatapos ay suriin ang produksyon ayon sa napagkasunduang kalidad at pamantayan ng output. Panatilihing naka-link ang dalawang tala ng pagtanggap sa nasubok na configuration.
Padalhan si Nanhaiya ng PVC screw-and-barrel brief
Para sa conical o parallel na mga bahagi, ipadala ang impormasyon ng makina, formulation, drawing ng produkto at kasalukuyang mga tala ng produksyon. Sabihin kung kailangan mong ibalik ang isang umiiral na proseso o tasahin ang isang binagong tungkulin, upang ang panukalang bahagi ay tumutugon sa tamang gawain.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Lokasyon: Dinghai District, Zhoushan, Zhejiang, China.
Mga madalas itanong
Ang mga parallel twin screw extruders ba ay palaging co-rotating?
Hindi. Inilalarawan ng Parallel ang screw-axis geometry, habang ang co-rotating at counter-rotating ay naglalarawan ng paggalaw. Tukuyin ang parehong field kapag naghahambing ng kagamitan. Para sa gawaing pagpili ng PVC na ito, dapat na maitatag ang nauugnay na configuration at direct-extrusion na tungkulin bago gamitin ang kapasidad, paghahalo o pag-angkin ng enerhiya mula sa ibang uri ng twin-screw machine.
Ang conical twin screw extruder ba ay palaging mas mahusay para sa PVC?
Hindi. Ang isang PVC formulation at kinakailangan ng produkto ay hindi pumipili ng geometry nang mag-isa. Ihambing ang mga iminungkahing conical at parallel na configuration sa ilalim ng napagkasunduang pagpapakain, kalidad at mga kondisyon ng produksyon. Para sa kapalit, pinipigilan ng naka-install na makina at mga inaprubahang interface ang pagpili bago maaprubahan ng paghahambing ng proseso ang ibang arkitektura.
Aling disenyo ang gumagamit ng mas kaunting enerhiya bawat kilo?
Ang label ng geometry ay hindi nagtatatag ng sagot. Sukatin ang enerhiya at tinatanggap na masa ng produkto sa parehong pagitan, gamit ang isang nakasaad na hangganan ng kagamitan. Ihambing ang mga operating point na kailangan para sa iskedyul ng produksyon. Ang makina ay maaaring maghatid ng mas tinatanggap na kg/h habang gumagamit ng mas maraming kWh bawat tinatanggap na kilo sa puntong iyon.
Maaari bang palitan ng conical screw at barrel ang isang parallel set?
Ang mga ito ay hindi mapagpapalit na mga pagtitipon. Ang isang conversion ay nangangailangan ng pagsusuri sa arkitektura ng makina, mga output ng gearbox, mga koneksyon sa baras, pag-mount at mga interface ng proseso. Para sa isang ordinaryong kapalit na order, tukuyin ang isang katugmang pagpupulong para sa naka-install na makina. Huwag aprubahan ang conversion mula sa isang catalog model number o shared diameter value.
Ano ang sinasabi sa iyo ng isang numero ng modelo tulad ng 65/132?
Inililista ng Nanhaiya ang Φ65/Φ132 bilang isang conical screw-and-barrel diameter na pares. Kumpirmahin ang mga lokasyon ng dimensyon at kumpletuhin ang geometry sa drawing. Ang pagtatalaga lamang ay hindi nagtatatag ng haba ng pagpoproseso, direksyon ng pag-ikot, output, laki ng tubo o pagpapalitan. Ang pangalawang diameter ay hindi walang sukat na L/D ratio.
Anong impormasyon ang kailangan upang ihambing ang parehong mga pagsasaayos?
Ibigay ang rebisyon ng formulation, feed form, drawing ng produkto, mga kinakailangan sa kalidad at kinakailangang hanay ng tinatanggap na output. Isama ang configuration ng machine at mga interface para sa pagpapalit ng trabaho. Hilingin sa bawat supplier na sabihin ang iminungkahing saklaw ng kagamitan at mga kundisyon ng pagsubok, pagkatapos ay ihambing ang mekanikal na fit, pagtanggap ng produkto at gastos sa pagpapatakbo bilang magkahiwalay na mga desisyon.