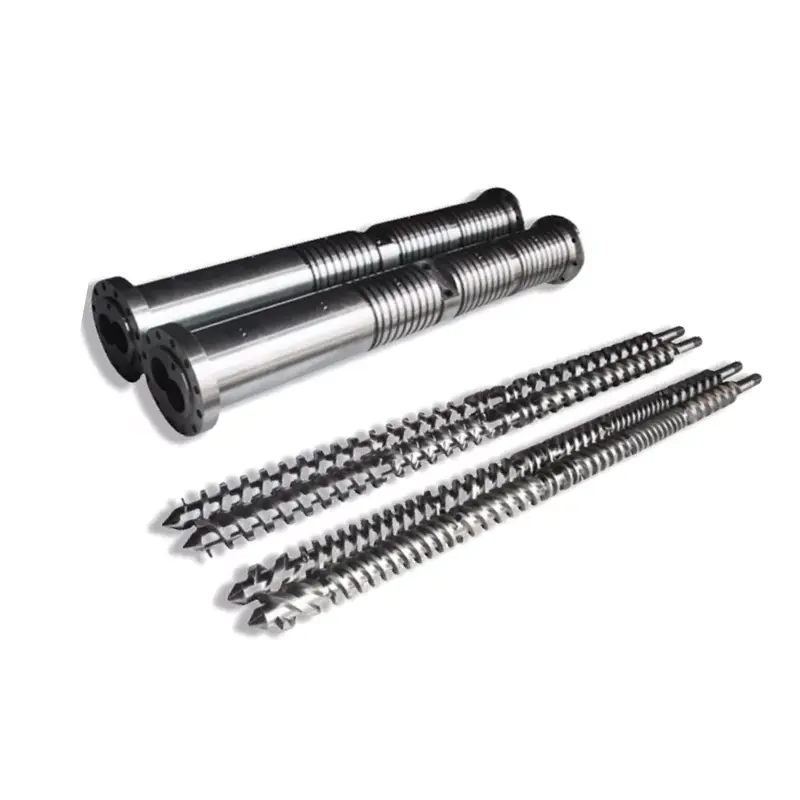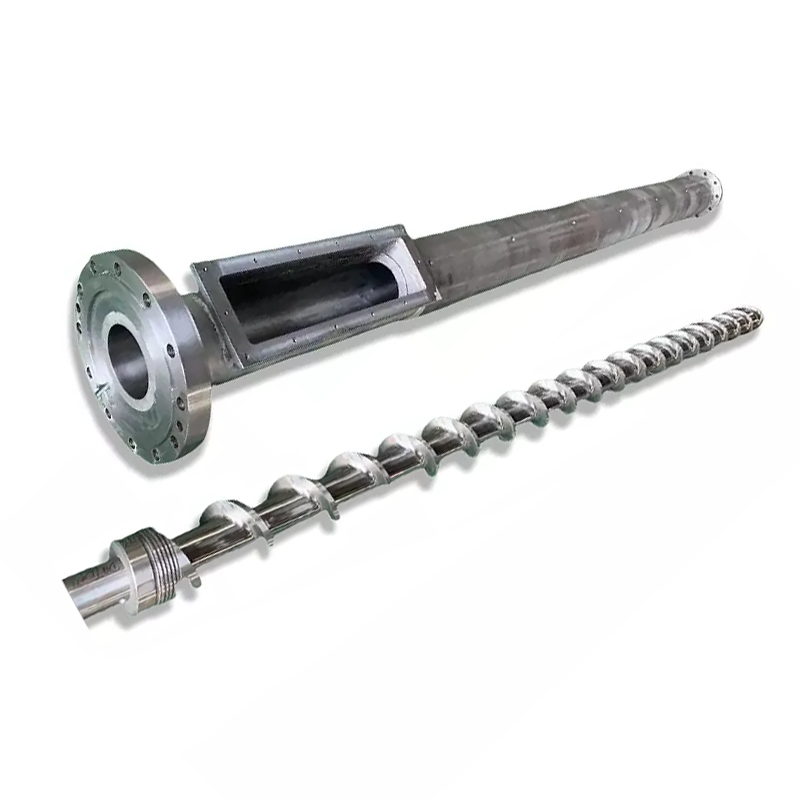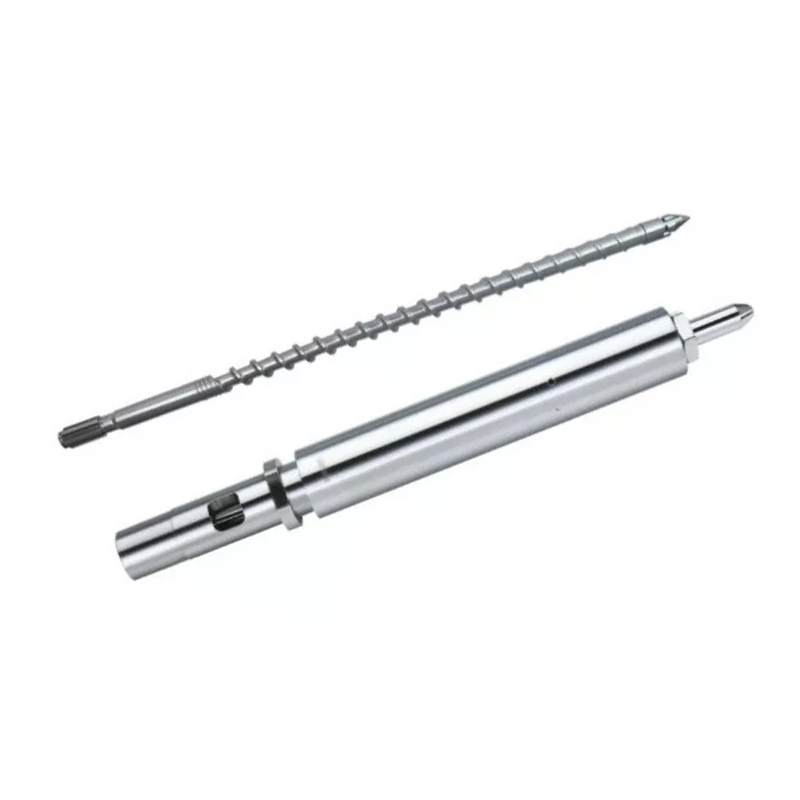
Iyonginiksyon paghubog tornilyo barrelnagpapasya sa kalidad ng pagkatunaw, pagkakapare-pareho ng shot, at oras ng pag-ikot. Sa ibaba: kung paano pumili ng geometry at surface treatment para sa iyong resin, kung paano i-maintain ang set, at kung paano i-trace ang isang depekto pabalik sa turnilyo, barrel, o check ring sa halip na habulin ito sa pamamagitan ng mga setting ng makina. Ang aming nitrided 38CrMoAlA injection screws ay may 0.5–0.8 mm nitrided layer sa 950–1050 HV, suit PE, PP, PS, at ABS, at humahawak ng glass fiber hanggang 30%. Matapos iyon, o sa corrosive resin, ang butas ay nangangailangan ng hard-alloy na pag-spray sa 62 HRC. Kung bumaba ang output at humahaba ang mga ikot, basahin ang talahanayan ng pag-troubleshoot bago pindutin ang isa pang setpoint.

Ano ang isang Injection Molding Screw Barrel?
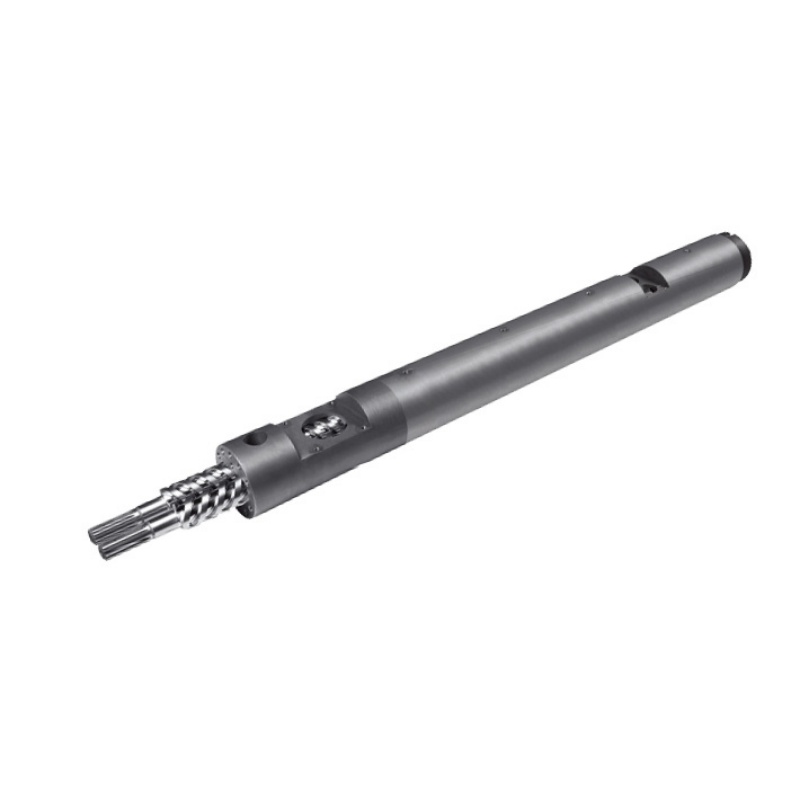
Ang tornilyo at bariles ay bumubuo sa plasticizing unit ng injection molding machine. Sama-sama, kumukuha sila ng mga solidong pellets mula sa hopper, tinutunaw ang mga ito, hinahalo ang mga ito sa isang pare-parehong tunaw, sinusukat ang eksaktong shot, at ini-inject ang shot na iyon sa molde. Ang bawat bahagi na ginagawa ng iyong makina ay dumadaan sa pares na ito.
Pinapalitan ng mga molder ang mga nozzle, itinutunog ang mga hulma, at inaayos ang temperatura sa loob ng ilang linggo bago nila tingnan ang plasticizing unit. Paatras ang utos na iyon. Kapag ang tornilyo o bariles ay nagsuot, walang setpoint sa controller ang ibabalik ang proseso.
Ang Papel ng Screw sa Plasticization
Ginagawa ng tornilyo ang karamihan sa pagtunaw, at hindi sa mga banda ng pampainit. Ang init ng bariles ay nag-aambag, ngunit ang nangingibabaw na mekanismo ng pagkatunaw aygupitin ang init: hinihila ng tornilyo ang polimer laban sa dingding ng mainit na bariles, at ang alitan ay bumubuo ng init sa loob ng materyal mismo. Kaya naman ang turnilyo ng geometry ay nagbabago ng temperatura ng pagkatunaw kahit na ang iyong mga setpoint ay hindi gumagalaw.
Sinusukat din ng turnilyo ang pagbaril. Ito ay umiikot sa plasticize, binawi habang natutunaw ang nakolekta sa harap ng dulo, pagkatapos ay huminto. Ang distansya na binawi nito ay ang laki ng iyong shot. Ang anumang pagkatunaw na tumagas pabalik sa mga flight o lampas sa check ring ay nakakasira sa pagsukat na iyon.
Sa wakas, ang tornilyo ay nag-inject. Ito ay humihinto sa pag-ikot at nagtutulak pasulong tulad ng isang plunger, na pinipilit na matunaw sa pamamagitan ng nozzle. Ang dalawahang papel na ito, umiikot at tumutugon, ay naghihiwalay sa isang iniksyon na tornilyo mula sa isang extrusion screw.
Ang Papel ng Barrel sa Heat Transfer at Containment
Ang bariles ay isang precision pressure vessel na may pinainit na bore. Naglalaman ito ng presyon ng iniksyon, naglilipat ng init mula sa mga banda patungo sa polimer, at nagbibigay ng matigas na pader kung saan pinaggugupitan ng materyal ang screw.
Ang butas nito ay dapat manatiling bilog, tuwid, at masikip sa sukat. Kapag ang bore ay nagsuot ng sobrang laki, ang clearance sa pagitan ng paglipad ng tornilyo at pader ng bariles ay lumalaki. Matunaw pagkatapos ay tumagas pabalik sa mga flight sa halip na sumulong, at ang plasticizing rate ay bumaba.
Ang pag-init ng bariles ay naka-zone, karaniwang feed, compression, at pagsukat, bawat isa ay may sariling controller at thermocouple. Ang isang drifted thermocouple sa isang zone ay maaaring magluto ng materyal sa loob ng ilang buwan habang ang display ay normal na nagbabasa.
Paano Magkasama ang Screw at Barrel bilang isang System
Ang dalawang bahagi ay gumaganap bilang magkatugmang pares, at ang bilang na naglalarawan sa pares ayradial clearance: kalahati ng pagkakaiba sa pagitan ng barrel bore diameter at screw flight diameter.
Ang clearance ay maliit sa disenyo. Ang pamantayan sa industriya para sa isang bagong hanay ay humigit-kumulang 0.001 pulgada ng clearance bawat panig para sa bawat pulgada ng diameter ng turnilyo. Sa isang 60 mm (humigit-kumulang 2.36 in) na turnilyo, lumalapit iyon malapit sa 0.06 mm bawat gilid. Ang iyong build drawing ay ang awtoridad, at ito ay dapat palaging ang numero na iyong sinusuri.
Ang maliit na puwang na iyon ay talagang gumagana. Pinipilit nito ang polimer na gupitin ang dingding ng bariles sa halip na dumulas. Doblehin ang clearance at humihina ang paggugupit, bumagal ang pagkatunaw, bumaba ang output, at sinusubukan ng makina na bawiin ang init na hindi nito kailangan.
Ang pagpapalit ng isang bahagi lamang ay bihirang ayusin ang isang pagod na pares. Ang isang bagong turnilyo sa loob ng isang pagod na bariles ay nagpapanumbalik lamang ng kalahati ng nawalang clearance, at ang hindi pagkakatugma ay nagsusuot ng bagong bahagi nang mas mabilis kaysa sa nararapat.
Anatomy ng isang Injection Molding Screw
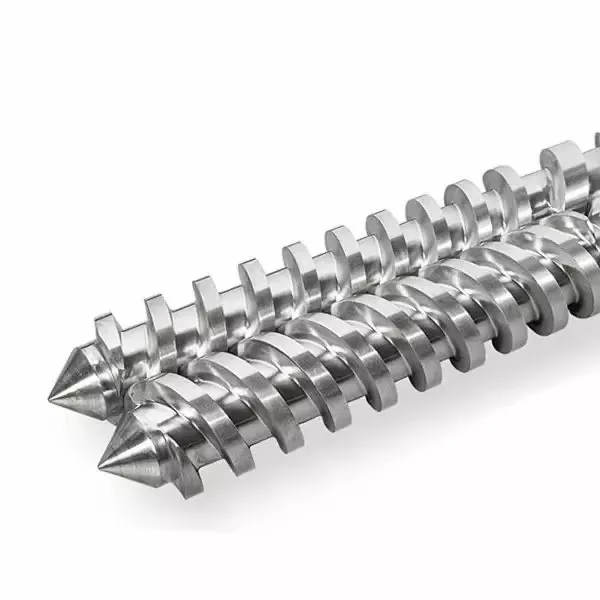
Ang isang karaniwang iniksyon na tornilyo ay nahahati sa tatlong mga zone kasama ang isang tip assembly. Ang bawat zone ay may trabaho, at ang bawat isa ay nabigo sa paraang makikilala mo.
| Sona | Lalim ng channel | Trabaho | Ano ang hitsura ng kabiguan |
|---|---|---|---|
| Pakainin | Malalim | Kumuha ng mga pellets, ihatid ang mga ito pasulong | Bridging, gutom, mali-mali feed, hindi pare-pareho ang pagbawi |
| Compression (transisyon) | Mababaw | Compact at tunawin ang polimer laban sa dingding ng bariles | Unmelts, mahinang paghahalo, ang zone na ito ay unang nagsusuot |
| Pagsusukat | Mababaw | I-homogenize at pump ng pare-parehong pagkatunaw | Pagkakaiba-iba ng shot, mga spike ng temperatura |
| Tip at check ring | — | Seal laban sa backflow sa panahon ng iniksyon | Shot size drift, short shots, cushion loss |
Feed Zone
Ang mga malalalim na channel ay kumukuha ng mga pellet mula sa hopper throat at inilipat ang mga ito pasulong bilang mga solido. Ang zone na ito ay hindi gaanong natutunaw. Naghahatid ito.
Ang mga problema sa feed ay nagbabalatkayo bilang mga problema sa pagkatunaw. Kung ang mga pellet ay tumutulay sa lalamunan, o ang seksyon ng feed ay masyadong mainit at ang mga pellet ay lumambot at dumikit nang maaga, ang turnilyo ay gutom. Pabagu-bago ang oras ng pagbawi, at kasunod ang laki ng shot. Suriin ang paglamig ng feed-throat bago mo sisihin ang geometry.
Compression (Transition) Zone
Ang channel ay nagiging mababaw sa bahaging ito. Ang mababaw na iyon ay pinipiga ang polimer laban sa mainit na pader ng bariles at bumubuo ng paggugupit na init na natutunaw.
Ang compression zone ay kung saan ang pagsusuot ay tumutuon. Ang presyon ay tumataas dito, at ang mga nakasasakit na tagapuno ay gumiling ng pinakamahirap dito. Kapag sinukat mo ang isang sira na tornilyo, dito mo unang makikita ang mga numero.
Metering Zone
Ang mababaw, pare-pareho ang lalim na mga channel ay homogenize ang tunawin at ibomba ito pasulong sa steady pressure. Tinutukoy ng zone na ito ang pagkakapare-pareho ng shot-to-shot.
Lumalabas ang pagsusuot ng metering-zone bilang pagkakaiba-iba ng shot at tumataas na temperatura ng pagkatunaw sa parehong mga setpoint. Ang tornilyo ay nagsusumikap upang ilipat ang parehong materyal.
Screw Tip, Check Ring at Non-Return Valve
Ang check ring assembly, kung minsan ay tinatawag na non-return valve, ay mas nararapat na pansinin kaysa sa nakukuha nito. Nakaupo ito sa dulo ng tornilyo at gumagawa ng isang trabaho: habang nag-iiniksyon ay nagse-seal ito, kaya natutunaw ang napupunta sa amag sa halip na pabalik sa ibabaw ng turnilyo.
Kapag huminto ito sa pagbubuklod, makakakuha ka ng pagkakaiba-iba ng laki ng kuha, maiikling kuha, at nawawalang unan. Ang mga molder ay gumugugol ng mga linggo sa pagsasaayos ng presyon ng iniksyon, oras ng paghawak, at temperatura sa paghabol dito. Wala sa mga ito ang gumagana, dahil ang pagkatunaw ay tumatakas pabalik sa isang pagod na singsing.
Tatlong signal ang partikular na tumuturo sa check ring. Ang unan ay nag-iiba-iba ng shot sa shot sa halip na manatiling pare-pareho. Ang bigat ng shot ay umaanod habang ang makina ay nag-uulat ng normal na pagbawi. At ang isang paulit-ulit na proseso ay biglang nagiging mali-mali nang walang pagbabago sa dagta o setting.
Mga Key Screw Geometry Parameter
Apat na numero ang naglalarawan ng isang iniksyon na tornilyo. Intindihin ang mga ito, at ang quote ng isang supplier ay hihinto sa pagiging isang itim na kahon.
L/D Ratio: Kahulugan, Formula, at Mga Inirerekomendang Halaga ayon sa Resin
L/D ratioay ang gumaganang haba ng tornilyo na hinati sa labas ng diameter nito. Ang tornilyo na 22 beses na mas mahaba kaysa sa lapad nito ay may L/D na 22:1. Ang formula ay simpleng L na hinati sa D, at ang ratio ay sumusukat sa laki: ang 50 mm screw sa 22:1 ay may 1,100 mm working length.
Kinokontrol ng L/D kung gaano kalaki ang puwang ng turnilyo upang matunaw, ihalo, at i-homogenize. Ang mas mahaba ay nagbibigay ng mas maraming kapasidad sa pagtunaw at mas mahusay na paghahalo. Ang mas maikli ay nagbibigay ng mas kaunting oras ng paninirahan, na nagpoprotekta sa mga resin na sensitibo sa init.
Ang mga injection screw ay mas maikli kaysa sa mga extrusion screw. Ang turnilyo ay naghahanda ng isang shot sa isang pagkakataon sa halip na patuloy na pumping, at ang materyal ay nakaupo sa barrel sa pagitan ng mga shot. SaL/D ratio injection moldingsa pagsasanay, karamihan sa mga makina ay nasa pagitan ng 18:1 at 25:1, na may 20:1 hanggang 22:1 na karaniwan sa mga makinang pangkaraniwang layunin.
Ang mga resin na sensitibo sa init tulad ng PVC ay pinapaboran ang mas maikling dulo, kaya ang materyal ay gumugugol ng mas kaunting oras na mainit. Ang mga plastik na engineering na nangangailangan ng masusing pagtunaw ay pinapaboran ang mas mahabang dulo. Sinasaklaw ng aming gabay sa ratio ng L/D ang mga trade-off nang malalim.
Compression Ratio: Paano Ito Nakakaapekto sa Shear Heat at Melt Quality
Compression ratioinihahambing ang lalim ng channel sa feed zone sa lalim ng channel sa metering zone. Ang screw na may feed channel na tatlong beses na mas malalim kaysa sa metering channel nito ay may compression ratio na 3:1.
Itinatakda ng compression ratio kung gaano kalakas ang paggana ng tornilyo sa materyal. Ang mas mataas na compression ay nangangahulugan ng mas maraming gupit, mas mekanikal na init, at mas agresibong pagtunaw. Ang mababang compression ay malumanay na tinatrato ang polimer.
Itugma ito sa dagta, hindi sa isang kagustuhan para sa mas malaking numero. Ang mga low-viscosity polyolefin ay nangangailangan ng positibong paggugupit upang malinis na matunaw. Ang mga resin na sensitibo sa init tulad ng PVC, PC, at POM ay bumababa sa ilalim ng paggugupit na ikikibit-balikat ng PE. Gumagana ang aming gabay sa compression ratio sa mga hanay.
Lalim ng Flight, Lapad ng Channel, at Epekto Nito sa Output
Ang ratio ng compression ay isang ratio, at ang dalawang turnilyo na may parehong ratio ay maaaring magkaiba ang pagkilos. Mahalaga ang ganap na kalaliman.
Ang isang malalim na channel sa pagsukat ay gumagalaw ng mas maraming materyal sa bawat rebolusyon, nagpapataas ng rate ng pag-plastic, ngunit hindi gaanong naghahalo ito at naghahatid ng hindi gaanong pare-parehong pagkatunaw. Ang isang mababaw na channel sa pagsukat ay mas mahusay na naghahalo at naghahatid ng mas pare-parehong temperatura, sa mas mababang output sa bawat pagliko.
Ang lapad ng flight at anggulo ng helix ay nakakaapekto sa kahusayan sa paghahatid at ang paggugupit na nakikita ng materyal sa lupain ng paglipad. Ito ang mga detalye ng disenyo na iyong tinukoy sa pamamagitan ng paglalarawan ng iyong proseso sa isang screw designer, hindi mga numero na dapat mong piliin mula sa isang talahanayan.
Diameter ng Screw at Relasyon sa Sukat ng Shot
Ang diameter ng tornilyo ay nagtatakda ng kapasidad ng pagbaril ng makina. Ang isang mas malaking turnilyo ay nagpapalipat-lipat ng mas maraming volume sa bawat milimetro ng pasulong na paglalakbay, kaya naghahatid ito ng mas malaking shot.
Ang praktikal na tuntunin ay isang comfort band, hindi isang mahirap na limitasyon. Patakbuhin ang isang shot na gumagamit ng maliit na bahagi ng kapasidad ng bariles at ang materyal ay nakaupo sa bariles ng masyadong mahaba, umiikot sa init at nakakasira. Tumakbo sa halos buong kapasidad at mawawala ang unan na kailangan para sa pare-parehong pag-iimpake.
Karamihan sa mga molder ay nagta-target ng isang shot sa isang lugar sa gitna ng magagamit na hanay ng bariles. Kung ang iyong bahagi ay nasa labas ng banda na iyon, ang tamang pag-aayos ay ibang diameter ng tornilyo, hindi isang mas mahirap na setting ng makina.
Narito ang aming naka-publish na talahanayan ng dimensyon, na nagpapakita kung paano sinusubaybayan ng kapasidad ng pagbaril ang tornilyo at laki ng bariles sa hanay na aming binuo. Gamitin ito upang mahanap ang iyong makina, o para masuri ang diameter na binabanggit sa iyo ng isang supplier.
| shot (g) | Turnilyo Ø × haba (mm) | Barrel Ø × haba (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Dalawang bagay na dapat basahin mula dito. Ang kapasidad ng pagbaril ay umakyat nang may diameter, gaya ng hinihingi ng pisika. At ang barrel sa labas ng diameter ay lumalaki kasama nito, kung kaya't ang isang mas malaking tornilyo ay hindi kailanman isang libreng pag-upgrade: ito ay ibang klase ng laki ng makina.
Mga Uri ng Injection Molding Screw: Alin ang Kailangan Mo?
Limang pamilya ng tornilyo ang sumasaklaw sa halos bawat iniksyon. Ang tama ay depende sa iyong dagta at kung ano ang hinihingi ng iyong bahagi.
| Uri ng tornilyo | Ano ang ginagawa nito | Pinakamahusay para sa | kahinaan |
|---|---|---|---|
| Pangkalahatang layunin (GP) | Single flight, tatlong standard zone | PE, PP, PS, ABS, karamihan sa mga resin ng kalakal | Kompromiso geometry; pakikibaka sa hinihingi resins |
| Harang | Ang pangalawang paglipad ay naghihiwalay sa solidong kama mula sa natutunaw na pool | Mas mahusay na natutunaw, mas mataas na output, hindi natutunaw na sensitibong mga bahagi | Mas mahal; overkill sa madaling resins |
| Paghahalo/pagsasama-sama | Nagdaragdag ng mga seksyon ng Maddock o pin mixing | Kulay masterbatch, filled compounds, streak-sensitive na mga bahagi | Dagdag na paggugupit; mali para sa mga resin na sensitibo sa init |
| Vented (dalawang yugto) | Ang decompression zone kasama ang vent port ay humihila ng mga volatile | Mga hygroscopic resin kung saan ang pagpapatuyo ay hindi praktikal | Kumplikado; maaaring maglaway ang vent kung hindi magkatugma |
| Partikular sa PVC | Mababang compression, makintab na ibabaw, walang dead spot | Matibay at nababaluktot na PVC | Itinayo ng layunin; hindi isang pangkalahatang layunin na tornilyo |
General Purpose (GP) Screw: Pinakakaraniwan, Pinakamahusay Para sa?
Ang tornilyo ng GP ay isang kompromiso, at isang mahusay. Ito ay nagpapatakbo ng PE, PP, PS, at ABS na katanggap-tanggap, na sumasaklaw sa karamihan ng paghubog ng kalakal. Ipinapadala ito ng mga tagabuo ng makina bilang pamantayan dahil ito ang pinakaligtas na default kapag hindi nila alam kung ano ang iyong tatakbo.
Ang kompromiso ay nagkakahalaga sa iyo kapag ang dagta ay nagiging demanding. Ang isang GP screw sa naylon na puno ng salamin ay mabilis na nagsuot. Ang isang GP turnilyo sa matibay PVC degrades ang materyal. Ang isang GP screw na itinulak para sa maximum na output sa isang manipis na pader na bahagi ay naghahatid ng mga hindi natutunaw. Kapag ang alinman sa mga iyon ay naglalarawan sa iyong proseso, ang isang tornilyo na ginawa para sa layunin ay magbabayad para sa sarili nito sa scrap lamang.
Barrier Screw: Mas Mabuting Pagkatunaw ng Paghihiwalay at Pagkakapantay-pantay
Ang isang barrier screw ay nagdaragdag ng pangalawang paglipad sa pamamagitan ng melting zone. Ang paglipad na iyon ay pisikal na naghihiwalay sa mga natitirang solidong pellets mula sa natunaw na, at pinapanatili ang mga solido na nakadiin sa mainit na pader ng bariles kung saan sila patuloy na natutunaw.
Nang walang hadlang, nagtatago ang mga solidong particle sa loob ng natutunaw na pool, insulated mula sa dingding, at maaaring mabuhay hanggang sa nozzle bilang hindi natutunaw. Sa isa, ang pagtunaw ay natatapos nang mas ganap at mas pare-pareho.
Ang kabayaran ay mas mahusay na matunaw ang pagkakapareho sa pareho o mas mataas na output, na nagpapakita bilang mas kaunting mga unmelt, mas mahigpit na kontrol ng shot, at isang mas malawak na window ng proseso. Ang mga molder na nagpapatakbo ng manipis na pader na packaging, optical na bahagi, o anumang bagay na hindi natutunaw ay dapat humingi ng isa sa pangalan.
Mixing / Compounding Screw: Para sa Mga Materyal na Masterbatch na Puno at Kulay
Ang mga mixing screw ay nagdaragdag ng isang nakalaang seksyon ng paghahalo, kadalasang malapit sa dulo. Ang mga seksyon ng Maddock (fluted) ay pinipilit na matunaw sa mga makitid na puwang, na naghiwa-hiwalay ng mga hindi natunaw na particle sa pamamagitan ng paggugupit. Hinati at muling pinagsama ng mga pin mixer ang daloy, na namamahagi ng kulay at tagapuno.
Gumamit ng isa kapag ang color streaking ay isang problema sa kalidad, kapag ang masterbatch dispersion ay mahalaga, o kapag ang pamamahagi ng filler ay nagtutulak sa pagganap ng bahagi. Ang trade-off ay idinagdag na paggugupit, na ginagawang maling pagpipilian ang paghahalo ng mga seksyon para sa mga resin na sensitibo sa init na malapit na sa limitasyon ng pagkasira ng mga ito.
Vented / Degassing Screw: Para sa Hygroscopic Resin
Ang isang vented screw ay tumatakbo sa dalawang yugto. Ang unang yugto ay natutunaw, pagkatapos ay ang channel ay lumalalim nang biglaan, na bumababa sa natutunaw na presyon sa malapit sa zero sa isang vent port na pinutol sa bariles. Ang kahalumigmigan at pabagu-bago ng isip ay tumakas doon, kadalasan sa ilalim ng vacuum. Ang ikalawang yugto pagkatapos ay repressurizes ang matunaw para sa iniksyon.
Gumagana ito para sa mga hygroscopic resins kung saan ang pagpapatuyo ay hindi praktikal o hindi maaasahan. May panganib din ito: kung ang dalawang yugto ay hindi magkatugma, ang matunaw ay itinutulak palabas ng vent port sa halip na gas. Ang isang vented screw at isang vented barrel ay dapat na idinisenyo nang magkasama, kaya naman ang mga ito ay tinukoy bilang isang set at hindi basta-basta na-retrofit.
Disenyo ng Screw na Partikular sa PVC: Bakit Nabigo ang Mga Karaniwang Screw sa PVC
Pinarurusahan ng matibay na PVC ang isang karaniwang tornilyo sa dalawang paraan nang sabay-sabay. Ito ay bumababa sa ilalim ng paggugupit, naglalabas ng hydrogen chloride, na pagkatapos ay kinakain ang bakal na kinauupuan nito. Magsisimula ang pinsala bago makakita ng depekto ang operator.
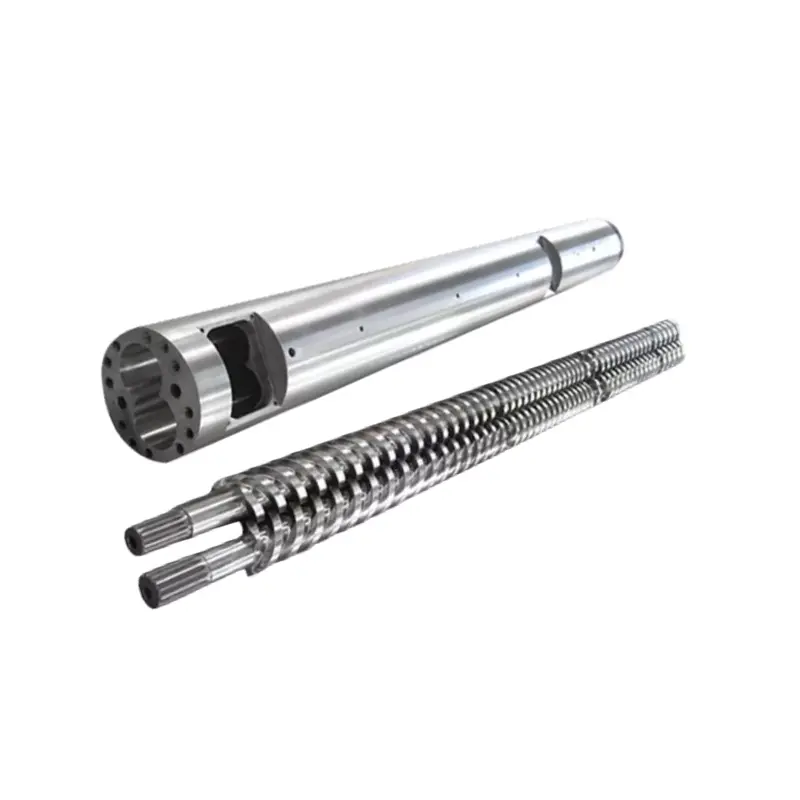
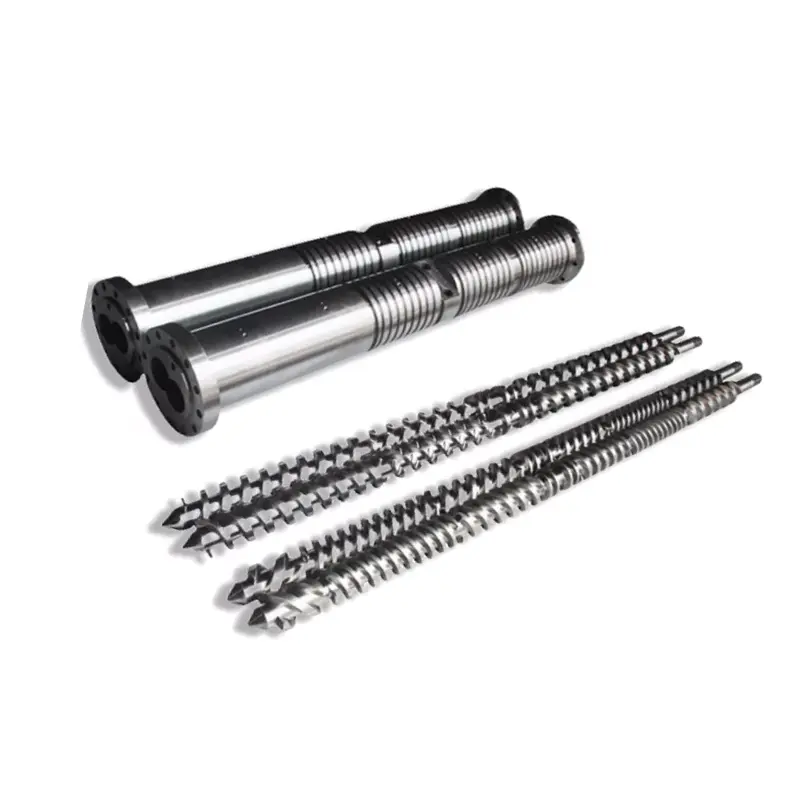
Sinasagot ng PVC screw ang parehong mga pagbabanta. Ang mababang compression ay nagpapanatili ng banayad na paggugupit. Ang mga pinakintab na ibabaw at isang dead-spot-free na geometry ay humihinto sa pag-stagnate at pagluluto ng materyal. Ang hanay ay halos palaging nangangailangan ng paglaban sa kaagnasan sa paggamot sa ibabaw, hindi lamang paglaban sa pagsusuot. Ang amingGabay sa PVC screw barrelsumasaklaw sa chemistry, at ang amingconical twin screw barrelsmaglingkod sa PVC sa gilid ng extrusion.
Paano Piliin ang Tamang Screw Barrel para sa Iyong Resin
Ang pagpili ng resin ay nagtutulak sa bawat iba pang desisyon sa page: geometry, steel, at surface. Basahin ang talahanayan, pagkatapos ay basahin ang mga tala sa ilalim nito, dahil ang mga tala ay may mga babala.
| dagta | Karaniwang L/D | Karaniwang ratio ng compression | Uri ng tornilyo | Mga espesyal na tala |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP o hadlang | Nagpapatawad. Kailangan ng positibong paggugupit upang malinis na matunaw |
| PS / HIPS | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | Mababang lagkit, madaling natutunaw. Magiliw na paghahalo sa HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP o hadlang | Walang hugis. Panoorin ang shear heat, ang mga streak ay madaling makita |
| PC at engineering plastic | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Barrier o GP, mababang gupit | Mataas na temperatura ng pagkatunaw, makitid na bintana. Mas mahabang L/D, banayad na compression |
| Matibay ang PVC | 18:1 – 20:1 | 1.6:1 – 2.5:1 | Partikular sa PVC | Ang paglaban sa kaagnasan ay hindi opsyonal. Maikling oras ng paninirahan |
| PVC flexible | 18:1 – 20:1 | 2.0:1 – 2.8:1 | Partikular sa PVC | Mas mapagpatawad kaysa matigas, kinakaing unti-unti pa rin |
| PET (preform) | 20:1 – 24:1 | Mababa, tumpak na pagsukat | PET na gawa sa layunin | Patuyuin ito o ibababa ito. Mababang gupit, minimal na tirahan, makintab na ibabaw |
| POM (acetal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, mababang gupit | Nanghihina nang husto kung sobrang init. Tumpak na kontrol sa temperatura |
| Puno ng salamin / nakasasakit | Bawat base resin | Bawat base resin | Uri ng base + matigas na ibabaw | Ang geometry ay sumusunod sa base resin. Angibabaway kung ano ang nagbabago: pumunta bimetallic |
Paano gamitin ang talahanayang ito:ang mga ito ay karaniwang mga na-publish na hanay at mga panimulang punto, hindi mga detalye. Ang iyong makina, ang iyong grado, ang iyong bahagi, at ang iyong output ay nagbabago ng mga numero. Kinukumpirma ng isang taga-disenyo ng tornilyo ang huling geometry laban sa iyong tunay na proseso. Huwag kailanman mag-order mula sa isang generic na talahanayan nang walang pag-uusap na iyon.
PP at PE: Semi-crystalline, Katamtamang Paggugupit
Ang mga polyolefin ay ang madaling kaso. Pinahihintulutan nila ang paggugupit, natutunaw sa isang malawak na bintana, at pinatawad ang isang GP screw. Ang katamtaman hanggang sa mas mataas na compression ay gumagana nang maayos, dahil ang mga mababang lagkit na resin na ito ay nangangailangan ng positibong paggugupit upang matunaw nang malinis sa halip na dumulas sa kalahating tinunaw.
Itulak nang husto ang output sa manipis na mga dingding, at ang isang barrier screw ay kumikita ng halaga nito sa pamamagitan ng paghahatid ng mas kumpletong pagkatunaw sa parehong bilis.
ABS at PS: Amorphous, Panoorin ang Shear Heat
Ang mga amorphous resin ay lumalambot sa isang hanay sa halip na natutunaw sa isang matalim na punto. Ang PS ay tumatakbo sa mababang compression dahil madali itong natutunaw. Kailangan ng ABS ng higit na pangangalaga: nagpapakita ito ng mga streak at splay kapag bumababa ito, at kadalasang shear heat ang dahilan.
Kung streak ang mga bahagi ng ABS at mukhang tama ang iyong mga setpoint, maghinala ng gupit bago mo paghinalaan ang dryer. Ang isang agresibong compression ratio sa isang heat-sensitive na amorphous resin ay gumagawa ng sarili nitong mga depekto.
PC at Engineering Plastics: Mataas na Temperatura, Mas Mahabang L/D
Ang PC, nylon, PBT, at ang kanilang mga kamag-anak ay natutunaw nang mataas at bumababa nang malapit sa itaas. Kailangan nila ng masusing pagtunaw, na nangangatuwiran para sa mas mahabang L/D, ngunit pinaparusahan din nila ang oras ng paninirahan, na nangangatwiran laban sa pagpigil sa pagtunaw sa isang malaking bariles.
Ang resolution ay mas mahabang L/D na may banayad na compression at isang wastong laki ng shot. Maling makuha ang sukat ng shot sa PC at umiikot ang materyal sa init hanggang sa ito ay dilaw, gaano man kahusay ang turnilyo.
PVC Rigid and Flexible: Corrosion Resistance Critical
Lahat ng nasa itaas tungkol sa PVC ay nalalapat sa pagpili. Ang matibay na PVC ay nakaupo sa mababang dulo ng parehong L/D at compression, dahil ang oras at paggugupit ay parehong kaaway. Ang pang-ibabaw na paggamot ay dapat lumaban sa kaagnasan, hindi lamang sa abrasyon, at na nagbabago sa pagpili ng haluang metal sa loob ng isang bimetallic barrel.
PET at POM: Mababang Paggugupit, Precise Temperature Control
Ang PET ay hygroscopic. Ang tubig sa natutunaw ay nag-hydrolyze sa mga polymer chain, bumababa ng intrinsic viscosity, at nag-iiwan ng preform na malutong at malabo habang ang makina ay mukhang maayos na tumatakbo. Patuyuin nang maayos ang dagta, magpagupit ng mahina, panatilihing maikli ang tirahan, at tukuyin ang mga pinakintab na ibabaw upang hindi mabuo ang mga deposito.
Kinukunsinti ng POM ang ordinaryong compression ngunit bumababa nang husto kapag na-overheat, at mapanganib ang mga degradation na produkto nito. Ang kontrol sa temperatura at disiplina sa oras ng paninirahan ay higit na mahalaga kaysa sa matalinong geometry.
Mga Materyal na Puno ng Salamin at Nakasasakit: Ang 30% na Linya
Narito ang pinakamalinaw na panuntunan sa pahina, at ito ay isang numero, hindi isang pakiramdam.Glass fiber hanggang 30%: isang nitrided 38CrMoAlA set ang humahawak nito.Ginagawa at nire-rate namin ang aming mga nitrided injection na turnilyo para sa eksaktong iyon, na-quench at na-temper, pagkatapos ay nag-gas-nitrided sa isang 0.5–0.8 mm case sa 950–1050 HV.
Higit sa 30% na salamin, o may mineral filler at flame retardant sa itaas, kailangang baguhin ang ibabaw.Ang nitrided case ay isang diffusion layer, at ang nakasasakit na tagapuno ay pumuputol dito nang mas maaga kaysa sa nararapat sa bakal sa ilalim.
Iyon ay kapag abimetallic screw barrelhuminto sa pagiging upgrade at naging tamang detalye: ini-spray ng matigas na haluang metal ang buong bilog sa paligid ng wear zone ng bore, na dinadala ang tigas sa loob sa 62 HRC. Ang geometry ay sumusunod pa rin sa base resin. Tanging ang ibabaw lamang ang nagbabago. Ang amingbimetallic vs nitrided na gabaygumagana sa pamamagitan ng lohika ng gastos.
Mga Uri ng Barrel, Materyal, at Paggamot sa Ibabaw
Ang bariles ay hindi nabibigo nang husto. Nagbubukas ito, tahimik, at dinadala ang iyong output kasama nito. Ang materyal at ibabaw ay nagpapasya kung gaano katagal iyon.
Standard Nitrided Steel Barrel: Mga Application at Limitasyon
Ang nitriding ay nagpapakalat ng nitrogen sa ibabaw ng bakal, na bumubuo ng isang hard case. I-gas-nitride namin ang aming 38CrMoAlA injection screws sa 500–560 °C, na gumagawa ng nitrided layer na 0.5–0.8 mm ang kapal sa 950–1050 HV. Na nagpapataas ng wear resistance ng 30–40% sa hindi ginagamot na bakal.
Ang base na bakal ay pinapatay at pinainit muna, na nag-iangat ng paglaban sa paggugupit ng pagkasuot ng 50% sa sarili nitong. Magkasama, ang dalawang hakbang na iyon ay nagbibigay ng buhay ng serbisyo na humigit-kumulang 10,000–20,000 na oras sa mga hindi kinakaing unti-unti na resin tulad ng PE at PP.
Ang limitasyon nito ay ang lalim ng kaso. Sa sandaling maputol ang abrasion sa nitrided layer, ang mas malambot na core sa ilalim ay mabilis na magsuot. Nire-rate namin ang aming nitrided injection screws para sa glass-fibre-reinforced compound hanggang 30% (PA plus glass fiber, halimbawa). Sa itaas nito, o sa mga corrosive resin, ang nitrided case ay hindi tugma at ang ibabaw ay kailangang baguhin.
Bimetallic Barrel: Konstruksyon, Gastos, at Kapag Nagbayad Ito
Ang isang bimetallic barrel ay nagpapanatili ng isang alloy-steel na katawan at nagsasama ng isang hiwalay na wear alloy sa bore. Sa aming mga barrel ay nag-i-spray kami ng hard alloy sa buong bilog ng wear zone ng bore, na dinadala ang tigas sa loob sa 62 HRC.
Iyon ay ibang uri ng proteksyon mula sa nitriding. Ang nitrided case ay isang diffusion layer na sinusukat sa mga fraction ng isang milimetro. Ang isang sprayed o fused alloy bore ay isang layer ng iba't ibang metal, at ang nakasasakit na tagapuno ay kailangang malagpasan ang lahat ng ito.
Ang haluang metal ay pinili para sa pagbabanta. Ang mga ibabaw na mayaman sa carbide at tungsten-carbide ay lumalaban sa abrasion mula sa mga tagapuno ng salamin at mineral. Ang mga nickel-bearing alloy ay lumalaban sa kaagnasan mula sa PVC at flame-retardant compound. Piliin ang maling haluang metal at nagbayad ka para sa isang bimetallic barrel na lumulutas sa maling problema.
Ito ay nagbabayad sa tuwing ang iyong feed ay abrasive o kinakaing unti-unti. Ang aritmetika ay simple: kung ang isang bimetallic set ay tumatagal ng ilang beses hangga't isang nitrided sa iyong materyal, ang mas mataas na presyo ng pagbili ay nahahati sa mas mababang halaga bawat taon, bago mo bilangin ang scrap at downtime na iyong iniiwasan.
Segmented vs Monolithic Barrel: Flexibility vs Precision
Ang isang monolitik (isang piraso) na bariles ay ginawa mula sa isang katawan. Ito ay may pinakamainam na tuwid at concentricity, at ito ang pamantayan para sa paghubog ng iniksyon, kung saan ang katumpakan ay nagtutulak ng pagkakapare-pareho ng pagbaril.
Ang mga naka-segment na barrel ay nag-bolt nang magkasama mula sa mga seksyon, na nagbibigay-daan sa isang pagod na seksyon na mapalitan nang hindi na-scrap ang buong barrel, at nagbibigay-daan sa mga vent port na mailagay nang flexible. Ang kalakalan ay pagkakahanay: bawat joint ay isang pagkakataon para sa misalignment, at ang mga injection machine ay hindi gaanong mapagpatawad sa mga iyon kaysa sa compounding extruders.
Base Steel at ang Mga Opsyon sa Ibabaw na Nakalagay dito
38CrMoAlAay ang batayang bakal na pinagmumulan ng aming mga iniksyon na turnilyo, at ito ang default ng industriya sa isang kadahilanan. Ang chromium-molybdenum-aluminum chemistry nito ay idinisenyo para sa nitriding: ang aluminyo ay bumubuo ng matitigas, matatag na nitride sa kaso habang ang core ay nananatiling matigas.
Ang base na bakal ay nagdadala ng mekanikal na pagkarga. Ang ibabaw sa ibabaw nito ay tumatagal ng pagsusuot, at doon namamalagi ang tunay na pagpipilian. Bilang atagagawa ng screw barrelibinibigay namin ang buong hanay ng ibabaw, at ang bawat isa ay sumasagot sa ibang banta:
- Nitriding— 0.5–0.8 mm layer sa 950–1050 HV. Malinis na resins, glass fiber hanggang sa 30%.
- Bimetallic surfacing— matigas na haluang metal na pinagsama sa paligid ng wear zone ng bore, bore sa 62 HRC. Abrasive at kinakaing unti-unti na tungkulin.
- Pag-spray ng Tungsten carbide— para sa pinakamahirap na kaso ng abrasion.
- Chrome plating— isang makinis, madaling ilabas na ibabaw. Tumutulong sa mga pagbabago ng kulay at pagdikit, hindi sa mabigat na abrasyon.
- hindi kinakalawang na asero— kapag ang paglaban sa kaagnasan o kadalisayan ng materyal ay nangunguna sa pangangailangan kaysa sa pagsusuot.
Ang aming gabay sa mga materyales ng screw barrel ay inihahambing ang mga base na bakal nang buo.
Pinaghahambing ang mga Surface Treatment
| Materyal / paggamot | Katigasan | Magsuot ng pagtutol | paglaban sa kaagnasan | Pinakamahusay para sa |
|---|---|---|---|---|
| 38CrMoAlA, nitrided | 950–1050 HV, 0.5–0.8 mm na layer | Mabuti | Katamtaman | PE, PP, PS, ABS; glass fiber hanggang sa 30%. Ang matipid na default |
| Bimetallic surfacing | Bore sa 62 HRC | Magaling | Mabuti | Puno ng salamin sa itaas ng 30%, puno ng mineral, muling paggiling, abrasive na tungkulin |
| Pag-spray ng Tungsten carbide | Napakataas | Magaling | Mabuti | Ang pinakamahirap na kaso ng abrasion |
| Nickel-base alloy na ibabaw | Pinili sa bawat pagbabalangkas | Mabuti | Magaling | PVC, fluoropolymers, flame retardant |
| Hard chrome plating | Matigas, napaka manipis | Katamtaman | Mabuti | Makinis na paglabas, mas madaling pagbabago ng kulay, anti-stick |
| hindi kinakalawang na asero | Bawat grado | Katamtaman | Magaling | Mga application na pinangungunahan ng kaagnasan o kadalisayan |
Tukuyin ang ibabaw para sa pinakamaruming feed na talagang tatakbo ang linya, hindi ang pinakamalinis. Ang pagtukoy para sa malinis na case ay ang pinakakaraniwang paraan na maagang namamatay ang isang bagong set.
Pagpapanatili: Paano Makukuha ang Bawat Oras na Maibibigay ng Set
Ang pagpapanatili ay hindi binabaligtad ang pagkasuot. Pinipigilan ka nitong magdagdag ng maiiwasang pagsusuot sa ibabaw ng hindi maiiwasang uri, at binibigyan ka nito ng data upang planuhin ang pagpapalit sa halip na tumugon dito.
Checklist ng Regular na Inspeksyon
| Dalas | Ano ang dapat suriin | Bakit |
|---|---|---|
| Bawat shift | Matunaw na temperatura kumpara sa normal, oras ng pagbawi, pagkakapare-pareho ng cushion, pagkarga ng motor | Ang mga drift na ito bago lumitaw ang mga depekto |
| Bawat materyal o pagbabago ng kulay | Linisin nang lubusan; siyasatin ang purge para sa mga itim na batik o degradong materyal | Ang mga specks ay nangangahulugan ng mga dead spot o pagkasira sa isang lugar |
| Buwan-buwan | I-verify ang mga thermocouple at heater band; suriin ang paglamig ng feed-throat | Ang isang drifted sensor ay nagluluto ng materyal sa loob ng maraming buwan nang hindi napapansin |
| Sa tuwing nakalabas ang turnilyo | Sukatin ang flight OD at barrel bore ID sa mga markadong posisyon; suriin ang check ring | Nakalabas na ang turnilyo. Ang sampung minuto ng pagsukat ay libreng data |
| Hindi bababa sa taon-taon (nakasasakit o kinakaing unti-unti na tungkulin) | Nakaplanong paghila: pagsukat ng buong pagsusuot, pag-align ng check, pag-log sa mga pagbabasa | Ang Filled, PVC, at regrind duty ay nagsusuot ng mga set na mas mabilis kaysa sa malinis na resin |
Wastong Pamamaraan sa Paglilinis Kapag Nagpapalit ng Mga Resin o Kulay
Purge bago ang bawat stop at bawat changeover, nang walang exception para sa mga abalang araw. Ang materyal na naiwan upang lumamig sa loob ng bariles ay bumababa, nagluluto sa ibabaw, at bumabalik sa ibang pagkakataon bilang mga itim na batik sa bahagi ng isang customer.
Gumamit ng commercial purging compound para sa mga pagbabago ng kulay, para sa mga shutdown, at bago lumipat sa heat-sensitive polymer. Pinangangasiwaan ng Virgin PE o PP ang mga nakagawiang paglipat sa pagitan ng mga katugmang materyales. Ang mga resin na may mataas na temperatura gaya ng PC at PMMA ay kumakapit nang mas mahigpit at nangangailangan ng mas agresibong paglilinis.
Purge bago isara, hindi lang bago magsimula. Ang iniiwan mo sa isang cooling barrel ay nagiging problemang lalabanan mo sa susunod na startup.
Paano Sukatin ang Screw-to-Barrel Clearance
Ito ang sukat na ginagawang katotohanan ang opinyon, at nilaktawan ito ng karamihan sa mga tindahan.
- Hilahin at linisin ang tornilyo.Mainit, na may mga kasangkapang tanso o tanso. Huwag kailanman mga bakal na scraper, na pinuputol ang ginagamot na ibabaw kung saan nakasalalay ang tornilyo.
- Markahan ang mga posisyon ng pagsukatkasama ang haba ng trabaho: feed, transition, at pagsukat sa minimum.
- Sukatin ang flight ODna may panlabas na micrometer sa bawat posisyon, kumukuha ng mga pagbabasa sa ilang mga punto sa paligid ng circumference upang mahuli ang hindi pantay na pagsusuot.
- Sukatin ang barrel bore IDna may bore gauge sa magkatugmang posisyon at lalim.
- Kalkulahin ang radial clearance:ibawas ang flight OD mula sa bore ID at hatiin sa dalawa.
- Ikumpara sa build drawingat i-log ang bawat pagbabasa na may petsa at oras na tumatakbo.
I-interpret ang resulta laban sa orihinal na clearance, hindi laban sa isang unibersal na numero. Isang kapaki-pakinabang na panuntunan sa tindahan: kapag lumaki ang clearance sa humigit-kumulang dalawang beses sa halaga ng build, o kapag kapansin-pansing bumaba ang output sa parehong bilis ng turnilyo, simulan ang pagpaplano ng pagpapalit. Ang aming sunud-sunod na gabay sa pagsukat ay sumasaklaw sa pamamaraan nang buong detalye.
Iskedyul ng Paglilinis at Mga Uri ng Compound ng Purging
Itugma ang tambalan sa trabaho. Mechanical (abrasive-free) purges scrub na may mataas na lagkit. Ang mga kemikal na paglilinis ay umaatake sa masasamang materyal at carbon. Lumalawak ang mga foaming purges upang maabot ang mga dead spot na hindi nakuha ng laminar flow.
Ang mga pagitan ng malalim na paglilinis ay nakasalalay sa dagta. Ang mga high-temperature polymer ay gumagawa ng carbon nang mas mabilis at nangangailangan ng mas madalas na malalim na paglilinis. Anuman ang iyong tatakbo, panatilihin ang pagitan sa isang iskedyul sa halip na maghintay para sa mga itim na batik na mag-iskedyul para sa iyo.
Kailan Aayusin vs Kailan Papalitan
Ihambing ang gastos sa bawat taon ng serbisyo, hindi ang dalawang tag ng presyo. Ang muling pagtatayo na nagkakahalaga ng kalahating halaga ngunit nagbabalik sa ikatlong bahagi ng mga taon ay ang mamahaling opsyon sa pagbabalatkayo.
Ang pag-aayos ay sumandal sa kanankapag ang pagsusuot ay dimensional at katamtaman, ang base metal ay tunog, ito ang unang muling pagtatayo, at ang geometry ay nababagay pa rin sa iyong resin.
Ang kapalit ay sumandal sa kanankapag ang corrosion ay lumalim na, kapag ang tornilyo ay naitayo na muli, kapag ang iyong materyal ay nagbago at ang lumang geometry ay hindi na akma, o kapag ang set ay isang karaniwang sukat na ang kapalit na presyo ay malapit sa quote ng pagkumpuni.
Ang aming gabay sa pag-aayos vs pagpapalit ay naglalatag ng buong talahanayan ng desisyon.
Wastong Pag-iimbak at Paghawak ng mga Spare Screw Barrels
Ang isang ekstrang set ay kapaki-pakinabang lamang kung ito ay tuwid at malinis kapag kailangan mo ito. Itabi ang mga turnilyo nang pahalang na may suporta sa kahabaan, hindi nakasandal sa dulo. Pahiran ang mga ito laban sa kalawang, panatilihing natatakpan, at panatilihin ang spec sheet at mga sukat ng katigasan sa bahagi.
Ang ekstrang set na diskarte sa pag-ikotay nagkakahalaga ng higit sa anumang pinabilis na bayad, at halos walang supplier ang magsasabi nito sa iyo. Bilhin ang kapalit bago mabigo ang kasalukuyang hanay. Patakbuhin ang bagong set, ipadala ang luma para sa muling pagtatayo habang nagpapatuloy ang produksyon, at panatilihin ang itinayong set sa istante bilang ekstra.
Nagmamay-ari ka na ngayon ng pag-ikot na may zero na hindi planadong downtime, at ang bawat pagpapalit sa hinaharap ay mangyayari sa iyong iskedyul sa halip na sa 2 a.m. sa isang Sabado. Ang diskarte ay nagkakahalaga ng isang set ng working capital at binabayaran ito sa unang pagkakataon na hindi nangyari ang pagkasira.
Ito ba ang Proseso o ang Makina? Isang Desisyon Gate
Narito ang seksyong walang isinulat na kakumpitensya, at ito ay makatipid sa iyo ng mas maraming oras kaysa sa kabuuan ng gabay na ito.
Kapag lumitaw ang isang depekto sa paghubog, ang karamihan sa mga koponan ay umaabot para sa mga setting ng makina. Temperatura, presyon sa likod, bilis ng pag-iniksyon, oras ng paghawak. Minsan tama iyan. Ngunit kapag ang plasticizing unit ay pagod na, walang setting na bumabawi sa proseso, at mga linggo ay mawawala sa isang paghahanap na hindi kailanman magtagumpay.
Patakbuhin ang gate na ito bago mo pindutin ang isa pang setpoint.
1. May nagbago ba?Bagong resin lot, bagong colorant, bagong regrind ratio, bagong amag, isang setting na inayos ng isang tao? Kung oo, habulin ang pagbabago. Ito ay isang problema sa proseso hanggang sa mapatunayan kung hindi man.
2. Ang depekto ba ay biglang lumitaw, o gumapang sa loob ng ilang linggo?Biglang tumuturo sa isang pagbabago o isang sirang bahagi. Unti-unting puntos sa pagsusuot. Ang pagsusuot ay hindi dumarating nang magdamag.
3. Consistent ba ang cushion na shot sa shot?Ang isang hindi pare-parehong unan ay ang check ring na nagsasalita. Suriin ito bago ang anumang bagay.
4. Bumaba ba ang output sa parehong bilis ng turnilyo, o humina ba ang oras ng pagbawi?Parehong tumuturo sa clearance, ibig sabihin, tornilyo o barrel wear. Hindi maibabalik ng mga setting ang nawalang clearance.
5. Tumataas ba ang temperatura ng natutunaw sa hindi nagbabagong mga setpoint?Ang tornilyo ay gumagawa ng labis na paggugupit na init, kadalasan dahil ito ay mas gumagana laban sa isang pagod na clearance.
6. Bumalik ba ang mga itim na batik pagkatapos ng bawat paglilinis?Ang materyal ay nanunuluyan sa isang patay na lugar. Sa isang mas lumang set, ang dead spot na iyon ay madalas na nasusuot ng clearance na nagkukubli ng matunaw na pagkatunaw.
Tatlo o higit pang "oo" na sagot sa mga tanong 3 hanggang 6 ay nangangahulugan na ang makina ay nagsasabi sa iyo na ang plasticizing unit ay pagod na. Itigil ang pag-tune. Hilahin ang tornilyo at sukatin ito.
Ang pagsukat ay tumatagal ng isang oras. Ang paghabol sa isang mekanikal na depekto sa pamamagitan ng mga setting ay tumatagal ng mga linggo, at hindi ito kailanman nagtatagpo, dahil ang sagot ay hindi kailanman nasa controller.
Gabay sa Pag-troubleshoot na may Root-Cause Table
Ang bawat depekto sa ibaba ay maaaring magmula sa proseso o mula sa mekanikal na pagkasuot. Pinangalanan ng talahanayan angtornilyo at barilesugat na dahilan, dahil iyon ang kalahating iniiwan ng iba.
| Problema | Sintomas | Root / barrel root sanhi | Aksyon sa pagwawasto |
|---|---|---|---|
| Mga itim na guhit / marka ng paso | Maitim na batik o guhit sa bahagi; mas malala pagkatapos ng paghinto | Nasira ang materyal na nakalagay sa pagod na clearance o isang patay na lugar; nakapuntos bore; nasira na ibabaw ng tornilyo | Malalim na paglilinis. Kung bumalik ang mga batik, hilahin at siyasatin. Suriin kung may scoring at pagod na clearance. Palitan kung ang hanay ay nagtataglay ng materyal |
| Hindi pare-pareho ang laki ng shot / maikling shot | Shot weight drifts; ang unan ay nag-iiba-iba ng shot sa shot | Suriin ang singsing na hindi sealing(pinakakaraniwan); mga pagod na flight na hinahayaan ang matunaw na tumagas pabalik; barrel bore oversize | Suriin muna ang check ring. Pagkatapos ay sukatin ang clearance. Hindi aayusin ng mga setting ang tumutulo na non-return valve |
| Matunaw na temperatura spiking | Aktwal na temperatura ng pagkatunaw sa itaas ng mga setpoint; pagkawalan ng kulay ng materyal | Labis na paggugupit mula sa maling compression ratio; pagod na clearance na nagpapahirap sa turnilyo; drifted thermocouple | I-verify ang mga thermocouple. Suriin ang bilis ng turnilyo at presyon sa likod. Kung ang geometry ay mali para sa dagta, ang tornilyo ay ang ayusin |
| Mabagal na paggaling / mahabang plasticizing | Ang oras ng pagbawi ay umaabot; lumalaki ang cycle time | Nagsuot ng clearance na nagpapababa ng kahusayan sa pumping; isyu sa seksyon ng feed; maling geometry para sa dagta | Suriin muna ang feed-throat cooling at pellet feed. Pagkatapos ay sukatin ang clearance laban sa pagguhit |
| Tumataas na load ng motor / back pressure | Ang mga amps ng motor ay umaakyat sa pare-pareho ang output; mga alarma ng metalikang kuwintas | Pag-drag ng tornilyo sa bore (misalignment, baluktot na tornilyo); labis na paggugupit; nasira ang paglaban ng gusali ng materyal | Suriin ang pagkakahanay at pagkatuwid ng turnilyo. Ang isang baluktot na tornilyo ay nagsusuot ng isang gilid ng bore at sisirain din ang isang bagong bariles |
| Pagkasira ng materyal / pagkawalan ng kulay | Naninilaw, splay, brittleness, amoy | Masyadong mahaba ang oras ng paninirahan (masyadong maliit ang pagbaril para sa bariles); gupitin masyadong agresibo; dead spot na may hawak na materyal | Suriin ang laki ng shot sa ratio ng kapasidad ng bariles. Bawasan ang paggugupit. Sa mga resin na sensitibo sa init, ang isang lower-compression na tornilyo ay maaaring ang tanging tunay na ayusin |
| Hindi natutunaw / solid na mga particle sa bahagi | Matigas na batik; mga depekto na tulad ng lens; mahinang mga spot | Hindi sapat na kapasidad sa pagtunaw: Masyadong maikli ang L/D, mali ang compression, nalampasan ang output kung ano ang maaaring matunaw ng turnilyo, o pagod na clearance | Bawasan ang output o i-upgrade sa isang barrier screw. Kung ang set ay pagod, walang setting na bumabawi sa pagkatunaw |
| Kulay streaking / mahinang dispersion | Hindi pantay na kulay; hindi nagkakalat ang masterbatch | Walang seksyon ng paghahalo; pagod na tornilyo paghahalo mahina; maling turnilyo para sa isang puno o may kulay na tambalan | Tumukoy ng seksyon ng paghahalo (Maddock o pin). Kumpirmahin na ang tornilyo ay hindi basta-basta napupuna muna |
Black Streaks o Burn Marks
Ang degraded polymer ay nanunuluyan sa isang lugar at naghiwa-hiwalay. Ang mga klasikong lugar ng pagtatago ay pagod na clearance, isang scored bore, isang nasirang check ring, at anumang dead spot kung saan tumitigil ang daloy.
Deep purge muna. Kung ang mga batik ay bumalik pagkatapos ng masusing paglilinis, ang materyal ay hindi lamang nalalabi. Patuloy itong ginagawa ng isang lugar sa iyong makina, at kailangan mong hilahin ang tornilyo at hanapin ito.
Hindi pare-pareho ang Sukat ng Shot o Short Shot
Suriin ang singsing bago mo pindutin ang isang setting. Kapag ang non-return valve ay huminto sa pagse-seal, ang pagkatunaw ay lumalabas pabalik habang iniiniksyon, at ang shot na inisip ng makina na sinusukat nito ay hindi ang shot na natatanggap ng amag.
Ang giveaway ay ang unan. Ang isang pare-parehong proseso ay nagtataglay ng matatag na unan. Kapag gumagala ang unan sa pagbaril, ang pagkatunaw ay pupunta sa isang lugar na hindi dapat.
Matunaw na Temperatura Spiking o Masyadong Mataas
Sukatin ang aktwal na pagkatunaw gamit ang isang probe sa halip na magtiwala sa mga setpoint. Kung ang aktwal na pagkatunaw ay tumatakbo nang maayos sa itaas ng mga zone, ang sobrang init ay nagmumula sa paggugupit, hindi mula sa mga banda.
Tumataas ang shear heat kapag masyadong agresibo ang compression para sa resin, kapag masyadong mataas ang bilis ng turnilyo, kapag sobra-sobra ang back pressure, at kapag ang pagod na turnilyo ay kailangang magtrabaho nang mas mahirap para ilipat ang parehong materyal.
Mabagal na Pagbawi ng Screw / Mahabang Oras ng Pag-plastic
Magsimula sa tipaklong. Ang bridging pellets, sobrang init na feed throat, at hindi sapat na feed cooling ay nagpapagutom sa screw at stretch recovery, at wala sa mga ito ang screw defect.
Kung malusog ang feed at mabagal pa rin ang paggaling, sukatin ang clearance. Ang isang turnilyo na nawalan ng kahusayan sa pagbomba sa pagsusuot ay tumatagal ng mas matagal upang punan ang parehong shot, at ang cycle time ay sumasalamin dito.
Tumataas na Motor Load o Back Pressure
Ang tumataas na amps sa pare-parehong output ay nangangahulugan na may lumalaban. Ang nakabaluktot na tornilyo na nakakaladkad sa butas ay ang mapanganib na kaso: isinusuot nito ang isang gilid ng bariles, at ang isang bagong tornilyo na naka-install laban sa hindi pagkakapantay-pantay na iyon ay nagsusuot sa parehong paraan sa parehong iskedyul.
Suriin ang tuwid at pagkakahanay bago ka mag-order ng anuman. Ang one-sided bore wear ay ang fingerprint.
Pagkasira ng Materyal o pagkawalan ng kulay
Dalawang dahilan ang nangingibabaw: ang materyal ay masyadong mainit, o ito ay mainit nang napakatagal. Ang pangalawa ay ang nami-miss ng mga tao.
Ang isang shot na napakaliit para sa mga dahon ng bariles ay natutunaw habang sunod-sunod na ikot, malumanay na niluluto hanggang sa ito ay dilaw. Walang disenyo ng tornilyo ang nag-aayos ng isang maliit na shot sa isang napakalaking bariles. Itama ang diameter ng tornilyo, o ilipat ang trabaho sa isang mas maliit na makina.
Paano Mag-order ng Kapalit na Screw Barrel
Walang kakumpitensya ang sumasakop dito, at ito ang talagang kailangan ng mga mamimili. Mag-order ka man mula sa OEM o mula sa isang independentpabrika ng screw barrel, ang parehong impormasyon ang nagtutulak sa quote.
Mga Dimensyon at Mga Detalye na Dapat Mong Ibigay
- Brand at modelo ng makina.Ang isang nameplate na larawan ay sapat na upang kumpirmahin ang pag-mount at drive-end na mga sukat.
- Diametro ng tornilyo at ratio ng L/D,mula sa isang guhit o sinukat nang direkta.
- Ang dagta, na may laman na tagapuno.Ito ang nagtutulak sa base na bakal at sa pang-ibabaw na paggamot nang higit sa anupaman sa listahan.
- Laki ng shot at target cycle,kaya ang geometry ay maaaring ma-optimize sa halip na makopya.
- Isang drawing, o isang pagod na sample.Alinman sa gumagana. Ang isang pagod na bahagi ay maaaring masukat at ang buong geometry ay muling itayo.
- Ano ang nangyari noong nakaraan.Ipadala ang pattern ng pagsusuot kasama ang bahagi. Ang pagkawala ng makinis na dimensyon ay nagsasabing abrasion. Ang sabi ni pitting ay corrosion. Ang one-sided wear ay nagsasabing alignment, na hindi aayusin ng bagong turnilyo.
Ang huling item na iyon ay ang nakalimutan ng mga mamimili, at ito ang humihinto sa iyong pagbili ng isang tapat na kopya ng isang pagkabigo.
OEM-Match vs Custom Design: Mga Kalamangan at Kahinaan
Isang OEM matchreproduces ang orihinal na geometry. Ito ang tamang tawag kapag ang orihinal na turnilyo ay nababagay sa iyong proseso at basta na lang nasira. Mahuhulaan, mabe-verify laban sa pagguhit, walang prosesong muling pagpapatunay.
Isang pasadyang disenyobinabago ang geometry upang magkasya sa aktwal mong pinapatakbo ngayon. Ito ang tamang tawag kapag ang proseso ay lumipat at ang turnilyo ay hindi: nagdagdag ka ng regrind, lumipat sa isang punong grado, binago ang mga target na output, o ang orihinal na turnilyo ay hindi kailanman nahawakan nang maayos ang iyong resin.
Ang pag-order ng OEM match kapag nagbago ang proseso ay muling naglalabas ng problema sa bagong bakal. Ang pag-order ng custom na disenyo kapag maayos ang orihinal ay nagdaragdag ng gastos at revalidation nang walang bayad. Sinasabi sa iyo ng pattern ng pagsusuot kung saang sitwasyon ka naroroon.
Ano ang Aasahan Kapag Nag-sourcing mula sa China
Ang lead time ay depende sa geometry, ang surface treatment, at kung may drawing. Hilingin ito sa pamamagitan ng pagsulat kasama ang iyong quote, at itanong kung saan magsisimula ang orasan: kumpirmasyon ng drawing, o ang purchase order. Hindi sila ang parehong petsa, at ang pagkakaiba ay madalas sa isang linggo.
Tatlong bagay na dapat i-pin down bago ka gumawa:
- Kapag nagsimula ang produksyon.Ang reverse-engineering ng isang pagod na sample ay nagdaragdag ng oras bago maputol ang isang chip. Tinatanggal ng drawing ang hakbang na iyon.
- Ano ang idinagdag ng paggamot sa ibabaw.Ang bimetallic surfacing at carbide spraying ay magkahiwalay na mga hakbang sa proseso na may sariling pila.
- kargamento sa dagat, hiwalay.Wala ito sa lead time ng pagmamanupaktura, at ito ang bilang na nakakagulat sa mga unang beses na mamimili.
Ang aming sariling pagsipi ay malinaw sa pamamagitan ng disenyo: nagbibigay kami ng isang tinantyang gastos na sumasaklaw sa produkto, ang pagpapadala, at ang patuloy na pagpapanatili, kaya walang matutuklasan sa ibang pagkakataon. Makukuha mo ang quote na iyon sa loob ng 12 oras.
Magplano sa paligid ng lead time gamit ang ekstrang set na pag-ikot na inilarawan kanina. Isang set na na-order mula sa isang wear log ships sa iyong iskedyul. Ang isang set na iniutos mula sa isang breakdown ships laban sa orasan, sa pamamagitan ng hangin, sa isang presyo na walang sinuman ang nasisiyahang ipaliwanag.
Pamantayan sa Pagtanggap ng Kalidad at Mga Punto ng Inspeksyon
Ito ang mga tseke na naghihiwalay sa isang tunay na supplier mula sa isang mura. Hilingin ang mga ito sa pamamagitan ng pagsulat bago mo ilagay ang order, at i-verify ang mga ito kapag dumating ang set:
- Panlabas na diameter sa maraming punto sa bawat paglipad
- Bore diameter at cylindricity
- Katigasan ng ibabaw bilang asinusukat na halaga(HV o HRC), hindi isang detalye ng catalog
- Nitrided case depth, o alloy layer depth sa isang bimetallic bore
- Concentricity at straightness
- Pagkagaspang ng ibabaw (Ra)
- Base steel grade, nakumpirma
Ang tigas at ang lalim ng case ay ang dalawang pinakamahalaga, at ang dalawa ay madalas na tahimik na nag-downgrade. Ang isang nitrided layer sa 950–1050 HV at 0.5–0.8 mm ang lalim ay isang detalye kung saan mo maaaring hawakan ang isang supplier. "Nitrided" sa sarili nitong hindi.
Kung ang isang quote ay dumapo nang kapansin-pansing mas mababa sa iba, itanong kung ano ang bakal at kung gaano kalalim ang paggamot. Iyon ay halos palaging kung saan nagtatago ang pagkakaiba, at binabayaran mo ito sa maagang pagsusuot.
Ang aming buong sourcing walkthrough ay makikita sa custom na screw barrel order guide.
Kailangan ng kapalit o custom na injection screw barrel? Ipadala ang iyong modelo ng makina, pagguhit, o pagod na sample. Nag-quote kami sa loob ng 12 oras.
Kumuha ng Screw Barrel QuoteMga Madalas Itanong
Q: Gaano katagal ang isang injection molding screw barrel?
A: Sa mga non-corrosive resin tulad ng PE at PP, ang aming nitrided 38CrMoAlA injection screws ay tumatakbo nang humigit-kumulang 10,000–20,000 na oras. Pinutol iyon ng mga glass-filled compound, PVC, at heavy regrind, at kung gaano kalayo ang depende sa filler content at output. Huwag patakbuhin ang orasan at umasa: sukatin. Suriin ang flight OD at bore ID laban sa build drawing kahit isang beses sa isang taon sa abrasive duty, at i-log ang trend. Ang trend, hindi isang figure na oras, ay nagsasabi sa iyo kung kailan mag-order ng susunod na set.
Q: Ano ang karaniwang clearance sa pagitan ng turnilyo at bariles?
A: Walang solong figure, dahil clearance scales na may diameter ng turnilyo. Ang pamantayan sa industriya para sa isang bagong hanay ay humigit-kumulang 0.001 pulgada ng radial clearance bawat gilid para sa bawat pulgada ng diameter ng turnilyo, kaya ang isang 60 mm na turnilyo ay dumapo malapit sa 0.06 mm bawat gilid. Ang iyong build drawing ay ang awtoridad. Bilang isang praktikal na limitasyon sa serbisyo, kapag ang nasusukat na clearance ay lumaki sa humigit-kumulang dalawang beses ang halaga ng build, o ang output ay kapansin-pansing bumaba sa parehong bilis ng turnilyo, planuhin ang pagpapalit.
T: Maaari ba akong gumamit ng isang turnilyo para sa maraming iba't ibang resin?
A: Sa loob ng isang pamilya, oo. Ang isang pangkalahatang layunin na tornilyo ay humahawak ng PE, PP, PS, at ABS nang katanggap-tanggap, kaya naman ipinadala ito ng mga tagabuo ng makina bilang pamantayan. Sa buong pamilya, hindi. Ang isang GP screw sa matibay na PVC ay nagpapababa sa materyal at nakakasira sa bakal. Ang isang GP turnilyo sa naylon na puno ng salamin ay mabilis na maubos. At ang isang tornilyo na may sukat para sa isang shot volume ay hindi maaaring magsilbi sa isang trabaho na gumagamit ng isang maliit na bahagi ng bariles nang hindi niluluto ang materyal. Kung ang iyong mga resin ay sumasaklaw sa mga puwang na iyon, kailangan mo ng higit sa isang turnilyo, o isang tornilyo na idinisenyo para sa pinakamahirap na kaso.
Q: Paano ko malalaman kung ang aking injection molding screw ay pagod na?
A: Ang makina ang unang nagsasabi sa iyo, at ang micrometer ay nagpapatunay nito. Panoorin ang pagbaba ng output sa parehong bilis ng turnilyo, pag-uunat ng oras ng pagbawi, pag-akyat ng temperatura ng natunaw sa hindi nagbabagong mga setpoint, mga itim na batik na bumalik pagkatapos ng paglilinis, at pag-anod ng laki ng shot. Ang alinman sa mga iyon ay nagbibigay-katwiran sa paghila ng tornilyo. Pagkatapos ay sukatin ang flight OD gamit ang micrometer at bore ID gamit ang bore gauge, sa mga tugmang posisyon, at ihambing ang radial clearance laban sa drawing. Iminumungkahi ng mga sintomas; kinukumpirma ng pagsukat.
Q: Ano ang bimetallic screw barrel at kailan ko kailangan nito?
A: Ang isang bimetallic barrel ay nagpapanatili ng isang alloy-steel na katawan at nagsasama ng isang mas mahirap na wear alloy sa butas. Sa aming mga bariles ay ini-spray namin ng matapang na haluang metal ang buong bilog sa paligid ng wear zone ng bore, na dinadala ang tigas sa loob sa 62 HRC. Ang linya ay madaling iguhit:glass fiber hanggang 30% ay gumagana nang maayos sa isang nitrided 38CrMoAlA set. Higit sa 30% na salamin, na may mineral filler o flame retardant, o sa corrosive resin, maging bimetallic. Ang nitrided case ay isang 0.5–0.8 mm diffusion layer, at ang mabigat na tagapuno ay pumuputol dito bago pa matapos ang bakal sa ilalim.
T: Nakakaapekto ba ang disenyo ng tornilyo sa kalidad ng bahagi sa paghubog ng iniksyon?
A: Direkta, at higit pa sa karamihan ng mga setting ng proseso. Tinutukoy ng screw geometry kung gaano ganap na natutunaw ang materyal, kung gaano pare-pareho ang temperatura ng pagkatunaw, kung gaano kahusay ang pagkalat ng kulay at tagapuno, at kung gaano pare-pareho ang kuha. Ang mga unmelts, streaks, splay, degradation, at shot variation ay bumabalik lahat sa disenyo ng screw o pagkasira ng turnilyo kahit gaano kadalas ang mga ito pabalik sa controller. Kapag ang isang depekto ay lumalaban sa bawat pagbabago sa setting na gagawin mo, ang geometry o ang pagsusuot ay karaniwang ang dahilan.
Q: Ano ang pagkakaiba sa pagitan ng isang injection screw at isang extrusion screw?
A: Ang isang extrusion screw ay patuloy na umiikot at ang mga pump ay natutunaw nang walang tigil. Ang isang iniksyon na tornilyo ay gumagawa ng dalawang trabaho: ito ay umiikot upang gawing plasticize ang isang shot, pagkatapos ay huminto sa pag-ikot at magmaneho pasulong tulad ng isang plunger upang iturok ito. Ang katumbas na pagkilos na iyon ay kung bakit ang mga turnilyo ng iniksyon ay may check ring sa dulo, at kung bakit ang mga ito ay nagpapatakbo ng mas maikling mga ratio ng L/D, karaniwang 18:1 hanggang 25:1, kaysa sa mga extrusion na turnilyo. Nakalagay din ang materyal sa isang injection barrel sa pagitan ng mga shot, na ginagawang kritikal ang oras ng paninirahan at sukat ng shot.
T: Maaari bang kopyahin ng tagagawa ng screw barrel ang aking turnilyo nang walang drawing?
A: Oo. Ipadala ang pagod na bahagi at ang geometry ay maaaring masukat at muling itayo: diameter, aspect ratio, lalim ng channel, at ang mga sukat ng fit sa dulo ng drive. Hawak namin ang mga turnilyo ng iniksyon sa ±0.001 mm. Isang pag-iingat na dapat sabihin: ang isang pagod na tornilyo ay sumusukat na mas maliit kaysa sa pag-alis nito sa pabrika, kaya ang kapalit ay dapat gawin sa orihinal na layunin ng disenyo sa halip na sa mga pagod na sukat. Ipadala ang pattern ng pagsusuot kasama ang bahagi, at ang bagong turnilyo ay matutukoy laban sa pagkabigo sa halip na magmana nito.
Konklusyon
Tatlong ideya ang nagdadala ng buong gabay.
Ang pagpili ay sumusunod sa dagta.Geometry (L/D, compression ratio, screw type) ay tumutugma sa kung paano natutunaw ang iyong polymer. Ang surface treatment ay tumutugma sa kung gaano kadumi ang iyong feed. Ang mga malinis na resin ay masayang tumatakbo sa nitrided 38CrMoAlA. Ang mga abrasive at corrosive na feed ay nangangailangan ng bimetallic bore, at ang pagtukoy sa malinis na case ay ang pinakakaraniwang paraan na maagang namamatay ang isang bagong set.
Ang pagpapanatili ay bumibili ng mga taon, at ang data ay bumibili ng pagpaplano.Purge bago ang bawat stop, linisin gamit ang tanso sa halip na bakal, at sukatin ang clearance sa tuwing nakalabas ang turnilyo. Ang isang log ng pagsusuot ay lumiliko "napasuot ba ito?" sa "kailan ito tatawid sa linya?", na siyang pagkakaiba sa pagitan ng isang nakaplanong pagbabago at isang pagsasara.
I-diagnose ang makina bago mo ibagay ang proseso.Kapag bumaba ang output, bumababa ang mga ikot, gumagala ang unan, o bumabalik ang mga batik pagkatapos linisin, nagsasalita ang plasticizing unit. Hindi maibabalik ng mga setting ang nawalang clearance o muling maseal ang isang pagod na check ring. Hilahin ang tornilyo at sukatin ito.
Ang Nanhaiya ay nakagawa ng mga turnilyo at bariles sa loob ng mahigit dalawampung taon at naglilingkod sa 500+ na kliyente sa buong mundo. Ang aming mga injection na turnilyo ay ginawa mula sa 38CrMoAlA, pinatay at pinainit, pagkatapos ay gas-nitrided sa 500–560 °C hanggang sa isang 0.5–0.8 mm case sa 950–1050 HV, na hawak sa isang tolerance na ±0.001 mm, at na-rate sa loob ng 10,000–20,000 na oras na non-corrosive resin Kung saan ang feed ay mas mahigpit, nag-i-spray kami ng hard alloy sa buong bilog sa paligid ng wear zone ng bore at dinadala ang tigas sa loob sa 62 HRC.
Bago ka mag-order, gagawin ng aming mga inhinyero ang mga parameter sa iyo: diameter, aspect ratio, lalim ng screw channel, at ang pagpili ng materyal sa pagitan ng 38CrMoAlA at isang duplex alloy. Ang konsultasyon na iyon ay libre, at ang quote na sumusunod ay kasama ang produkto, pagpapadala, at inaasahang gastos sa pagpapanatili, kaya walang lalabas sa ibang pagkakataon na wala sa page.
Pagkatapos ng paghahatid, sinusuportahan ng aming mga technician ang pag-install at pag-commissioning, ang warranty ay tumatakbo sa kontrata (karaniwan ay isa hanggang dalawang taon), at anumang isyu pagkatapos ng benta ay makakakuha ng tugon sa loob ng 24 na oras at isang solusyon sa loob ng 48.
Ipadala sa amin ang modelo ng iyong makina, resin, at ang problemang sinusubukan mong lutasin. Magkakaroon ka ng isang detalye at isang quote sa loob ng labindalawang oras.
Sabihin sa amin ang iyong makina, ang iyong dagta, at kung ano ang nangyari noong nakaraan. Tutukuyin namin ang set na nag-aayos nito, hindi ang umuulit nito.
Makipag-ugnayan sa Nanhaiya para sa isang Quote