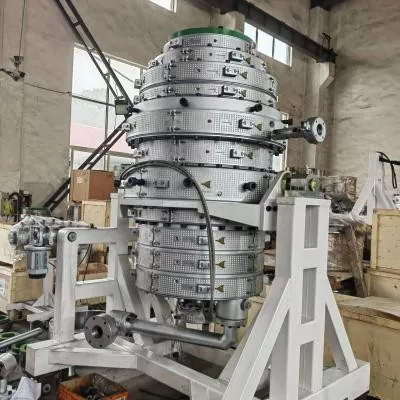
Ang isang pipe die head ay dapat magkasya nang higit sa isang nominal na diameter. Dapat itong tumugma sa polymer, formulation, pipe standard, output, extruder connection, calibration system at ang paraan ng pagbabago ng laki ng iyong mga operator. Ginagawa ng gabay na ito ang mga input na iyon sa isang detalye ng pagbili para sa produksyon ng PVC, PE, CPVC, PP at PPR pipe.


Upang bumili ng apipe extrusion mamatay ulo, magpadala sa supplier ng limang katugmang set ng data: ang materyal at pagbabalangkas; ang pamantayan ng tubo, diameter at hanay ng dingding; bilis ng output at linya; ang extruder flange at interface ng melt-inlet; at ang downstream calibrator, vacuum, cooling at haul-off arrangement. Ang isang kahilingan na nagbibigay lamang ng "PVC pipe, 110 mm" ay hindi handa para sa engineering.
Ang pinakamahalagang punto ng kontrata ay ang kondisyon ng pagtanggap. Pangalanan ang aktwal na materyal sa produksyon, laki ng tubo, stable na output, bilis ng linya, heating at setup ng sensor, pinapayagang pagkakaiba-iba ng pader, diameter sa labas, ovality, kondisyon sa ibabaw at mga kinakailangang pagsusuri sa produkto. Hinuhubog ng ulo ng mamatay ang mainit na natunaw, ngunit hindi nito magagarantiyahan ang panghuling pinalamig na tubo.
Ang unang desisyon ay hindi ang diameter ng die
Ang unang desisyon ay ang production envelope. Ang isang ulo ay maaaring magpatakbo ng isang grupo ng mga kalapit na laki na may mga nababagong dies at mandrel. Ang isang napakalawak na hanay ng laki ay maaaring makabuo ng mga kompromiso sa daloy, oras ng paninirahan, pagsasaayos, presyon ng ulo at pagpapalit ng trabaho. Ang tamang hanay ay depende sa materyal at rate, hindi lamang kung aling mga pagsingit ang maaaring pisikal na magkasya sa loob ng katawan.
Hinahati namin ang bawat pagtatanong sa tatlong hangganan. Ang hangganan ng produkto ay sumasaklaw sa materyal ng tubo, pamantayan, lapad at dingding. Ang hangganan ng proseso ay sumasaklaw sa output, bilis, temperatura at presyon. Sinasaklaw ng mekanikal na hangganan ang flange, centerline, heater, sensor, lifting at downstream na posisyon.
| Input ng mamimili | Bakit binago nito ang ulo ng mamatay | Katibayan na ipapadala |
|---|---|---|
| Polimer at kumpletong formula | Binabago ang lagkit, init sensitivity, madulas, pagkasira, panganib sa kaagnasan, limitasyon sa oras ng paninirahan at paraan ng paglilinis | Data sheet ng grado ng resin, mga porsyento ng pagbabalangkas at sample |
| Pipe standard at application | Tinutukoy ang tapos na produkto na dapat gawin at subukan ng linya | Eksaktong karaniwang numero, edisyon, merkado at panloob na pagguhit |
| OD, pader, SDR o hanay ng iskedyul | Itinatakda ang annular flow area, tooling family at praktikal na change-part range | Size table na may minimum, normal at maximum na mga produkto |
| Net output at bilis ng linya | Binabago ang bilis ng daloy, presyon, pag-load ng pag-init, oras ng paninirahan at demand ng paglamig sa ibaba ng agos | Matatag na mabibiling kg/h para sa bawat kritikal na laki |
| Extruder at adapter interface | Tinutukoy ang inlet geometry, bolt pattern, register, seal, taas ng gitna at suporta | Kinokontrol na pagguhit at sinukat na mga larawan ng umiiral na makina |
| Calibration at cooling system | Nakakaapekto sa drawdown, final OD, ovality, wall distribution at start-up behavior | Mga guhit ng calibrator, data ng vacuum tank, haba ng paglamig at posisyon ng paghatak |
| Plano ng pagbabago | Tinutukoy kung aling mga bahagi ang naaalis, kung paano nakasentro ang mga ito at kung paano ligtas na pinangangasiwaan ng mga operator ang mga ito | Baguhin ang dalas, paraan ng paglilinis, kapasidad ng crane at target na downtime |
Ang aming factory view:hindi namin isinasaalang-alang ang isang nominal na diameter ng tubo bilang isang sapat na detalye ng die-head. Kung binibigyan lang kami ng isang mamimili ng resin name at OD, hinihiling namin ang wall series, formula, output, extruder interface at sizing method bago ayusin ang flow path. Ang isang mabilis na panipi batay sa mga nawawalang input ay kadalasang naglilipat sa mga hindi nasagot na tanong sa pagkomisyon.



Magsimula sa natapos na pamantayan ng tubo
Ang isang die head ay production tooling. Ito ay hindi isang pipe certification. Dapat tukuyin ng mamimili ang eksaktong pamantayan at edisyon ng produkto, habang dapat isalin ng supplier ang pipe envelope sa isang daloy ng daloy, tooling set at paraan ng pagsasaayos. Ang pangwakas na pagsunod ay napatunayan sa natapos na tubo ng mga pagsubok na kinakailangan para sa merkado at aplikasyon nito.
Para sa mga karaniwang proyekto ng water-pipe, tatlong kapaki-pakinabang na opisyal na sanggunian ayISO 1452-2:2009 para sa PVC-U pipe, ISO 4427-2:2019 para sa mga pipe ng PEatISO 15874-2:2013 para sa mga PP pipe na ginagamit sa mga pag-install ng mainit at malamig na tubig. Suriin ang kasalukuyang edisyon, mga susog at pambansang pag-aampon kapag inihanda ang kontrata.
| Pamilya ng tubo | Opisyal na panimulang sanggunian | Impormasyong kailangan pa rin ng die-head RFQ |
|---|---|---|
| PVC-U pressure pipe | ISO 1452-2 o ang kinakailangang pambansang katumbas | PVC dry-blend formula, pipe series, nominal OD, wall table, socketing allowance, output, bilis ng linya at mga kinakailangan sa ibabaw |
| Pipe ng presyon ng PE | ISO 4427-2 o ang kinakailangang pambansang katumbas | Eksaktong PE compound, SDR range, OD range, solid o co-extruded construction, stripe o layer arrangement, output at cooling system |
| PP o PPR mainit at malamig na tubo ng tubig | ISO 15874-2 o ang kinakailangang pambansang katumbas | Eksaktong grado ng PP, klase ng sukat ng tubo, aplikasyon ng serbisyo, pagbuo ng layer, diameter at hanay ng dingding, output at paraan ng pagkakalibrate |
| Electrical conduit o industrial tubing | Ang naaangkop na pambansa, industriya o detalye ng customer ng mamimili | Materyal na formula, higpit o functional na target, geometry, kulay, print o stripe, test plan at pinapayagang mga depekto sa ibabaw |
Huwag isulat ang "ayon sa internasyonal na pamantayan" sa RFQ.Pangalanan ang dokumento, bahagi, edisyon at lokal na pag-aampon. Pagkatapos ay ilakip ang iyong natapos na pagguhit ng tubo at plano ng inspeksyon. Ang mga katulad na nominal na laki ay maaaring magkaroon ng iba't ibang hanay ng pader, kundisyon ng pagsubok at mga kinakailangan sa pagkakakilanlan.
Ang isa pang paghihiwalay ay mahalaga. Ang pag-apruba ng maiinom na tubig ay may kinalaman sa natapos na produkto ng piping at ang mga basa nitong materyales. Ang pag-order ng ulo ng die mula sa Nanhaiya ay hindi naglilipat ng pag-apruba ng inuming tubig sa tubo ng bumibili. Ang pag-apruba ng resin, kontrol ng tambalan, mga talaan ng produksyon at sertipikasyon ng third-party ay nananatiling bahagi ng sistema ng pagsunod ng tagagawa ng tubo.
Tukuyin ang aktwal na formula, hindi lamang PVC o PE
kay Nanhaiyapipe extrusion mamatay uloay inaalok para sa PVC na may mga additives, PE, CPVC at PP. Ang mga pangalang iyon ay tumutukoy sa mga materyal na pamilya. Hindi nila sinasabi sa amin ang matunaw na lagkit, pag-load ng filler, stabilizer system, recycled na nilalaman, window ng pagpoproseso o pagkahilig sa plate out.
Para sa PVC, ipadala ang buong dry-blend recipe ayon sa timbang at ang kondisyon ng paghahalo. Ang antas ng kaltsyum carbonate at paggamot ng particle, balanse ng pampadulas, sistema ng stabilizer, modifier ng epekto, tulong sa pagpoproseso, pigment at rework na porsyento ay maaaring magbago lahat ng hitsura ng dingding, presyon ng ulo at pag-uugali ng deposito.
Para sa PE o PPR, ipadala ang eksaktong compound grade at kasalukuyang supplier ng data sheet. Isama ang matunaw na mass-flow o viscosity na impormasyon tulad ng na-publish para sa grade, density, additives, carbon-black o color system, regrind limit at kung co-extruded ang mga identification stripes o functional layers.
PVC at CPVC
Ang kasaysayan ng init at oras ng paninirahan ay nararapat na bigyang pansin. Dapat iwasan ng daanan ng daloy ang hindi kinakailangang hold-up, at dapat suportahan ng plano sa pag-init ang kontroladong pagsisimula at paglilinis. Dapat ibunyag ang mga pagbabago sa formula bago ang paggawa.
PE
Ang grado, lakas ng pagkatunaw, output at kapasidad ng paglamig ay kumikilos nang magkasama. Ang isang high-output na PE head ay nangangailangan ng matatag na circumferential flow at isang naaangkop na sistema ng sizing, hindi lamang ng mas malaking annular gap.
PP at PPR
Sabihin ang eksaktong resin at produkto ng serbisyo. Ang mainit at malamig na tubo ng tubig, pang-industriya na tubo at pagtatayo ng multilayer ay maaaring mangailangan ng iba't ibang mga kondisyon ng tooling, paglamig at pagtanggap.
Ang aming factory view:kapag ang production team ay nagpalit ng filler, resin grade o recycled percentage pagkatapos maaprubahan ang tooling, ang die ay hindi biglang naging hindi tumpak. Nagbago ang input ng proseso. Itinatala namin ang pormulasyon ng sanggunian sa teknikal na kasunduan upang ang pag-troubleshoot sa hinaharap ay magsisimula sa isang kilalang kundisyon.

Ang pagbubukas ng die ay hindi ang huling sukat ng tubo
Ang isang mainit na annular melt ay hindi umaalis sa die at nananatiling geometrically fixed. Maaari itong bumukol sa labasan, gumuhit pababa sa ilalim ng haul-off, makipag-ugnayan sa calibrator, lumiit sa panahon ng paglamig at magpatuloy sa pagbabago habang ang temperatura nito ay equalize. Iyon ang dahilan kung bakit ang isang nominal na 110 mm pipe ay hindi awtomatikong gumagamit ng isang 110 mm die opening.
Ang huling resulta ay nagmumula sa isang system: extruder output, temperatura ng pagkatunaw at presyon, die at mandrel geometry, circumferential heat balance, centering, air path, calibrator, vacuum, cooling at haul-off speed. Kung ang mga bahaging ito ay binili mula sa iba't ibang mga supplier, ang mamimili ay dapat magtalaga ng isang kinokontrol na pagguhit ng interface at isang matrix ng responsibilidad sa pagtanggap.
| Elemento ng kontrol | Kung ano ang direktang naiimpluwensyahan nito | Ang hindi nito kayang patunayan ng mag-isa |
|---|---|---|
| Die at mandrel flow path | Annular melt distribution, pressure loss, residence behavior at initial tube shape | Panghuling malamig na OD, pader, ovality o pressure na pagganap |
| Pagsasaayos ng pagsentro ng mandrel | Paunang circumferential gap at pagwawasto ng pamamahagi ng pader | Isang matatag na resulta kapag patuloy na umaanod ang temperatura, daloy o pagkakahanay sa ibaba ng agos |
| Pag-aayos ng heater-zone | Thermal control sa paligid at sa kahabaan ng ulo | Ang aktwal na temperatura ng pagkatunaw nang walang tinukoy na paraan ng pagsukat |
| Calibrator at vacuum tank | Panlabas na sukat, maagang paglamig at suporta sa hugis | Uniform na pader kapag ang papasok na melt tube ay hindi matatag |
| Sistema ng paglamig | Rate ng solidification, dimensional na katatagan at natitirang pag-alis ng init | Magandang geometry kapag ang temperatura o daloy ng tubig ay hindi nakokontrol |
| Haul-off | Bilis ng linya, drawdown at steady na transportasyon | Itama ang mga sukat kapag ang puller ay mali ang pagkakatugma o ang bilis ay nagbabago |
Kapaki-pakinabang na panuntunan sa pagpapalaki:tukuyin ang pinakamaliit at pinakamalaking tubo, ngunit engineer sa paligid ng mahirap na sulok ng operating. Ito ang madalas na pinakamalaking tubo sa mataas na output, ang pinakamanipis na pader sa mataas na bilis ng linya, isang mababang-output na maliit na sukat na nagpapataas ng oras ng paninirahan, at ang produktong may pinakamahigpit na kinakailangan sa dingding o ibabaw.


Nag-aalok ang Nanhaiya ng mga adjustable na mandrel, mga opsyon sa cooling-channel at mga mapapalitang liners sa hanay ng pipe die-head nito. Gamitin ang mga opsyong iyon para sa isang tiyak na dahilan. Ang pagsasaayos ay kapaki-pakinabang kapag ang mga operator ay may nauulit na paraan ng pagsentro. Ang mga napapalitang bahagi ng pagsusuot ay kapaki-pakinabang kapag malinaw ang kanilang saklaw, dami ng ekstra at pamamaraan ng pagpapalit.
I-lock ang interface ng extruder bago magsimula ang machining
Ang isang pipe die ay maaaring magkaroon ng isang mahusay na panloob na landas ng daloy at hindi pa rin mai-install dahil ang inlet, register, bolt pattern, seal o taas ng gitna ay ipinapalagay. Ang mga kapalit na proyekto ay lalong mahina dahil ang mga machine drawing ay maaaring luma, binago o hindi magagamit.
Mas gusto namin ang tatlong anyo ng ebidensya: ang orihinal na kinokontrol na pagguhit, mga sariwang sukat at malinaw na mga larawan na may sukat na sanggunian. Kung hindi sumang-ayon ang tatlo, lutasin ang salungatan bago ilabas ang drawing ng pagmamanupaktura.
- Configuration ng paggawa, modelo at turnilyo ng extruder
- Diametro ng tornilyo at na-rate na hanay ng output
- Discharge o adapter flange drawing
- Irehistro ang diameter, lalim at tolerance
- Dami ng bolt, thread, pitch circle at orientation
- Sealing-face geometry at pamamaraan ng gasket
- Melt-inlet diameter at haba ng transition
- Kinakailangan ang breaker plate o interface ng screen
- Laki at lokasyon ng port ng pressure-sensor
- Uri ng sensor ng natutunaw na temperatura at pagpasok
- Boltahe ng pampainit, dalas, kapangyarihan at mga konektor
- Thermocouple type at controller compatibility
- Die-head center taas at direksyon ng daloy
- Suportahan ang frame, mga gulong, riles o mga punto ng pag-angat
- Magagamit na installation at maintenance clearance
- Distansya sa calibrator at sanggunian sa pagkakahanay
Ang Nanhaiya ay gumagawa ng napapasadyangmga flanges ng barilesat die-head na mga bahagi, kaya ang adaptor ay maaaring talakayin sa ulo sa halip na kaliwa bilang isang sorpresa sa pag-install. Para sa isang kumpletong line project, ihanay ang die interface sa napiliplastic extruder machine, mga kontrol at kagamitan sa ibaba ng agos.
Ang aming factory view:ang isang larawan sa telepono ng isang flange ay tumutulong sa amin na maunawaan ang layout, ngunit hindi ito tumutukoy sa isang bolt circle o register fit. Ginagamit namin ang larawan para maghanap ng mga tanong. Gumagamit kami ng pinirmahang guhit upang magputol ng metal. Pinipigilan ng pagkakaibang iyon ang isang maliit na pagkakamali sa interface na maantala ang isang buong pag-install.


Pumili ng konstruksiyon sa paligid ng materyal at tungkulin sa paglilinis
Ang dedikadong pipe die head ng Nanhaiya ay gumagamit ng high-strength alloy steel na may mga tumigas na ibabaw at ginawa ng precision CNC machining at heat treatment. Heneral nitoextruder mamatay ulopage lists 38CrMoAl, nitriding at isang surface hardness ng HV950 hanggang HV1000.
Ang mga halagang iyon ay kapaki-pakinabang na panimulang data, ngunit ang naaprubahang detalye ay dapat pa ring tukuyin ang eksaktong bahagi ng materyal, saklaw ng paggamot, tapos na pamantayan ng tigas, flow-surface finish, dimensional na inspeksyon at anumang kinakailangan sa kaagnasan. Ang halaga ng katigasan sa isang bahagi ay hindi dapat kopyahin sa bawat fastener, heater cover o structural na bahagi.
| Kondisyon ng serbisyo | Pag-aalala sa pagkuha | Ano ang tutukuyin sa sipi |
|---|---|---|
| Puno ng PVC | Nakasasakit na tagapuno ng mineral, mga deposito at dalas ng paglilinis | Formula, antas ng tagapuno, materyal na may basang bahagi at paggamot, saklaw na maaaring palitan at paraan ng paglilinis |
| CPVC o heat-sensitive compound | Thermal history, hold-up at pagkasira ng materyal | Window sa pagpoproseso, konsepto ng flow-path, heating zone, sensor point, start-up at shutdown procedure |
| Carbon-itim na PE | Matatag na pamamahagi, kalidad ng ibabaw at mahabang pagtakbo | Compound grade, output range, pressure window, heater arrangement at access sa paglilinis |
| Nire-recycle na nilalaman | Kontaminasyon, pagkakaiba-iba ng lagkit at mga nakasasakit na particle | Pinagmulan, maximum na porsyento, plano sa pagsasala, sample, inaasahang pagkakaiba-iba at mga limitasyon sa pagtanggap |
| Madalas na pagbabago ng kulay | Hold-up, access, change-part handling at scrap | Pagkakasunud-sunod ng kulay, materyal sa paglilinis, pinapayagang oras ng pagbabago, pamamaraan ng paglilinis at mga naaalis na bahagi |
Ang mas mahirap ay hindi isang kumpletong diskarte sa materyal.Ang katigasan ng ibabaw, lalim ng kaso, katigasan ng substrate, pag-uugali ng kaagnasan, pagtatapos at paraan ng pagkumpuni ay dapat na angkop sa bahagi at proseso. Hilingin sa supplier na ilista kung ano ang ginagamot, kung paano ito na-verify at kung aling talaan ng inspeksyon ang kasama ng order.


Suriin ang Nanhaiya'skagamitan sa produksyon, mga sertipikoatserbisyong teknikalsa panahon ng kwalipikasyon ng supplier. Ang gabay sa pag-install at pangmatagalang payo sa pagpapanatili ay maaaring isama sa napagkasunduang saklaw ng suporta.
Gawing bahagi ng pagkalkula ng pagbili ang pagbabago ng laki
Ang isang mas mababang presyo ng tool ay maaaring maging mahal kung ang bawat pagbabago ay nagtatali sa isang crane, nasira ang mga heater o nangangailangan ng paulit-ulit na trial-and-error centering. Itanong kung paano tinatanggal ang die at mandrel, kung saan inilalagay ang mga maiinit na bahagi, kung aling mga fastener ang hinahawakan, kung paano ibinabalik ang pagkakahanay at kung aling mga seal o consumable ang pinapalitan.
| Tanong sa pagbabago | Bakit dapat magmalasakit ang mamimili | Output ng kontrata |
|---|---|---|
| Aling mga sukat ang magkapareho sa isang katawan? | Ipinapakita ang tunay na bilang ng mga head at change-part set | Compatibility matrix sa pamamagitan ng pipe OD, wall range at material |
| Ano ang dapat palamig bago alisin? | Nakakaapekto sa downtime at kaligtasan ng paghawak | Nakasulat na temperatura at pamamaraan ng paghawak |
| Paano nakasentro ang die at mandrel? | Nakakaapekto sa start-up scrap at wall correction | Diagram ng pagsasaayos, mga posisyon ng sanggunian at pagsasanay |
| Aling mga tool at lifting device ang kinakailangan? | Pinipigilan ang hindi ligtas na improvised na paghawak | Listahan ng tool, mga bahagi ng timbang, mga punto ng pag-aangat at mga guhit ng kabit |
| Aling mga bahagi ang nakagawiang spares? | Binabawasan ang downtime pagkatapos ng pagkasira ng thread, seal, heater o sensor | Dalawang taon na inirerekomendang listahan ng ekstrang presyo ayon sa item |
| Paano nililinis ang daanan ng daloy? | Binabago ang paggawa, panganib sa ibabaw at pagbabago ng kulay ng scrap | Mga inaprubahang tool sa paglilinis, materyales at mga hakbang sa disassembly |
Para sa pinaghalong iskedyul ng produkto, kalkulahin ang halaga ng pagpapalit ayon sa mga oras, paggawa at panimulang scrap. Kung ang isang planta ay nagbabago sa pagitan ng dalawang malayong laki ng tubo nang ilang beses bawat linggo, maaaring protektahan ng dalawang kumpletong ulo ang mas maraming oras ng produksyon kaysa sa isang katawan na may maraming pagsingit. Kung ang mga pagbabago ay madalang at ang hanay ay compact, ang isang nakabahaging katawan ay maaaring maging sensible.
Ang aming factory view:itatanong namin kung sino ang magpapalit ng tooling at kung anong lifting equipment ang available. Ang isang disenyo na gumagana sa isang malinis na assembly bench ay maaaring maging awkward sa tabi ng isang mainit na extruder at isang vacuum tank. Ang access ng operator ay isang engineering input, hindi isang after-sales na detalye.

Gumamit ng mga depekto sa tubo upang mahanap ang responsableng zone ng proseso
Kapag ang isang pipe ay naubusan ng detalye, madalas na inaayos ng mga operator ang die dahil nakikita ang mga centering bolts nito. Na maaaring pansamantalang mapabuti ang isang pagbabasa habang nagtatago ng temperatura, extruder o downstream na problema. Itala ang depekto sa paligid ng circumference at sa haba ng tubo bago gumawa ng ilang pagbabago nang sabay-sabay.
| Naobserbahang depekto | Mga pagsusuri sa ulo | Upstream at downstream na mga pagsusuri | Pambili ng leksyon |
|---|---|---|---|
| Ang isang panig ay patuloy na mas makapal | Mandrel centering, flow-path deposits, pinsala, heater balance at assembly alignment | Extruder surging, calibrator alignment, vacuum distribution, cooling at haul-off alignment | Nangangailangan ng accessible na pagsentro, mga zone ng temperatura at isang sanggunian sa pagkakahanay |
| Ang pader ay nagbabago sa paligid at sa kahabaan ng tubo | Maluwag na pagsasaayos, thermal cycling, hindi matatag na presyon o hindi pantay na daloy | Pagpapakain, output ng turnilyo, kontrol sa bilis ng linya, vacuum at katatagan ng temperatura ng tubig | Tumanggap ng isang matatag na operating window, hindi isang maikling hanay ng mga sukat |
| Mahabang linya sa ibabaw | Kontaminasyon, deposito, scratch o nasira na ibabaw ng die-lip | Mga hindi natunaw na particle, pagsasala, pagkasira ng calibrator at mga marka ng paghawak | Tukuyin ang mga tool sa paglilinis, plano ng filter, inspeksyon sa ibabaw at ekstrang tooling |
| Dilaw, kayumanggi o itim na mga guhit | Mga patay na zone, deposito, labis na lokal na init at mahabang oras ng paninirahan | Kontaminadong feed, mga deposito ng bariles, pagkasira ng tornilyo at pagsasanay sa pagsasara | Suriin ang buong landas ng pagkatunaw at gawain sa paglilinis bago kopyahin ang lumang geometry |
| Mataas na presyon ng ulo | Pinaghihigpitang annular gap, mababang temperatura, pagbara o hindi angkop na daanan ng daloy | Paghihigpit sa screen, lagkit ng materyal, pangangailangan sa output at kundisyon ng sensor | Sabihin ang pressure measurement point at operating limit sa detalye |
| Ovality ng tubo | Hindi pantay na daloy ng paglabas o paunang posisyon ng tubo | Calibrator wear, vacuum, cooling balance, suporta at pagkakahanay ng haul-off | Ang pangwakas na ovality ay kabilang sa kumpletong pagsubok sa pagtanggap ng linya |
| Magaspang na panloob na ibabaw | Mandrel finish, deposito, temperatura at pag-uugali ng daloy | Materyal na kahalumigmigan, pagpapakalat, pagkasira at katatagan ng output | Isama ang parehong panloob at panlabas na pamantayan sa ibabaw sa sample na pag-apruba |
Isang pagbabagong panuntunan:itala ang baseline, palitan ang isang kinokontrol na variable, hintayin na dumaan ang materyal sa linya, markahan ang apektadong tubo at sukatin muli. Ang random na pagsasaayos ng mga temperatura, pagsentro, vacuum at haul-off sa parehong oras ay sumisira sa ebidensya na kailangan upang matukoy ang dahilan.
Kung ang output o matunaw na presyon ay hindi matatag bago ang ulo, siyasatin din ang turnilyo at bariles. Mga supply ng NanhaiyaMga single screw ng PVC pipe, PVC pipe parallel screw barrelsatPVC pipe conical twin-screw barrels. Ang die ay hindi dapat muling idisenyo upang mabayaran ang isang pagod o hindi angkop na seksyon ng plasticizing.

Pipe extrusion die head RFQ checklist
Ang kumpletong RFQ ay nagbibigay-daan sa mamimili na ihambing ang saklaw ng engineering sa halip na ihambing ang isang mababang baseng presyo na may kasamang panipi. Ilagay ang mga sumusunod na item sa isang pakete na kinokontrol ng rebisyon.
- Kilalanin ang mga produkto.Ilista ang bawat pipe OD, wall range, SDR o schedule, layer construction, kulay at application. Markahan ang normal na produkto at ang pinakamahirap na sukat.
- Pangalanan ang pamantayan.Ibigay ang eksaktong pamantayan, bahagi, edisyon, pambansang pag-aampon at panloob na pagguhit. Ikabit ang tapos na-pipe inspection plan.
- Ibunyag ang materyal.Ibigay ang buong PVC formula o eksaktong PE, PP o PPR grade, additives, filler, pigment, recycled content at mga supplier ng data sheet.
- Tukuyin ang rate.Magbigay ng netong mabentang output at bilis ng linya para sa bawat kritikal na produkto, kasama ang magagamit na kapasidad ng pagpapalamig at normal na iskedyul ng pagpapatakbo.
- Ilarawan ang extruder.State single, parallel twin o conical twin screw; diameter ng tornilyo; kapangyarihan ng motor; normal na matunaw na presyon at temperatura; layout ng adaptor; at kasalukuyang mga limitasyon sa proseso.
- Kontrolin ang interface.Ikabit ang flange, register, bolt circle, sealing face, melt inlet, center height, sensor-port at support drawings.
- Tukuyin ang mga detalye ng kuryente.Ilista ang boltahe at dalas ng pampainit, uri ng thermocouple, pamantayan ng connector, compatibility ng controller, haba ng cable at kinakailangan sa mapanganib na lugar kung naaangkop.
- Ipakita ang downstream line.Isama ang mga dimensyon ng calibrator, tangke ng vacuum, haba ng paglamig, pag-aayos ng spray o immersion, uri ng haul-off, centerline at distansya mula sa die exit.
- Piliin ang saklaw ng pagbabago.Maglista ng mga change-part set, ekstrang heater at sensor, seal, fastener, handling tool, storage racks at gustong pamamaraan ng pagbabago ng laki.
- Tukuyin ang mga dokumento.Humiling ng mga guhit ng pagpupulong at bahagi, bill ng mga materyales, mga rekord ng materyal at paggamot sa init, inspeksyon ng dimensyon, listahan ng elektrikal, mga tagubilin sa pagpapatakbo at listahan ng mga ekstrang bahagi.
- Isulat ang pagsusulit sa pagtanggap.Pangalanan ang resin, formula, laki ng tubo, tagal ng pagtakbo, output, bilis ng linya, mga talaan ng proseso, pagsa-sample ng dimensyon at pamantayan sa pagpasa/pagkabigo.
- Linawin ang suporta.Sumang-ayon sa patnubay sa pag-install, responsibilidad sa pagkomisyon, pagsasanay sa operator, malayong tulong at ang hangganan sa pagitan ng pagganap ng die-head at kumpletong linya.
Babala sa pagpapalit:maaaring hindi na mapanatili ng isang pagod na die ang orihinal na sukat nito. Sukatin ang interface ng makina at isang magandang napanatili na tubo, hanapin ang anumang orihinal na mga guhit at ipaliwanag kung bakit pinapalitan ang lumang ulo. Ang pagkopya sa bawat pagod na dimensyon ay maaaring magparami ng parehong daloy o problema sa pagkakahanay.
Ang pagsasaayos ng tornilyo ay dapat ding tumugma sa materyal na tungkulin. I-browse ang Nanhaiya'ssolong turnilyo, parallel twin screwsatconical twin-screw barrelskapag ang pagtatanong ay sumasaklaw sa buong seksyon ng plasticizing. Para sa mga accessory at konektadong tooling, gamitin anghanay ng mga ekstrang bahagi ng extrusion.
Tanggapin ang ulo sa kondisyon ng produksyon na plano mong ibenta
Ang dimensional na inspeksyon ay nagpapatunay na ang mga manufactured na bahagi ay tumutugma sa pagguhit. Hindi nito pinatutunayan kung paano dadaloy ang isang partikular na tambalan sa kumpletong linya. Ang isang mahusay na plano sa pagtanggap ay may dalawang bahagi: component verification at isang production run.
| Yugto ng pagtanggap | Ano ang dapat i-verify | Itala upang panatilihin |
|---|---|---|
| Pagsusuri ng dokumento | Inaprubahang rebisyon sa pagguhit, bill ng mga materyales, change-part matrix, listahan ng heater at sensor, mga manual at ekstrang saklaw | Naka-sign na rehistro ng dokumento |
| Inspeksyon ng bahagi | Mga kritikal na interface, concentric na feature, sealing face, fastener, port, materyal, treatment at nakikitang flow-surface na kondisyon | Mga talaan ng sukat at materyal o paggamot na tinukoy sa pagkakasunud-sunod |
| Pagsusuri ng pagpupulong | Pagkasyahin, oryentasyon, pag-install ng pampainit, pagpasok ng sensor, paggalaw ng pagsentro, suporta, pag-angat at pag-access | Checklist ng pagpupulong na may mga litrato |
| Pagsusuri ng init | Zone identification, controller response, sensor reading, kasalukuyang draw at thermal stability | Zone map at stabilized readings |
| Production run | Napagkasunduang materyal, laki ng tubo, output, bilis ng linya, temperatura, presyon ng pagkatunaw, pagkarga ng motor, vacuum at mga kondisyon ng paglamig | Nakabatay sa oras na proseso sheet at napanatili na mga sample |
| Pag-inspeksyon ng tubo | OD, pader sa maraming posisyon ng orasan, ovality, mass sa bawat haba, panloob at panlabas na ibabaw, straightness at kinakailangang mga karaniwang pagsubok | Ang ulat ng inspeksyon ay nakatali sa sample na posisyon at oras ng produksyon |
| Regular na operasyon | Start-up, pagwawasto ng pagsentro, isang normal na paghinto, ligtas na pag-disassembly o isang napagkasunduang pagbabago ng laki | Operator sign-off at listahan ng open-item |
Gamitin ang normal na formulation ng mamimili kapag praktikal. Kung kailangan ng kapalit na materyal, itala ang pagkakaiba at limitahan ang pinatutunayan ng pagsusulit. Ang isang matagumpay na pagtakbo ng PE ay hindi nagpapatunay ng isang PVC na formula, at ang isang makapal na pader na mababang bilis na produkto ay hindi nagpapatunay ng isang manipis na pader na high-speed na kondisyon.
Ang aming factory view:mas gusto namin ang isang stable run na may traceable measurements kaysa sa isang maikling display sa maximum na output. Ang presyon ay dapat tumira, ang mga pagbabasa sa dingding ay dapat manatiling nakokontrol, ang mga heaters ay hindi dapat umikot nang abnormal at ang cooled pipe ay dapat matugunan ang napagkasunduang inspeksyon. Ang resultang iyon ay nagbibigay sa magkabilang panig ng isang kapaki-pakinabang na handover point.


Mga madalas itanong
Anong impormasyon ang kinakailangan para mag-quote ng pipe extrusion die head?
Ipadala ang polymer grade at formula, pipe standard, kumpletong laki at wall range, target na output at line speed, extruder type, melt inlet at flange drawing, heater voltage, sensor requirements, downstream calibration details, preferred change parts at acceptance plan. Ang mga larawan at sinusukat na mga guhit ng kasalukuyang koneksyon ay kapaki-pakinabang din para sa mga kapalit na proyekto.
Maaari bang tumakbo ang isang pipe die head sa PVC, PE at PPR?
Ang isang nakabahaging panlabas na katawan ay maaaring teknikal na posible sa isang makitid na tinukoy na proyekto, ngunit ang PVC, PE at PPR ay hindi lumikha ng parehong daloy, thermal o sukat na mga kondisyon. Inihambing muna namin ang buong pagbabalangkas, output, hanay ng laki, mga kinakailangan sa daloy ng landas at paraan ng paglilinis. Ang hiwalay na tooling o isang hiwalay na ulo ay maaaring ang mas ligtas na pagpipilian sa produksyon.
Katumbas ba ng diameter ng pipe die ang final diameter ng pipe?
Kadalasan hindi. Nagbabago ang mainit na tubo pagkatapos umalis sa die dahil ang natutunaw ay umuuga, bumababa, pumapasok sa calibrator at lumalamig. Ang kinakailangang die at mandrel na dimensyon ay dapat na idinisenyo gamit ang materyal, output, bilis ng linya, vacuum sizing at cooling system, sa halip na direktang kopyahin mula sa nominal na laki ng tubo.
Maaari bang garantiya ng die head ang kapal at ovality ng pader ng pipe?
Hindi. Itinatag ng die head ang annular melt distribution, ngunit ang panghuling kapal ng pader at ovality ay nakadepende rin sa melt stability, centering, temperature balance, calibrator condition, vacuum, cooling, haul-off alignment at line speed. Dapat subukan ng pagtanggap ang kumpletong linya ng pagpapatakbo.
Aling materyal ang ginagamit ng Nanhaiya para sa mga extrusion die head?
Ang pangkalahatang extruder die head page ng Nanhaiya ay naglilista ng 38CrMoAl na may nitriding at surface hardness na HV950 hanggang HV1000. Ang dedikadong pipe extrusion die head ay inilarawan bilang haluang metal na bakal na may mga tumigas na ibabaw. Ang panghuling materyal, paggamot sa init at mga kinakailangan sa wetted-surface ay dapat kumpirmahin para sa resin, additives at paraan ng paglilinis sa naaprubahang detalye.
Dapat ba akong bumili ng isang die head na may maraming sukat na insert o ilang kumpletong ulo?
Gumamit ng mga bahagi ng pagbabago kapag ang hanay ng laki, output at gawain sa paglilinis ay nagpapahintulot sa isang katawan na masakop ang trabaho nang walang labis na pagsasaayos. Maaaring magkaroon ng kahulugan ang mga hiwalay na ulo kapag malaki ang pagkakaiba ng mga produkto sa diameter, polymer, output, layer structure o changeover frequency. Ihambing ang kabuuang oras ng pagbabago at panganib sa produksyon, hindi ang presyo ng tool lamang.
Paano dapat tanggapin ang isang pipe extrusion die head?
Magsimula sa pagguhit, materyal, paggamot, heater, sensor, flange at mga pagsusuri sa daloy ng daloy. Pagkatapos ay patakbuhin ang napagkasunduang materyal sa produksyon sa tinukoy na laki ng tubo, output at bilis ng linya. Itala ang mga temperatura, presyon ng pagkatunaw, mga pagbabasa sa dingding sa paligid ng circumference, diameter sa labas, ovality, kondisyon sa ibabaw, masa bawat haba at anumang mga pagsubok na kinakailangan ng pamantayan ng target na tubo.
Ano ang nagiging sanhi ng isang gilid ng isang extruded pipe wall upang maging mas makapal?
Kabilang sa mga posibleng dahilan ang die o mandrel mis-centering, circumferential temperature imbalance, hindi pantay na daloy ng pagkatunaw, mga deposito o pinsala sa daloy ng daloy, hindi matatag na output ng extruder, misalignment ng calibrator, hindi pantay na vacuum o cooling, at haul-off misalignment. Suriin ang trend bago gumamit ng centering bolts upang itago ang isang downstream na problema.
Teknikal na nilalamang inihanda mula sa kasalukuyang produkto, kagamitan at impormasyon ng serbisyo ng Nanhaiya, na sinusuportahan lamang ng mga opisyal na ISO pipe-standard na pahina. Ang huling die geometry, materyal, paggamot, mga sukat at pamantayan sa pagtanggap ay tinutukoy ng naaprubahang detalye ng proyekto.