Ang isang WPC na amag ay hindi maaaring mapili mula sa isang larawan ng produkto at sa labas ng mga sukat. Ang tooling ay dapat tumugma sa wood-plastic formula, profile section, output, extruder discharge, calibration method, cooling line at ang performance test na ginamit para sa natapos na board o profile.


Mabilis na sagot
Upang bumili ng aWPC extrusion amag, ipadala ang panghuling cross-section na may mga tolerance, ang kumpletong polymer at wood-filler formula, paraan ng paghahanda ng materyal, target na output at bilis ng linya, interface ng extruder, downstream cooling layout at isang plano sa pagtanggap ng tapos na produkto. Markahan ang mga nakikitang ibabaw, kritikal na pader, panloob na tadyang, cavity, radii at anumang allowance para sa embossing o sanding sa drawing.
Huwag tanggapin ang tooling mula sa isang dry dimensional na ulat lamang. Patakbuhin ang napagkasunduang formula sa pamamagitan ng nilalayong linya, hayaang lumamig ang profile, pagkatapos ay sukatin ang mga sukat, kapal ng pader at tadyang, straightness, twist, kondisyon sa ibabaw at masa bawat haba. Ang mga pagsubok sa pagganap ng produkto ay nananatiling responsibilidad ng tagagawa ng tapos na produkto.
Bumili ng isang forming system, hindi isang nakahiwalay na bloke ng bakal
Ang extrusion mold ay lumilikha ng mainit na profile habang ang WPC ay natutunaw na umalis sa extruder. Malambot pa rin ang profile na iyon at may kakayahang magbago ng hugis. Mga calibrator, cooling section, suporta, haul-off at cutting equipment pagkatapos ay hawakan at patatagin ito. Ang isang die na mukhang tama sa isang bangko ay maaaring makagawa ng isang hindi matatag na profile kung ang mga bahagi sa ibaba ng agos ay hindi tumutugma dito.
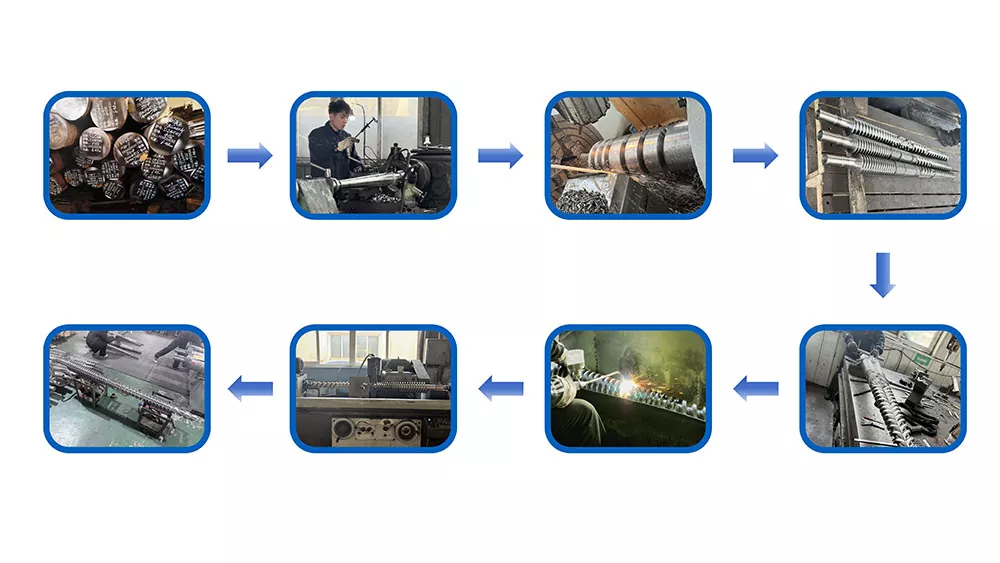
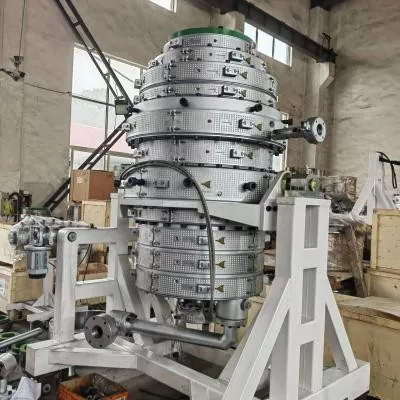
Ang hanay ng amag ng WPC ng Nanhaiya ay gumagamit ng mga bakal na katawan na may tumigas at makintab na ibabaw. Ang mga amag ay CNC machined at heat treated, at available ang mga opsyonal na cooling channel. Ang saklaw ng produkto ay sumasaklaw sa mga sheet, board at profile, kabilang ang decking, fencing, panel at outdoor-furniture component na gawa sa PE o PP na may wood filler.
| Bumili ng item | Ang trabaho nito | Ano ang dapat lumitaw sa sipi |
|---|---|---|
| Adapter at pumapasok | Ikinokonekta ang extruder discharge sa daanan ng daloy ng profile | Flange, bolt pattern, register, seal, melt inlet, taas ng gitna, heater at mga detalye ng sensor |
| Extrusion mamatay | Namamahagi ng natutunaw at bumubuo sa seksyon ng mainit na profile | Body at insert drawings, material, treatment, heating zones, flow-surface finish at adjustment point |
| Calibrator o sizing tooling | Sinusuportahan ang mga kritikal na ibabaw at sukat sa panahon ng maagang paglamig | Bilang ng mga seksyon, contact surface, vacuum o koneksyon sa tubig, pagsasaayos at pag-mount |
| Pagpapalamig ng kasangkapan | Nag-aalis ng init habang sinusuportahan ang profile | Mga cooling channel, kinakailangan ng tubig, layout ng tangke o plate at mga laki ng koneksyon |
| Baguhin ang mga bahagi | Nagbibigay-daan sa mga nakaplanong variant ng produkto o pinapalitan ang nakagawiang mga item sa pagsusuot | Pagguhit ng mga numero, compatibility matrix, ekstrang dami at pamamaraan ng pagbabago |
| Paghawak at suporta | Iposisyon ang tooling at pinoprotektahan ang extruder na koneksyon | Part weights, lifting point, stand, riles, centerline adjustment at storage fixtures |
| Dokumentasyon | Kinokontrol ang paggawa, pag-install, pagpapatakbo at pagpapalit sa hinaharap | Mga inaprubahang guhit, bill ng mga materyales, mga rekord ng inspeksyon, listahan ng manual at ekstrang bahagi |
Ang aming factory view:ang pariralang "isang set ng WPC mold" ay masyadong malabo para sa paghahambing ng presyo. Maaaring banggitin lamang ng isang supplier ang pinainit na die body. Maaaring kabilang sa isa pa ang adaptor, ilang mga calibrator, mga cooling plate, mga suporta, mga ekstrang heater at gabay sa pagkomisyon. Hinihiling namin sa mamimili na ihambing ang saklaw ng line-item bago ihambing ang kabuuan.



Ang huling pagguhit ng profile ay ang panimulang punto
Ipinapakita ng larawan ng catalog ang pamilya ng produkto, ngunit itinatago nito ang impormasyong kumokontrol sa tooling. Kailangan namin ng view ng seksyon na may mga sukat at tolerance. Dapat ding tukuyin ng drawing ang mga surface na kakabit ng mga clip, fastener, frame o iba pang profile dahil ang mga feature na iyon ay kadalasang nararapat na mas mahigpit na kontrol kaysa sa isang pandekorasyon na mukha.
Para sa isang guwang na profile, ibigay ang bawat dimensyon sa dingding at web. Huwag iwanan ang mga panloob na cavity bilang isang artistikong pattern. Ang kanilang geometry ay nakakaapekto sa pamamahagi ng materyal, paglamig, paninigas, bigat ng profile at kung paano kumikilos ang seksyon sa ilalim ng haul-off.
- Pangkalahatang lapad, taas at oryentasyon ng profile
- Kapal ng pader sa bawat panlabas na mukha
- Panloob na kapal at posisyon ng web
- Sukat ng lukab, dami at geometry
- Sulok at panloob na radii
- Mga grooves, dila, clip at fastener zone
- Mga kritikal na pagpapahintulot at mga datum ng inspeksyon
- Pinapayagan ang pagyuko, pag-twist at tuwid
- Target na masa bawat haba ng yunit
- Mga nakikitang mukha at mga limitasyon sa surface-defect
- Embossing, sanding o brushing allowance
- Gupitin ang haba at downstream na paraan ng pagputol
- Solid, guwang, may takip o co-extruded na konstruksyon
- Naaprubahan ang master sample at petsa ng rebisyon
Huwag i-machine ang pagbubukas ng die bilang isang kopya ng malamig na tapos na profile.Ang mainit na seksyon ng WPC ay maaaring magbago sa pamamagitan ng die swell, drawdown, pagkakalibrate at paglamig. Ang kompensasyon ng tooling ay dapat na binuo sa paligid ng aktwal na formula, output at downstream system.
Ang aming factory view:Ang isang malinis na 3D rendering ay kapaki-pakinabang para sa mga benta, ngunit ito ay isang hindi magandang dokumento sa pagmamanupaktura. Tinatanong namin kung aling mga ibabaw ang nagsasama-sama sa isa pang bahagi, kung aling pader ang kumokontrol sa lakas, kung saan nakaharap ang customer na nakikita at kung saan ang planta ay maaaring tumanggap ng pagkakaiba-iba. Ang priority map ay mas kapaki-pakinabang kaysa sa paglalagay ng parehong mahigpit na pagpapaubaya sa bawat linya.


Ang WPC ay isang pamilya ng mga formula, hindi isang hilaw na materyal
Ang isang tooling maker ay nangangailangan ng higit pa kaysa sa mga titik na WPC. Ang polimer ay maaaring PE, PP o PVC. Ang bahagi ng kahoy ay maaaring magkakaiba sa mga species, anyo ng butil, pamamahagi ng laki at kondisyon ng kahalumigmigan. Ang mga formula ay maaari ding maglaman ng mineral filler, lubricant, coupling agent, pigment, stabilizer, foaming agent o recycled na materyal.
Tinutukoy ng WPC mold page ng Nanhaiya ang PE at PP na may wood filler bilang target na materyales. Ang saklaw ng produkto at aplikasyon nito ay sumasaklaw din sa PVC foam board at dalubhasang PE wood-plastic processing. Ibigay ang eksaktong formula ng produksyon upang ang amag ay idinisenyo para sa materyal na papasok dito.
| Input ng formula | Bakit kailangan ito ng supplier ng tool | Ano ang ipapadala |
|---|---|---|
| Matrix polimer | Binabago ang pag-uugali ng pagkatunaw, window ng temperatura, pag-drawdown at pagtugon sa paglamig | Eksaktong grado ng resin, data sheet ng supplier at porsyento |
| Bahagi ng kahoy | Nakakaapekto sa pag-uugali ng feed, paglaban sa daloy, pag-load ng kahalumigmigan at hitsura sa ibabaw | Uri ng kahoy, harina o hibla, hanay ng butil, bulk density, kondisyon ng kahalumigmigan at porsyento |
| Tagapuno ng mineral | Binabago ang lagkit, timbang, pagkasuot at ibabaw | Pangalan ng materyal, data ng particle, paggamot at porsyento |
| Lubricant at tulong sa pagproseso | Nakakaimpluwensya sa die release, pressure, surface at downstream na paggamot | Pangalan ng produkto, rate ng karagdagan at pagkakasunud-sunod ng paghahalo |
| Coupling agent at stabilizer | Binabago ang tambalan at pagganap ng huling produkto | Marka at porsyento, kasama ang anumang mga paghihigpit sa pagproseso |
| Pigment o takip na layer | Nakakaapekto sa nakikitang ibabaw, thermal response at co-extrusion na layout | Sistema ng kulay, target ng kapal ng layer, posisyon ng co-extruder at ratio ng daloy |
| Nire-recycle na nilalaman | Maaaring magdagdag ng lagkit, kontaminasyon at pagkakaiba-iba ng kahalumigmigan | Pinagmulan, paghahanda, maximum na porsyento at pagkakaiba-iba ng lot |
| Sistema ng pagbubula | Binabago ang pagbuo ng density, presyon at pagbawi ng dimensional | Kumpletuhin ang formulation, target density at processing window |
Ipinapaliwanag ng U.S. Department of Agriculture's Forest Products Laboratory na ang WPC moisture ay maaaring alisin bago iproseso, sa panahon ng isang hiwalay na hakbang sa pagsasama-sama o sa isang in-line na proseso ng extrusion. Ang teknikal na kabanata nito ay nagsasaad din na ang mga producer ng WPC ay gumagamit ng iba't ibang mga ruta ng kagamitan, kabilang ang mga precompounded pellets sa pamamagitan ng isang turnilyo, one-step na twin-screw compounding at profiling, at mga tandem system. Ang amag ay dapat na itugma sa ruta na nagbibigay ng pagkatunaw nito.
Panuntunan ng formula ng sanggunian:maglagay ng isang aprubadong formula at paraan ng paghahanda sa kasunduan sa tooling. Posible ang mga pagbabago sa hinaharap, ngunit kailangan ng team ng baseline kapag nagbago ang pressure, surface, dimensyon o output.
Ang kahalumigmigan ay nararapat sa sarili nitong linya sa RFQ. Ang mga bula, pinholes at isang hindi matatag na ibabaw sa amag ay maaaring magsimula sa pag-iimbak, pagpapatuyo, paghahalo, pagpapakain o pagbubuhos. Ang pinakintab na ibabaw ng daloy ay hindi makapag-alis ng tubig na nananatili sa compound.
Itugma ang amag sa paraan ng pagkatunaw ng WPC
Ang isang precompounded WPC pellet na tumatakbo sa pamamagitan ng isang single-screw profiler ay umabot sa amag na naiiba mula sa isang tuyong timpla na hinahalo at hinubog sa isang proseso ng twin-screw. Ang output ay maaaring may iba't ibang katatagan ng presyon, pamamahagi ng temperatura at pagiging sensitibo sa paghihigpit sa screen. Hilingin sa tagapagtustos ng amag na suriin ang extruder at adaptor, hindi lamang ang profile.
| Ruta ng produksyon | Karaniwang pokus sa pagbili | Kailangan ang impormasyon sa pasukan ng amag |
|---|---|---|
| Precompounded pellets at single-screw profiling | Panay ang paghahatid, pagtunaw, pagbuo ng presyon at pagbuo ng profile | Grado ng pellet, kahalumigmigan, diameter ng tornilyo, output, temperatura ng pagkatunaw, hanay ng presyon at pagsasala |
| Isang hakbang na twin-screw compounding at profiling | Pagpapakain, paghahalo, pag-alis ng kahalumigmigan at pagbuo sa isang tuloy-tuloy na ruta | Kumpletuhin ang formula, feeder plan, venting, screw configuration, discharge pressure, temperature at rate variation |
| Tandem extrusion | Ihiwalay ang compounding o drying duty mula sa final pressure at profiling duty | Paraan ng paglipat, data ng second-extruder, kondisyon ng pagkatunaw, lohika ng kontrol at paghawak ng nakakabalisa |
| Co-extruded cap o functional na layer | Matatag na pamamahagi ng layer at pagdikit sa paligid ng profile | Mga formula ng core at cap, ratio ng daloy, oryentasyon ng pumapasok, mga indibidwal na presyon at pagtanggap sa kapal ng layer |
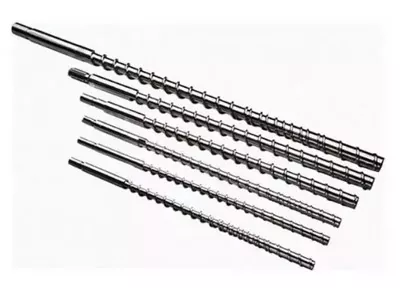
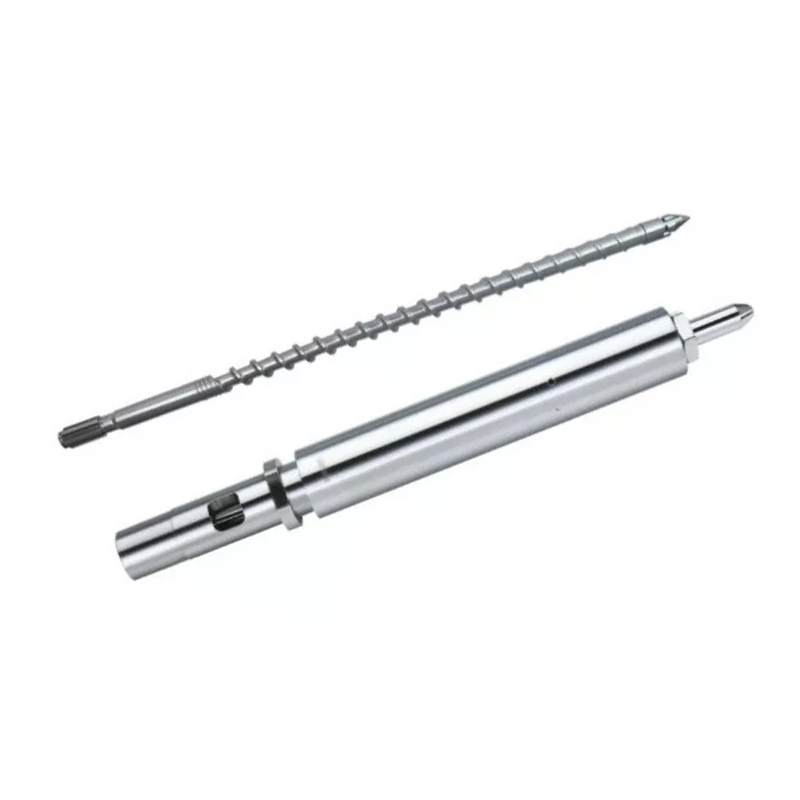
Mga supply ng Nanhaiyasolong turnilyo, parallel twin screws, conical twin-screw barrelsatmga plastic extruder machine. Piliin ang seksyon ng plasticizing ayon sa proseso ng trabaho. Pagkatapos ay idisenyo ang amag sa paligid ng matunaw na kondisyon na maaaring mapanatili ng seksyon.
Para sa nakasasakit na kahoy at mga formula na puno ng mineral, suriin ang pakete ng pagkasuot ng tornilyo at bariles bago dagdagan ang paghihigpit sa amag. Ang kasalukuyang gabay ni Nanhaiya,Screw Barrel para sa WPC Extrusion: Paano Ihinto ang Wood-Plastic Wear, sumasaklaw sa venting, temperatura at pagpili sa ibabaw nang hindi kino-duplicate ang mga desisyon sa profile-tooling sa artikulong ito.
Ang aming factory view:kapag ang isang bagong amag ay nagpapataas ng presyon, ang mamatay ay madalas na sinisisi kaagad. Minsan mali ang paghihigpit. Minsan ang tornilyo ay hindi makapagbibigay ng uniporme, ganap na inihanda na matunaw sa hiniling na rate. Inihahambing namin ang presyon bago at pagkatapos ng mga pagbabago, suriin ang kondisyon ng screen at materyal, at kumpirmahin ang totoong net output bago putulin muli ang daloy ng daloy.

Ang daloy ng profile ay dapat dumating nang magkasama sa die exit
Ang isang profile ng WPC ay maaaring maglaman ng makapal na pader sa labas, manipis na panloob na web, malalim na mga uka at maliliit na sulok sa isang seksyon. Ang bawat landas ay lumalaban sa daloy nang iba. Kung ang pagkatunaw ay umabot nang masyadong mabilis at ang isa pa ay masyadong mabagal, ang profile ay maaaring humila, mapilipit, mapunit o magpakita ng hindi pantay na density at ibabaw.
Gumagamit ang disenyo ng tooling ng transition shape at local flow resistance upang balansehin ang seksyon. Ang target ay hindi magkatulad na bilis sa bawat panloob na punto. Ang target ay isang matatag na profile sa labasan na maaaring suportahan ng calibrator nang walang labis na pagwawasto.
Mga panlabas na pader
Ang mga nakikitang mukha ay nangangailangan ng matatag na suplay at isang naaangkop na ibabaw sa die lip. Ang makapal na mga seksyon ay nagdadala din ng mas maraming init sa calibrator at maaaring lumamig nang mas mabagal kaysa sa manipis na mga tampok.
Mga panloob na web
Ang mga manipis na tadyang ay madaling kapitan ng hindi kumpletong pagpuno o pagkapunit. Ang kanilang mga feed path, junction at downstream na suporta ay dapat makita sa tooling at acceptance drawings.
Mga uka at sulok
Maaaring palakihin ng maliliit na feature ang lokal na daloy at tapusin ang mga problema. Markahan ang functional na mga gilid upang maprotektahan ng pagwawasto ng tool ang akma sa halip na pahusayin ang isang hindi kritikal na ibabaw.



Ang aming factory view:ang isang pagwawasto ng amag ay dapat na may nasusukat na dahilan. Minarkahan namin kung saan ang profile ay mabigat, manipis, mabilis, mabagal o baluktot, pagkatapos ay baguhin ang responsableng lugar ng daloy sa mga kinokontrol na hakbang. Ang paggiling ng isang die lip dahil ang profile ay "mukhang mali" ay maaaring ipagpalit ang isang depekto sa isa pa at alisin ang rekord na kailangan para sa susunod na set.
Ang pagkakalibrate at paglamig ay tumutukoy sa malamig na profile
Ang extrusion die ay bumubuo ng isang mainit na seksyon. Ang calibrator ay nagtatatag at sumusuporta sa mga kritikal na ibabaw habang ang init ay umaalis sa materyal. Ang paglamig ay nagpapatuloy sa pamamagitan ng mga plato, tangke o spray section, at ang paghatak ay gumagalaw sa profile sa ilalim ng kontroladong tensyon. Ang mga bahaging ito ay dapat magbahagi ng centerline at speed reference.
Nag-aalok ang Nanhaiya ng mga opsyonal na cooling channel sa mga WPC molds nito. Tukuyin ang layunin ng bawat circuit, laki ng inlet at outlet, kinakailangan sa kalidad ng tubig, temperatura ng pagpapatakbo at magagamit na daloy. Dapat ding planuhin ng planta ang access para sa paglilinis ng mga channel na maaaring mangolekta ng sukat o mga labi.
| Downstream na input | Epekto sa profile | Data ng mamimili na ibibigay |
|---|---|---|
| Pakikipag-ugnayan at suporta sa Calibrator | Hinahawakan ang mga napiling panlabas na mukha, uka, gilid o cavity habang lumalamig ang seksyon | Pagguhit ng calibrator, haba, bilang ng mga yugto, paraan ng vacuum at hanay ng pagsasaayos |
| Palamig-tubig na kondisyon | Binabago ang rate ng pag-alis ng init at pag-stabilize ng dimensional | Magbigay ng hanay ng temperatura, daloy, presyon, kalidad ng tubig at sistema ng recirculation |
| Distansya mula sa die hanggang sa calibrator | Binabago ang hindi sinusuportahang gawi sa hot-profile bago ang laki | Layout ng linya, hanay ng pagsasaayos at pag-access sa pagsisimula |
| Uri ng haul-off at pagkakahanay | Itinatakda ang bilis ng linya at maaaring hilahin ang profile nang hindi pantay | Layout ng sinturon o track, saklaw ng bilis, haba ng contact at taas ng gitna |
| Pagputol at pagsasalansan | Maaaring ipakita o lumikha ng paggalaw pagkatapos ng pangunahing paglamig | Haba ng gupit, lagari o uri ng pamutol, talahanayan ng suporta at paraan ng pagsasalansan |
Huwag mangako ng malamig na sukat sa labasan ng mamatay.Sumang-ayon kung saan at kailan ang bawat dimensyon ay susukatin pagkatapos ng paglamig. Gumamit ng parehong paraan ng pagkondisyon at pagsukat para sa mga sample ng pag-apruba at kontrol sa produksyon.
Ang profile-extrusion research ng USDA Forest Products Laboratory ay naglalarawan ng isang proseso kung saan ang tunaw na WPC ay hinubog sa pamamagitan ng isang die, na sinusundan ng isang sizing die, water spray tank at puller. Ang pagkakasunud-sunod na iyon ay isang kapaki-pakinabang na paalala: ang nabuong resulta ay kabilang sa buong linya, kahit na ang amag ay binili bilang isang item.
Tukuyin ang pagbuo ng amag, paggamot at inspeksyon
Ginagawa ng Nanhaiya ang WPC molds nito mula sa bakal at inilalarawan ang mataas na lakas ng alloy steel na may tumigas at pinakintab na ibabaw para sa mga lugar na pinagtatrabahuhan. Ang bawat amag ay CNC machined, pinainit at pinakintab. Ang huling kasunduan ay dapat gawing mga kinakailangan sa antas ng bahagi ang mga pangkalahatang katangian ng produkto.
- Grade ng materyal para sa bawat pangunahing bahagi
- Saklaw ng heat-treatment at hardening
- Natapos ang pangangailangan sa tigas at lokasyon ng pagsubok
- Kinakailangang tapusin ang daloy-ibabaw
- Mga kritikal na sukat at pagpapaubaya
- Mga rehistro, dowel at mga sanggunian sa pagpupulong
- Dami ng pampainit, kapangyarihan, boltahe at mga konektor
- Uri ng Thermocouple, lokasyon at mga detalye ng cable
- Mga port ng presyon at natutunaw na temperatura
- Pagguhit ng cooling-channel at pagsubok sa presyon
- Materyal na pangkabit, grado at ekstrang dami
- Maaaring palitan ang kahulugan ng insert at wear-part
- Proteksyon sa kalawang, paraan ng pag-iimbak at pag-iimbak
- Mga rekord ng materyal, paggamot at dimensional
Huwag humiling ng pinakamahirap na posibleng ibabaw sa lahat ng dako. Ang katawan ng die, insert, fastener, adapter at suporta ay may iba't ibang trabaho. Dapat pagsamahin ng detalye ang kondisyon ng ibabaw, lakas ng substrate, paraan ng pagkumpuni at pagkakalantad ng kaagnasan sa inaasahang nilalaman ng kahoy at mineral.


Maaaring kabilang sa kwalipikasyon ng supplier ang Nanhaiya'skagamitan sa produksyon, impormasyon ng sertipikoatsuporta sa pag-install at pagpapanatili. Ilagay ang mga kinakailangang dokumento at suporta sa purchase order sa halip na umasa sa isang pangkalahatang pahayag ng katalogo.
Gamitin ang pattern ng depekto upang mahanap ang responsableng zone
Maaaring magsimula ang mga depekto sa profile ng WPC sa raw material, mixer, feeder, screw at barrel, mould, calibrator, cooling section o haul-off. Ang lokasyon ng isang depekto sa cross-section at ang pagbabago nito sa paglipas ng panahon ay nagbibigay ng mga kapaki-pakinabang na pahiwatig. Itala ang mga ito bago baguhin ang temperatura, bilis at tooling nang magkasama.
| Naobserbahang depekto | Mga pagsusuri sa amag | Iba pang mga pagsusuri sa linya | Aralin sa pagkuha |
|---|---|---|---|
| Ang profile ay umiikot sa isang paulit-ulit na direksyon | Balanse ng daloy, kompensasyon sa dingding, pagkakahanay ng mamatay at kondisyon ng paglabas | Posisyon ng calibrator, balanse ng paglamig at pagkakahanay sa paghatak | Gumawa ng twist bilang isang nasusukat na item sa pagtanggap pagkatapos ng buong paglamig |
| Manipis ang isang pader o tadyang | Lokal na paghihigpit, posisyon sa pagpasok, pagdeposito, pagkasuot o nasira na ibabaw ng daloy | Ang pagkakapare-pareho ng formula, kahalumigmigan, kundisyon ng screen at katatagan ng output | Markahan ang bawat kritikal na pader at tadyang sa guhit |
| Mga panloob na web break | Daanan ng web feed, disenyo ng junction at suporta sa labasan | Halumigmig, kontaminasyon, paghahanda ng pagtunaw, bilis at hindi suportadong distansya | Isama ang cross-section cut inspection sa run test |
| Magaspang o punit na ibabaw | Die-lip finish, deposito, temperatura at lokal na daloy | Formula, balanse ng pampadulas, kahalumigmigan, pagpapakalat at bilis ng linya | Aprubahan ang isang pisikal na sample sa ibabaw sa ilalim ng pinangalanang formula |
| Mga bula o pinholes | Mga hold-up zone at lokal na overheating | Wood moisture, drying, feeding, venting at pabagu-bago ng isip na pagtanggal | Itala ang paghahanda ng kahalumigmigan at pagganap ng vent sa plano ng pagsubok |
| Kayumanggi o itim na marka | Dead zone, deposito, sobrang lokal na temperatura at pinsala sa paglilinis | Mga deposito ng bariles, kasaysayan ng thermal, pagsasanay sa pagsasara at kontaminadong feed | Humingi ng isang dokumentadong pamamaraan ng pagsisimula, pagsasara at paglilinis |
| Naaanod ang mga sukat habang tumatakbo | Thermal na paggalaw, maluwag na pagsasaayos, pagsusuot at kondisyon ng cooling-channel | Output, temperatura, presyon, vacuum, tubig at bilis ng paghatak | Gumamit ng naka-time na sampling sa pamamagitan ng stable run, hindi isang maagang sample |
| Mataas na presyon at mababang output | Pinaghihigpitang daloy, nakaharang na daanan, hindi angkop na paglipat o mababang temperatura ng mamatay | Pagbara ng screen, pagod na turnilyo, limitasyon ng feed at lagkit ng materyal | Tukuyin ang lokasyon ng presyon at isang magagamit na operating window |
Praktikal na pamamaraan ng diagnostic:markahan ang itaas, ibaba, kaliwa at kanan sa extrudate at huling profile. Itala ang parehong oryentasyon sa pamamagitan ng calibrator. Kung ang depekto ay umiikot o nagbabago pagkatapos ng isang bahagi ng linya, ang pagsisiyasat ay may mas mahusay na panimulang punto kaysa sa isang pangkalahatang tagubilin upang ayusin ang amag.
Ang aming factory view:tayo ay maingat kapag ang isang depekto ay inilarawan lamang bilang "ang ibabaw ay masama." Tinatanong namin kung saan ito lumalabas, kung ito ay tuloy-tuloy, kung kailan ito magsisimula pagkatapos ng start-up, kung aling formula lot ang tumatakbo at kung ano ang mangyayari sa pressure. Ang isang malapit na larawan na may oryentasyon at isang napanatili na seksyon ay kadalasang nakakatipid ng mas maraming oras kaysa sa isang mahabang mensahe.

WPC extrusion mold RFQ checklist
Ang isang kumpletong RFQ ay gumagawa ng mga panipi na maihahambing at nagbibigay sa koponan ng engineering ng isang malinaw na kondisyon ng sanggunian. Gumamit ng isang rebisyon na numero sa kabuuan ng pagguhit ng produkto, formula, layout ng linya at dokumento ng pagtanggap.
- Kilalanin ang tapos na produkto.Decking ng estado, fencing, frame ng pinto, kisame, panel, trim o ibang profile. Ipaliwanag ang application at kung aling mga surface ang nakikita o gumagana.
- Ikabit ang kinokontrol na cross-section.Isama ang mga sukat, dingding, tadyang, cavity, radii, datum, tolerance, straightness, twist at target na masa bawat haba.
- Ibigay ang kumpletong formula.Maglista ng polymer grade, uri at nilalaman ng kahoy, mineral filler, lubricant, coupling agent, stabilizer, pigment, recycled content at anumang foaming o cap-layer system.
- Ilarawan ang paghahanda ng materyal.Magbigay ng impormasyon sa pagpapatuyo, paghahalo, compounding, pelletizing, storage, bulk-density at moisture-control.
- Tukuyin ang ruta ng pagpilit.State single screw, parallel twin, conical twin o tandem; diameter ng tornilyo; output; bilis ng linya; pagsasala; normal na presyon; at window ng temperatura.
- Kontrolin ang mekanikal na interface.Ikabit ang flange, rehistro, bolt circle, matunaw na pasukan, sealing face, taas ng gitna, suporta, lifting at space envelope.
- Ilista ang data ng elektrikal at utility.Magbigay ng boltahe, dalas, kontrol ng pampainit, uri ng thermocouple, pamantayan ng cable, temperatura ng cooling-water, daloy, presyon at kalidad.
- Ipakita ang downstream na layout.Isama ang mga seksyon ng calibrator, vacuum o mga koneksyon sa tubig, mga cooling tank, support table, haul-off, embossing unit, cutter at magagamit na pagsasaayos.
- Tukuyin ang gawaing pang-ibabaw.Sabihin kung ang produkto ay umalis sa linya na makinis, naka-emboss, nilagyan ng buhangin o brushed at kung gaano karaming materyal ang inaalis ng pangalawang proseso.
- Ilista ang bawat ibinigay na bahagi.Paghiwalayin ang adapter, die body, insert, calibrator, cooling plate, heater, sensor, seal, fastener, stand, tool at spares.
- Humiling ng teknikal na file.Isama ang mga guhit, bill ng mga materyales, mga rekord ng materyal at paggamot, ulat ng inspeksyon, listahan ng elektrikal, diagram ng paglamig, listahan ng manual at ekstrang bahagi.
- Isulat ang pagsusulit sa pagtanggap.Pangalanan ang formula, profile, output, bilis, tagal ng pagtakbo, mga record ng proseso, dalas ng sampling, mga limitasyon sa dimensyon, sample sa ibabaw at mga pagsubok sa tapos na produkto.
Babala sa pagpapalit:huwag gumamit ng pagod na amag bilang tanging kahulugan ng bagong set. Pagsamahin ang orihinal na mga guhit, mga sukat ng machine-interface, isang mahusay na napanatili na profile at ang dahilan ng pagpapalit. Ang pagkopya ng mga pagod na feature ng daloy ay maaaring magparami ng lumang depekto.
Para sa PVC o WPC board line, suriin angPVC board conical twin-screw barrelkasama ang tooling package. Para sa mataas na output o compounding na mga tungkulin, ihambing angco-rotating parallel twin-screw barrelat mas malawakparallel na hanay ng twin-screw. Sinusuportahan ng mga link na ito ang pagpili ng kagamitan; ang huling pagpipilian ay nakasalalay pa rin sa formula at ruta ng proseso.
Tanggapin ang amag na may kontroladong produksyon
Magsimula sa inspeksyon ng bahagi, pagkatapos ay patunayan ang nabuong resulta sa linya. Mahalaga ang napagkasunduang formula ng WPC dahil maaaring baguhin ng ibang polymer, wood content, moisture condition o lubricant system ang pressure, surface at dimensional recovery.
| Yugto ng pagtanggap | Ano ang dapat i-verify | Itala upang panatilihin |
|---|---|---|
| Pagsusuri ng dokumento | Mga rebisyon sa pagguhit, listahan ng bahagi, materyal at saklaw ng paggamot, mga heater, sensor, cooling circuit, spares at manual | Naka-sign na rehistro ng dokumento |
| Inspeksyon sa bangko | Mga kritikal na interface, register, opening, insert, sealing face, fastener, flow surface at assembly orientation | Ang dimensional at visual na ulat na nakatali sa mga numero ng bahagi |
| Pag-install | Taas ng gitna, flange fit, suporta, lifting access, heater wiring, sensors, water connections at alignment sa calibrators | Checklist ng pag-install at mga litrato |
| Pag-init | Zone identification, controller response, sensor reading, current draw, leakage at cooling-channel condition | Zone map at stabilized readings |
| Production run | Inaprubahang formula, paghahanda ng feed, output, bilis ng linya, temperatura, presyon, pagkarga ng motor, mga kondisyon ng paglamig at paghatak | Nakabatay sa oras na proseso sheet at napanatili ang hilaw na materyal na sample |
| Inspeksyon ng profile | Mga panlabas na dimensyon, mga seksyon ng dingding at tadyang, straightness, twist, ibabaw, kulay, masa bawat haba at akma sa mga bahagi ng isinangkot | Ang mga sukat ay nakatali sa posisyon ng pagputol at oras ng produksyon |
| Pagbabago at pagbawi | Napagkasunduang pagsasaayos, normal na paghinto at pag-restart, o isang laki o pagbabago ng kulay kapag mahalaga ito sa pang-araw-araw na produksyon | Listahan ng pag-sign-off ng operator at natitirang-aksyon |
Ang tapos na produkto ay maaaring mangailangan ng mga pagsubok na higit pa sa mga sukat ng profile.ASTM D7031ay isang gabay para sa pagsusuri ng mga mekanikal at pisikal na katangian ng mga produkto ng WPC, at isinasaad nito na dapat piliin ng mga user ang mga pagsubok na naaangkop sa application.ASTM D7032-21sumasaklaw sa mga rating ng pagganap para sa WPC at plastic-lumber deck boards, stair treads, guards at handrails.
Para sa natural fiber-reinforced composite deck boards,ISO 16616:2015nagbibigay ng mga pamamaraan ng pagsubok, habangISO 19821:2017mga address span rating. Kumpirmahin ang naaangkop na edisyon, pambansang code at saklaw ng produkto bago isulat ang kontrata. Ang amag ay hindi nagdadala ng pagsunod sa tapos na produkto.
Ang aming factory view:ang pinakamahusay na handover ay isang matatag na window ng proseso at isang hanay ng mga bakas na sample. Gusto naming malaman kung aling formula ang tumakbo, kung gaano kabilis ang paglipat ng linya, kung saan naayos ang presyon, kung paano itinakda ang paglamig at kung kailan naputol ang bawat sample. Ang isang magandang board na inilagay sa isang mesa ay hindi nagpapaliwanag kung ang linya ay maaaring ulitin ito.

Mga madalas itanong
Anong impormasyon ang kinakailangan para mag-quote ng WPC extrusion mould?
Ipadala ang huling pagguhit ng profile na may mga pagpapaubaya, ang kumpletong formula ng WPC, paraan ng paghahanda ng materyal, mga detalye ng extruder at adapter, target na output at bilis ng linya, layout ng paglamig at paghatak, mga kinakailangan sa ibabaw, plano ng pagbabago, magagamit na mga utility at isang masusukat na pagsubok sa pagtanggap. Ang isang pisikal na sample ng produkto ay kapaki-pakinabang, ngunit hindi nito dapat palitan ang kinokontrol na pagguhit.
Maaari bang magpatakbo ng PE, PP at PVC-based wood composites ang isang WPC mold?
Ang parehong tapos na hugis ay hindi ginagawang mapagpapalit ang mga materyales. Maaaring mag-iba ang mga formulation ng WPC na PE, PP at PVC sa daloy, temperatura window, lubrication, drawdown at cooling response. Sinusuri namin ang eksaktong formula at ruta ng pagpoproseso bago magpasya kung praktikal ang isang tooling body at magkahiwalay na pagsingit o kung mas ligtas ang nakalaang tooling.
Kasama ba sa isang WPC extrusion mold ang calibrator?
Dapat sabihin ng naka-quote na saklaw. Ang extrusion die ay humuhubog sa mainit na tunaw, habang ang calibrator, mga cooling section at haul-off ay humahawak at nagpapatatag sa profile habang ito ay lumalamig. Humingi ng isang line-item tooling list na tumutukoy sa die, adapter, calibrator, cooling plate, seal, heater, sensor at change parts.
Bakit umiikot o yumuyuko ang profile ng WPC pagkatapos ng amag?
Ang twist o bow ay maaaring magmula sa hindi pantay na daloy ng die, hindi balanseng mga seksyon ng dingding o web, hindi pantay na paglamig, pagkakahanay ng calibrator, hindi matatag na output, hindi pare-parehong temperatura o isang hindi maayos na paghatak. Sukatin ang direksyon at timing ng distortion bago ayusin ang ilang variable. Dapat suriin ang kumpletong forming at cooling system.
Aling materyal ang ginagamit ng Nanhaiya para sa mga hulma ng WPC?
Ang pahina ng WPC mold ng Nanhaiya ay naglilista ng bakal at naglalarawan ng mataas na lakas na haluang metal na may matigas at makintab na ibabaw. Ang bawat amag ay CNC machined at heat treated, na may opsyonal na mga cooling channel. Ang naaprubahang panipi ay dapat tukuyin ang eksaktong grado, saklaw ng paggamot, flow-surface finish at mga talaan ng inspeksyon para sa proyekto.
Paano dapat tukuyin ang isang guwang na WPC decking profile?
Ibigay ang kumpletong cross-section na may mga panlabas na dimensyon, kapal ng pader at tadyang, geometry ng cavity, radii, mga kritikal na tolerance, nakikitang mga mukha, allowance ng embossing o sanding, target na masa bawat haba at ang panghuling pamantayan sa pagsubok ng produkto. Markahan kung aling mga dimensyon ang gumagana upang malaman ng gumagawa ng tool kung saan pinakamahalaga ang pagsasaayos.
Magagarantiyahan ba ng amag ang pamantayang pagsunod sa WPC decking?
Hindi. Kinokontrol ng amag ang pagbuo ng profile, ngunit ang pagganap ng panghuling produkto ay nakasalalay din sa formula, compounding, moisture control, mga kondisyon ng extrusion, pagpapalamig at sistema ng kalidad ng produksyon. Dapat subukan ng manufacturer ang tapos na decking sa mga naaangkop na kinakailangan, gaya ng napiling ASTM, ISO o pambansang pamantayan.
Paano dapat tanggapin ang isang WPC extrusion mold?
Siyasatin ang mga inaprubahang drawing, materyales, treatment, interface, heater, sensor, flow surface at palitan muna ang mga bahagi. Pagkatapos ay patakbuhin ang napagkasunduang formula ng produksyon sa isang pinangalanang profile, output at bilis ng linya. Itala ang mga kondisyon ng proseso at sukatin ang mga dimensyon ng pinalamig na profile, mga seksyon ng dingding at tadyang, straightness, twist, ibabaw, masa bawat haba at anumang mga pagsubok na kinakailangan ng detalye ng produkto.
Teknikal na nilalaman na inihanda mula sa kasalukuyang WPC mold, screw-barrel, kagamitan at pahina ng serbisyo ng Nanhaiya. Ang panlabas na teknikal na suporta ay limitado sa mga opisyal na mapagkukunan ng USDA, ASTM at ISO. Ang mga sukat ng panghuling tooling, materyales, paggamot, saklaw ng linya at pamantayan sa pagtanggap ay kinokontrol ng mga naaprubahang dokumento ng proyekto.