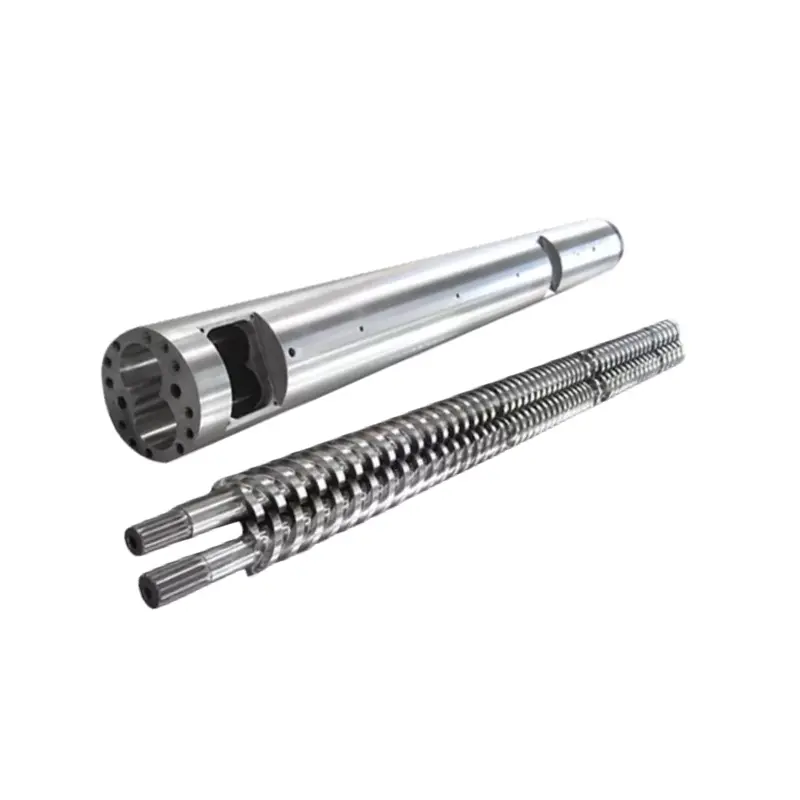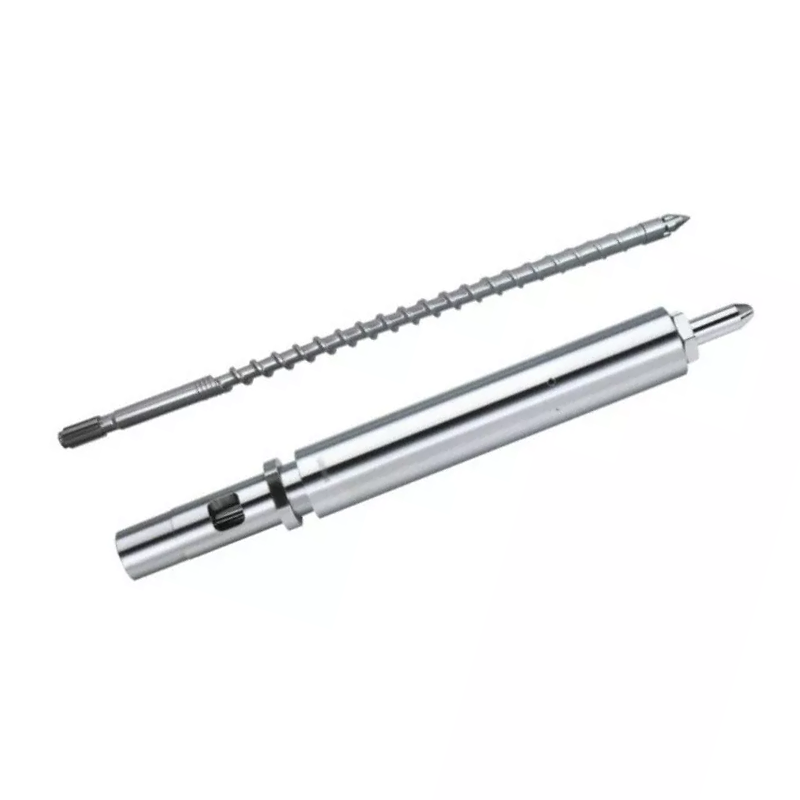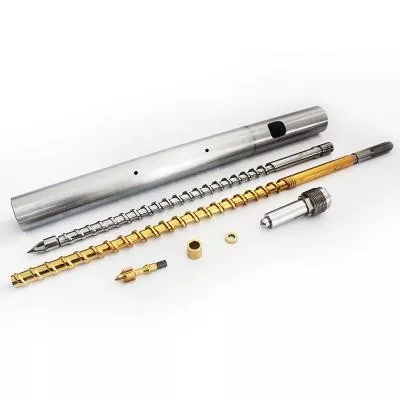
Injection turnilyo L/D ratioay gumaganang haba na hinati sa diameter ng tornilyo, at karamihan sa mga iniksyon na turnilyo ay tumatakbo sa 18:1 hanggang 25:1. Narito ang sinasabi sa iyo ng walang spec sheet: hindi mo mababago ang L/D sa isang makina na pagmamay-ari mo na. Ang haba ay naayos ng bariles. Ang maaari mong baguhin aydiameter ng tornilyo, at sa isang nakapirming bariles na ang isang pagpipilian ay gumagalaw ng L/D, kapasidad ng pagbaril, at presyon ng iniksyon nang magkasama, sa magkasalungat na direksyon. Ang mas maliit na turnilyo ay nagbibigay ng mas mataas na L/D, mas maliit na shot, at mas maraming pressure. Itugma ang kalakalang iyon sa iyong dagta at sa iyong bahagi, at karamihan sa mga tanong sa L/D ay sumasagot sa kanilang sarili.
Ano ang Ibig Sabihin ng L/D Ratio sa isang Injection Screw
Ang L/D ay ang gumaganang haba ng turnilyo (L) na hinati sa labas ng diameter nito (D). Ang tornilyo na 22 beses na mas mahaba kaysa sa lapad nito ay may L/D na 22:1.
Ang ratio ay may sukat. Ang isang 40 mm screw sa 22:1 ay may gumaganang haba na 880 mm. Ang 80 mm screw sa 22:1 ay 1,760 mm ang haba. Parehong ratio, ibang-iba ang mga makina.
Kung ano talaga ang inilalarawan ng ratiogaano karaming runway ang dapat gawin ng turnilyo. Ang pagpapakain, pagtunaw, at pagsukat ay nangyayari sa haba na iyon. Ang mas maraming haba ay nangangahulugan ng higit na kapasidad ng pagtunaw at higit pang paghahalo. Ang mas kaunting haba ay nangangahulugang mas kaunti sa pareho, at mas kaunting oras para sa materyal na maupo nang mainit.
Karamihan sa mga turnilyo ng iniksyon ay dumarating sa pagitan ng 18:1 at 25:1, na may 20:1 hanggang 22:1 ang karaniwang batayan sa mga makinang pangkaraniwang layunin. Sinasaklaw ng gabay ng haligi ang buong larawan sa aminggabay ng tornilyo sa paghubog ng iniksyon.
Bakit Mas Maikli ang Injection L/D kaysa Extrusion L/D
Ang mga extruder ay karaniwang tumatakbo sa 25:1 hanggang 33:1. Ang mga turnilyo ng iniksyon ay nananatiling mas maikli, at ang dahilan ay ang cycle, hindi tradisyon.
Ang isang extruder screw ay patuloy na umiikot. Ang materyal ay pumapasok sa isang dulo, gumagalaw, at umalis sa kabilang dulo. Walang naghihintay.
Ang isang iniksyon na tornilyo ay gumagana sa mga pagsabog. Ito ay umiikot upang gawing plasticize ang isang shot, binawi, pagkatapos ay huminto. Nag-inject ito, at lumalamig ang amag. Sa lahat ng iyon, ang natutunaw na nasa bariles ay nakaupo pa rin at nananatiling mainit.
Ang paghihintay na iyon ay ang buong pagkakaiba. Ang isang mas mahabang bariles ay nagtataglay ng mas maraming pagkatunaw, at sa isang makina ng pag-iniksyon, ang mas maraming pagkatunaw ay nangangahulugan ng mas maraming materyal na naghihintay sa higit pang mga pag-ikot. Para sa isang resin na sensitibo sa init, ang sobrang haba ay hindi dagdag na kapasidad. Ito ay sobrang thermal history.
Kaya binabalanse ng disenyo ng iniksyon ang kapasidad ng pagtunaw laban sa oras ng paninirahan, habang ang extrusion ay kadalasang bumibili lamang ng kapasidad ng pagtunaw.
The Thing Nobody Tells You: You Cannot Change L/D
Ang mga artikulo tungkol sa L/D ay nagsasalita na para kang pumili ng numero. Sa isang makina na pagmamay-ari mo na, wala ka.
Ang L ay naayos ng bariles.Ang barrel ay isang machined pressure vessel na naka-bold sa frame ng makina, kasama ang mga heater zone nito, feed throat, at mounting na lahat ay binuo sa isang haba. Walang nagpapahaba ng bariles.
Kaya ang tanging variable na natitira sa L/D ay D, ang diameter ng tornilyo. Baguhin ang diameter, at ang ratio ay nagbabago kasama nito, dahil ang haba sa itaas ng linya ay hindi kailanman gumagalaw.
Ito ang dahilan kung bakit naglilista ang mga tagabuo ng makina ng dalawa o tatlong diameter ng tornilyo para sa parehong makina. Hindi sila nag-aalok sa iyo ng tatlong sukat ng shot. Nag-aalok sila sa iyo ng tatlong puntos sa isang trade-off curve, at ang laki ng shot ay isa lamang sa mga bagay na gumagalaw.
Diameter ng Screw: Ang Pingga na Gumagalaw sa Lahat
Sa isang nakapirming bariles, ang isang pagpipilian ay gumagalaw ng apat na bagay nang sabay-sabay. Unawain ang talahanayang ito at nauunawaan mo ang iniksyon L/D.
| Kung pipiliin mo ang isang... | Mas maliit na diameter ng tornilyo | Mas malaking diameter ng tornilyo |
|---|---|---|
| L/D ratio | Mas mataas(parehong L, mas maliit D) | Ibaba(parehong L, mas malaki D) |
| Kapasidad ng pagbaril | Mas maliit(mas kaunting volume bawat mm ng stroke) | Mas malaki |
| Available ang presyon ng iniksyon | Mas mataas(parehong puwersa sa isang mas maliit na lugar) | Ibaba |
| Kapasidad ng pagkatunaw bawat shot | mas mabuti(mas L/D para sa mas kaunting materyal) | Hindi gaanong mapagbigay |
| Oras ng paninirahan para sa isang partikular na bahagi | Mas maikli(Ang pagbaril ay gumagamit ng higit sa isang mas maliit na bariles) | Mas mahaba |
| Mga suit | Maliit na mga bahagi ng katumpakan, manipis na dingding, mataas na lagkit at sensitibo sa init na mga resin | Malaking shot, commodity resins, makapal na seksyon |
Basahin muli ang hanay ng presyon, dahil nagpapasya ito ng mas maraming trabaho kaysa sa inaasahan ng mga tao. Ang hydraulic o electric drive ng makina ay naghahatid ng isang nakapirming puwersa sa likod ng turnilyo. Ang presyon ay puwersa na hinati sa lugar. Ang isang mas maliit na turnilyo ay may mas kaunting bahagi ng mukha, kaya ang parehong puwersa ay gumagawa ng mas mataas na presyon ng pagkatunaw.
Iyon ang dahilan kung bakit ang manipis na pader at mataas na lagkit na trabaho ay madalas na dumarating sa maliit na tornilyo: maaari itong itulak matunaw sa isang masikip na lukab na hindi mapupunan ng malaking tornilyo. Ang mas mataas na L/D na kasama nito ay isang bonus, hindi isang pagkakataon.
At basahin din ang hilera ng paninirahan. Ito ang tahimik na nagpapasya kung ang iyong PC ay dilaw.

Paano Nakakaapekto ang L/D sa Laki ng Shot
Mahigpit, hindi itinatakda ng L/D ang laki ng shot. Ang diameter at stroke ay ginagawa: ang volume ng shot ay ang cross-sectional area ng turnilyo na na-multiply sa kung gaano kalayo ito naglalakbay.
Ngunit sa isang tunay na makina hindi mo maaaring paghiwalayin ang mga ito, dahil ang parehong diameter na nagtatakda sa iyong shot ay nagtatakda din ng iyong L/D. Piliin ang maliit na tornilyo para sa isang maliit na bahagi ng katumpakan, at pinili mo ang isang mas mataas na L/D sa parehong sandali.
Ang praktikal na kahihinatnan ay isang masaya. Ang tornilyo na nagbibigay sa iyo ng maliit na shot ay nagbibigay din sa iyo ng higit na haba ng pagkatunaw bawat gramo ng materyal at mas mataas na presyon ng iniksyon. Ang tatlong ari-arian na iyon ay nababagay sa parehong mga trabaho, kung kaya't ang kalakalan ay gumagana nang mas madalas kaysa sa hindi.
Kung saan huminto ang pagiging masaya ay kapag pinilit mo ang isang bahagi sa maling turnilyo. Magpatakbo ng napakaliit na shot sa isang malaking diyametro na turnilyo at makukuha mo ang pinakamasama sa dalawa: isang mababang L/D, isang malaking volume ng bariles na nauugnay sa iyong kuha, at materyal na umiikot sa init nang napakatagal.
Oras ng Paninirahan: Ang De-kalidad na Mamamatay na Maari Mong Kalkulahin
Ang oras ng paninirahan ay kung gaano katagal nananatiling mainit ang isang partikular na piraso ng polimer sa loob ng bariles bago ito iturok. Ito ang pinaka-underrated na numero sa injection molding, at matantya mo ito sa loob ng tatlumpung segundo.
Oras ng paninirahan ≈ (barrel shot capacity ÷ laki ng iyong shot) × cycle time
Parehong kapasidad sa parehong mga yunit. Kunin ang kapasidad ng shot mula sa rating ng makina.
Gumawa ng isang halimbawa. Isang makina na na-rate sa 200 g ng shot capacity, nagpapatakbo ng 20 g na bahagi sa isang 30-segundong cycle. Ang ratio ay 10, kaya ang pagkatunaw ay nasa humigit-kumulang sampung cycle. Ang oras ng paninirahan ay humigit-kumulang 300 segundo, o limang minuto.
Ang limang minuto sa temperatura ng pagkatunaw ay isang mahabang panahon para sa PC, POM, PET, o PVC. Walang mali sa iyong mga setting. Ang bahagi ay napakaliit lamang para sa bariles, at ang materyal ay niluluto habang naghihintay ito ng kanyang turn.
Ngayon ilipat ang trabahong iyon sa isang mas maliit na tornilyo. Ang kapasidad ng pagbaril ay bumaba sa, sabihin nating, 80 g. Ang parehong 20 g na bahagi ay gumagamit na ngayon ng isang-kapat ng bariles, ang pagkatunaw ay nagpapatuloy sa apat na cycle sa halip na sampu, at ang oras ng paninirahan ay bumaba sa humigit-kumulang dalawang minuto.
Wala kang binago na setpoint. Binago mo ang diameter ng tornilyo, at napunta dito ang problema sa pagkasira.
Ang 20–80% Shot Capacity Bat
Ang karaniwang binabanggit na patnubay sa industriya ay panatilihin ang iyong kuha sa isang lugar sa pagitan ng humigit-kumulang 20% at 80% ng na-rate na kapasidad ng shot ng makina. Kumpirmahin ang banda laban sa manual ng iyong makina, ngunit ang lohika sa likod nito ay nasa lahat ng dako.
Sa ibaba ng banda, mahaba ang oras ng paninirahan. Masyadong maraming trip ang materyal sa init, at bumababa ang mga resin na sensitibo sa init. Ito ang kabiguan na nakuha ng formula sa itaas.
Sa itaas ng banda, dalawang bagay ang masira. Walang sapat na bariles na natitira upang hawakan ang isang maayos na unan, kaya ang pag-iimpake ay nakakakuha ng hindi pare-parehong pagbaril sa pagbaril. At ang tornilyo ay may mas kaunting oras at haba upang matunaw ang halos buong bariles ng materyal, kaya ang kalidad ng pagkatunaw ay eksaktong nagdurusa kapag hinihiling mo ang karamihan nito.
Lupain sa gitna ng banda at ang makina ay may puwang upang gumana. Kung ang iyong bahagi ay nasa labas nito, ang tamang pag-aayos ay ibang diameter ng tornilyo, o ibang makina, hindi isang heroic na hanay ng mga setting ng proseso.
Paano Nakakaapekto ang L/D sa Kalidad ng Melt
Ang haba ay kapasidad ng pagtunaw, at ang kapasidad ng pagtunaw ay kalidad.
Mas maraming L/D ang nagbibigay ng mas kumpletong pagkatunaw.Ang mga solidong pellets ay may karagdagang paglalakbay laban sa mainit na pader ng bariles, kaya mas kaunti sa mga ito ang nabubuhay bilang hindi natutunaw. Ang mga matitigas na specks at mga inklusyon na hugis lens sa bahagi ay natutunaw na mga pagkabigo, at ang haba ay nakikipaglaban sa kanila.
Mas maraming L/D ang nagbibigay ng mas homogenous na pagkatunaw.Ang temperatura ay lumalabas, ang kulay at tagapuno ay namamahagi nang mas mahusay, at ang pagkatunaw na dumarating sa check ring ay mas pare-pareho sa bawat shot. Lumalabas iyon bilang isang mas malawak na window ng proseso.
Ang mas maraming L/D ay nagbibigay din ng mas maraming thermal history.Ang parehong haba na natutunaw nang lubusan ay nagtataglay din ng materyal na mas matagal, at para sa PVC, PC, POM, at PET, iyon ay isang gastos, hindi isang benepisyo.
Kaya matunaw ang kalidad ay hindi isang kaso ng higit pa ay mas mahusay. Ito ay isang balanse: sapat na haba upang ganap na matunaw, hindi gaanong dami ng bariles na ang materyal ay naghihintay ng masyadong mahaba upang magamit. Kapag ang kapasidad ng pagtunaw ang iyong partikular na hadlang, itinataas ito ng isang barrier screw nang hindi nagdaragdag ng isang milimetro ng bariles.
Pagpili ng L/D at Diameter ayon sa Resin at Bahagi
Pagsama-samahin ang mga kalakalan at ang pagpipilian ay nahuhulog sa dagta at bahagi.
| Iyong sitwasyon | Sumandal sa | Bakit |
|---|---|---|
| Maliit, manipis na pader na katumpakan na bahagi | Mas maliit na turnilyo, mas mataas na L/D | Ang mas mataas na presyon ng iniksyon ay pumupuno sa mga manipis na seksyon; magandang pagkatunaw bawat gramo; maikling tirahan |
| Ang resin na sensitibo sa init (PC, POM, PET, PVC) | Mas maliit na tornilyo para sa pagbaril; mas maikling dulo ng L/D bat | Ang oras ng paninirahan ay ang kalaban. Panatilihing malaki ang shot na may kaugnayan sa kapasidad ng bariles |
| High-viscosity engineering resin | Mas maliit na turnilyo, mas mataas na L/D | Nangangailangan ng presyon upang punan at haba upang matunaw nang lubusan |
| Malaking shot, commodity resin (PE, PP, PS) | Mas malaking turnilyo, mas mababang L/D | Nangunguna ang kapasidad; pinahihintulutan ng mga resin na ito ang pinababang haba ng pagkatunaw |
| Makapal ang pader na bahagi, mabagal na pag-ikot | Mas malaking turnilyo, panoorin ang tirahan | Ang mga mahabang cycle ay nagpaparami ng oras ng paninirahan. Recalculate bago gumawa |
| Puno ng salamin o nakasasakit na tambalan | Diameter bawat bahagi; baguhin angibabaw | Ang L/D ay sumusunod sa bahagi. Ang sagot sa pagsusuot ay isang bimetallic bore, hindi ibang haba |
| Hindi natutunaw sa mataas na output | Parehong diameter; tornilyo ng hadlang | Kailangan mo ng kapasidad ng pagtunaw, hindi haba ng bariles. Ang bariles ay hindi pa rin nagbabago |
Tandaan ang huling dalawang hanay. Dalawa sa mga pinakakaraniwang problemang dinadala sa atin ng mga molder ay hindi mga problema sa L/D, at ang pagbili ng ibang diameter ng turnilyo upang malutas ang mga ito ay nag-aaksaya ng pera.
Mga Karaniwang Pagkakamali sa L/D sa Injection Molding
- Pagkopya ng extrusion L/D.Ang isang 30:1 na numero mula sa isang extruder table na inilapat sa isang injection screw ay hindi pinapansin ang residence-time na problema na tumutukoy sa injection molding. Magkaiba ang trabaho ng dalawang makina.
- Ipagpalagay na mas mahaba ay mas mahusay.Ang mas mahabang haba ay mas natutunawathigit pang kasaysayan ng thermal. Sa init-sensitive na dagta, ang pangalawa ay nanalo at ang materyal ay nasira.
- Hindi pinapansin ang shot-to-capacity ratio.Ang pinakakaraniwang problema sa kalidad na nakikita natin na bakas sa geometry ay isang maliit na bahagi ng pagluluto sa isang malaking bariles. Walang sumusuri nito, dahil wala ito sa anumang screen ng mga setting.
- Ang paniniwalang ang L/D ay maaaring baguhin sa isang umiiral na makina.Hindi pwede. Ang barrel sets L. Tanging ang diameter ay sa iyo upang pumili.
- Sinisisi ang L/D para sa isang problema sa pagkatunaw.Kung ang mga hindi natutunaw ay lalabas lamang sa mataas na output, ang iyong kapasidad sa pagtunaw ay maikli, hindi ang iyong bariles. Inaayos iyon ng barrier screw sa parehong bariles.
- Sinisisi ang L/D para sa isang problema sa pagsusuot.Ang bumabagsak na output sa parehong bilis ng turnilyo ay pagod na clearance, hindi geometry. Sukatin ito bago mo muling idisenyo ang anumang bagay.

Paano Mag-order ng Tamang Turnilyo
Ang isang tagagawa ng tornilyo ay nagdidisenyo mula sa sinasabi mo sa kanila. Ipadala ang mga ito, at ang diameter at geometry na rekomendasyon ay sumusunod.
- Brand ng makina, modelo, at kasalukuyang diameter ng screw.Sinasaklaw ng isang nameplate na larawan ang karamihan nito, at sinasabi nito sa amin ang haba ng bariles na iyong ginagawa sa loob.
- Na-rate na kapasidad ng shot ng makina,kung alam mo ito, at ang iyong aktwal na bahagi ng timbang.
- Oras ng pag-ikot.Gamit ang dalawang numero sa itaas, ang oras ng paninirahan ay maaaring kalkulahin para sa iyo.
- Resin, grado, at nilalaman ng tagapuno.Ito ang nagtutulak sa compression profile at ang surface treatment na kasing dami ng diameter.
- Yung depektong gusto mong mawala.Mga dilaw na punto sa tirahan. Unmelts point sa natutunaw na kapasidad. Ang mga maikling shot ay tumuturo sa presyon o sa check ring. Ang bawat isa ay may iba't ibang sagot.
- Isang guhit, o ang iyong pagod na tornilyo.Alinman ay nagbibigay-daan sa amin na bumuo sa iyong makina. Ang isang pagod na bahagi ay sinusukat sa CMM equipment sa ±0.01 mm at ang geometry ay na-reconstruct.
Bakit Makipagtulungan sa Nanhaiya
Ipadala sa amin ang bigat ng bahagi, ang tagal ng pag-ikot, at ang modelo ng makina, at patakbuhin namin ang arithmetic sa oras ng paninirahan bago ka namin sipiin ang anuman. Minsan ang sagot ay ibang diameter ng tornilyo. Minsan ito ay isang barrier screw sa bariles na mayroon ka na. Paminsan-minsan ay nasa ibang makina ang iyong trabaho, at sasabihin namin ito.
Kapag bagong turnilyo ang sagot, nagtayo si Nanhaiyamga turnilyo sa paghubog ng iniksyonat mga bariles sa loob ng mahigit dalawampung taon, sa 38CrMoAlA, 42CrMo, SKD-61, at hindi kinakalawang na asero, nitrided o bimetallic na may 2.5–3 mm na tungsten-bearing alloy na layer sa hanggang 62 HRC kung saan hinihingi ito ng feed.
Bumubuo kami sa iyong drawing, modelo ng makina, o pagod na sample, gamit angmga kapalittugma sa mga pangunahing tatak ng makina, isang minimum na order ng isang set, at isang quote sa loob ng 12 oras.
Labanan ang pag-yellowing, unmelts, o short shots? Ipadala ang modelo ng iyong makina, bahagi ng timbang, oras ng pag-ikot, at dagta. Sasabihin namin sa iyo kung ito ay L/D, diameter, melting capacity, o wear, at quote sa loob ng 12 oras.
Kumuha ng Rekomendasyon sa ScrewMga Madalas Itanong
Ano ang karaniwang L/D ratio para sa isang injection molding screw?
Karamihan sa mga turnilyo ng iniksyon ay tumatakbo sa pagitan ng 18:1 at 25:1, na may 20:1 hanggang 22:1 ang karaniwang batayan sa mga makinang pangkaraniwang layunin. Ang mga resin na sensitibo sa init ay pinapaboran ang mas maikling dulo dahil ang materyal ay gumugugol ng mas kaunting oras na mainit. Ang mga plastik na engineering na nangangailangan ng masusing pagtunaw ay pinapaboran ang mas mahabang dulo.
Maaari ko bang baguhin ang L/D ratio sa aking injection molding machine?
Hindi direkta. Ang haba ay naayos sa pamamagitan ng bariles, na kung saan ay machined sa makina. Ang maaari mong baguhin ay ang diameter ng tornilyo, at dahil nananatiling pareho ang L, awtomatikong nagbibigay ng mas mataas na L/D ang mas maliit na diameter. Binabago din ng solong pagpipiliang iyon ang iyong kapasidad ng pagbaril at magagamit na presyon ng iniksyon.
Nakakaapekto ba ang ratio ng L/D sa laki ng shot?
Hindi direkta, at hindi mapaghihiwalay. Ang dami ng shot ay nagmumula sa diameter ng screw at stroke, hindi mula sa L/D. Ngunit sa isang nakapirming bariles, ang diameter na nagtatakda ng iyong shot ay nagtatakda din ng iyong L/D. Pumili ng isang mas maliit na turnilyo para sa isang mas maliit na shot, at makakakuha ka ng isang mas mataas na L/D at mas mataas na presyon ng iniksyon sa parehong oras.
Paano ko makalkula ang oras ng paninirahan sa injection molding?
Hatiin ang na-rate na kapasidad ng shot ng makina sa iyong aktwal na laki ng shot, pagkatapos ay i-multiply sa cycle time. Ang 200 g machine na nagpapatakbo ng 20 g na bahagi sa isang 30-segundong cycle ay nagbibigay ng humigit-kumulang 300 segundo, o limang minuto, ng paninirahan. Iyon ay isang mahabang panahon upang hawakan ang PC, POM, PET, o PVC sa temperatura ng pagkatunaw.
Bakit mas maikli ang injection L/D kaysa extrusion L/D?
Dahil ang isang iniksyon na tornilyo ay gumagana sa mga pagsabog. Pinapaplastikan nito ang isang shot, pagkatapos ay huminto habang ang makina ay nag-iinject at ang amag ay lumalamig, at ang natutunaw sa bariles ay laging mainit. Ang isang extruder ay patuloy na tumatakbo at walang naghihintay. Ang dagdag na haba ng bariles sa isang makina ng pag-iniksyon ay dagdag na kasaysayan ng init, hindi lamang dagdag na kapasidad ng pagkatunaw, kaya ang mga turnilyo ng iniksyon ay mananatiling mas maikli.
Ilang porsyento ng kapasidad ng bariles ang dapat gamitin ng aking shot?
Ang karaniwang binabanggit na patnubay ay humigit-kumulang 20% hanggang 80% ng na-rate na kapasidad ng shot, at ang iyong manual ng makina ay ang awtoridad. Sa ibaba ng banda na iyon, ang oras ng paninirahan ay tumatakbo nang mahaba at bumababa ang materyal na sensitibo sa init. Sa itaas nito, walang puwang para sa isang maayos na unan at mas kaunting oras upang matunaw ang halos buong bariles.
Mas maganda ba ang mas mataas na L/D para sa injection molding?
Hindi awtomatiko. Ang mas mahabang haba ay nagbibigay ng mas kumpletong pagkatunaw at isang mas pare-parehong pagkatunaw, na nagpapaganda ng kalidad. Ito rin ay nagtataglay ng mas maraming materyal na mainit nang mas matagal, na nagpapababa sa mga resin na sensitibo sa init. Ang tamang L/D ay ganap na natutunaw ang iyong materyal nang hindi ito hinahawakan nang mas matagal kaysa sa kailangan nito.
Ang aking mga bahagi ay naninilaw. L/D problem ba yan?
Kadalasan ito ay isang residence-time na problema, na isang shot-size-to-barrel-capacity na problema. Patakbuhin muna ang pagkalkula ng paninirahan. Kung ang isang maliit na bahagi ay niluluto sa isang malaking bariles, walang setting ng temperatura at walang screw geometry ang aayusin ito. Ang isang mas maliit na diameter ng tornilyo, o isang mas maliit na makina, ay gagawin.