Balita

Conical Twin Screw Barrel: Kumpletong Gabay sa Mga Detalye, Aplikasyon at Pagpili


Mabilis na sagot

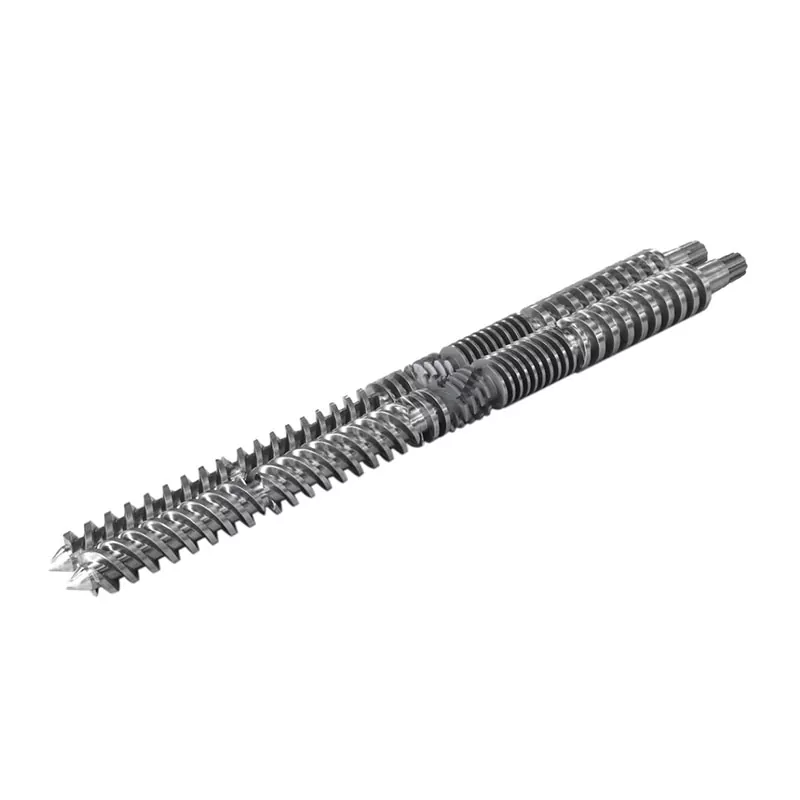
Ang conical twin screw barrel ay isang tapered, twin-bore extrusion component kung saan umiikot ang dalawang conical screws sa loob ng magkatugmang conical barrel. Ang tapered geometry ay naghahatid ng malakas na pagpapakain at mataas na compression sa maikling haba, kaya naman angalimusod na kambal screw at barilesay ang karaniwang pagpipilian para sa PVC pipe, profile, sheet at WPC extrusion.

Kung nagpapatakbo ka ng PVC o wood-plastic na linya, angalimusod na kambal screw barrelay isa sa mga bahagi na pinakadirektang nagpapasya sa iyong output, kalidad ng pagkatunaw at gastos sa pagpapatakbo. Piliin ang maling laki, materyal o clearance at babayaran mo ito sa pagkasuot, scrap at downtime. Sinasaklaw ng gabay na ito kung paano gumagana ang isang conical screw barrel, ang mga detalyeng mahalaga kapag bumili ka, kung paano ito naiiba sa isangparallel na kambal screw barrel, at kung paano pumili, mag-install at magpanatili ng isa — isinulat mula sa pananaw ng isang pabrika na gumagawa ng mga bahaging ito araw-araw.

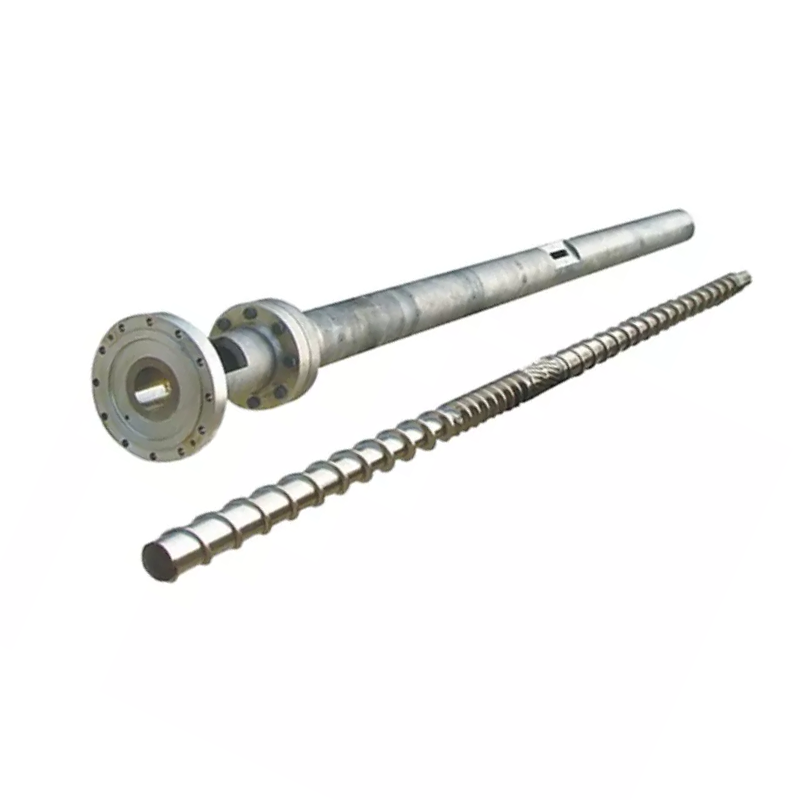
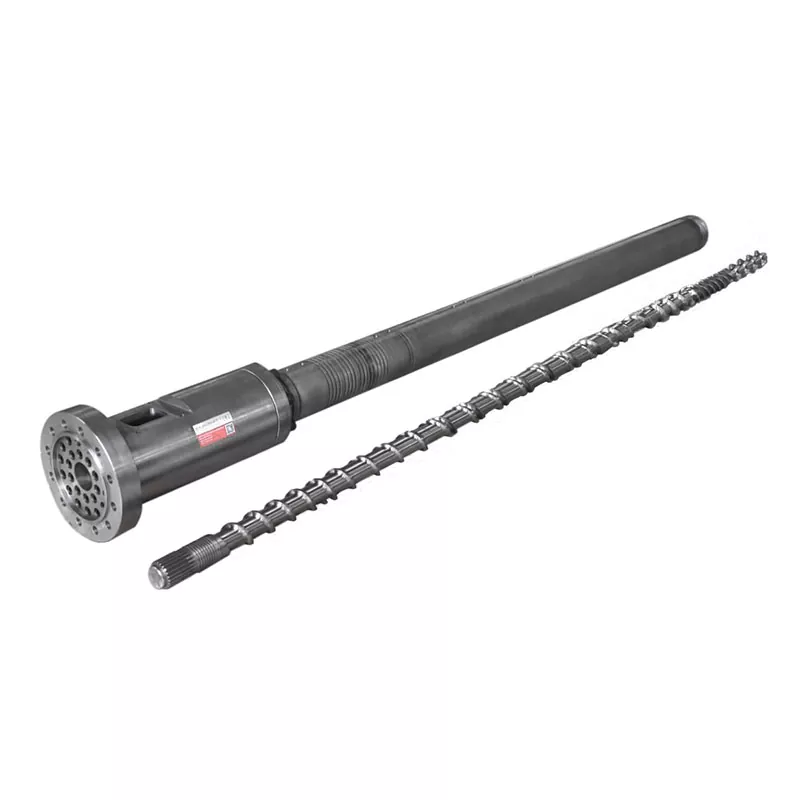
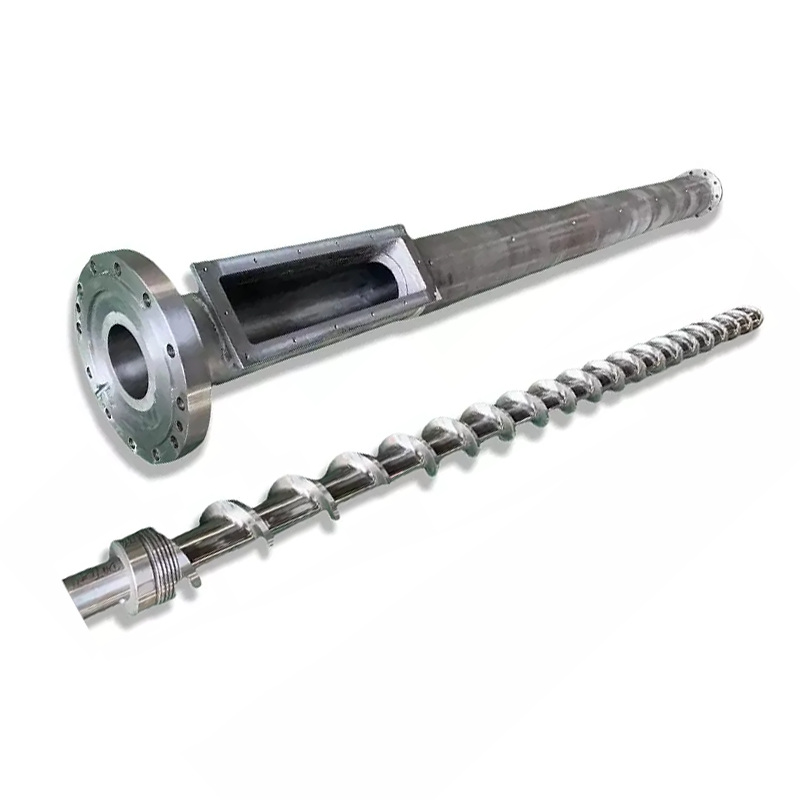
Conical twin screw barrel manufactured by Nanhaiya
Isang conical twin screw at barrel set — ang mga tapered bores ay nagbibigay ng maikling-haba na compression na perpekto para sa heat-sensitive na PVC.

Paano gumagana ang isang conical twin screw barrel

Sa isangalimusod na kambal screw extruder, dalawang turnilyo ang magkatabi sa isang bahagyang anggulo, malawak sa dulo ng feed at makitid sa dulo ng die. Ang bariles ay may taper upang tumugma. Habang gumagalaw ang hilaw na materyal mula sa feed zone na may malaking diameter patungo sa zone ng pagsukat ng maliit na diameter, pinipiga at pinaplastik ito ng lumiliit na volume habang ang mga intermeshing flight ay naghahatid at naghahalo. Dahil ang dalawang turnilyo ay nag-counter-rotate at ganap na nag-intermesh, ang conical twin screw at barrel ay gumaganap na halos parang positive-displacement pump — steady na output sa mababa, banayad na paggugupit, na nagpoprotekta sa heat-sensitive polymers gaya ng PVC.

Ang proseso ay nahahati sa tatlong yugto:

  1. Pagpapakain at paghahatid— ang malaking diameter ng feed-end ay nagbibigay ng malaking dami ng intake, kaya ang mga powder blend at low-bulk-density na materyal (tulad ng PVC dry-blend) ay maasahan na hinihila nang walang bridging.
  2. Compression at plasticizing— binabawasan ng taper ang dami ng channel sa haba, pinapadikit ang materyal, pinapalabas ang hangin at tinutunaw ito sa pamamagitan ng pinagsamang init at mekanikal na trabaho.
  3. Pagsusukat at paglabas— ang makitid na metering zone ay bubuo ng isang matatag na presyon at itinutulak ang isang pare-pareho, homogenous na pagkatunaw sa pamamagitan ng die sa isang kontroladong bilis.

Ang bariles ay higit pa sa paglalagay ng mga turnilyo. Dinadala nito ang mga heater at cooling zone na humahawak sa bawat yugto sa tamang temperatura. Gumagamit ang Nanhaiya barrels ng multi-zone na heating at cooling na disenyo — karaniwang mga feed, compression at homogenization zone — na may opsyonal na vacuum venting upang hilahin ang moisture at volatiles mula sa pagkatunaw, na mahalaga para sa mga filled at hygroscopic compound.

Mga pangunahing detalye upang suriin bago ka bumili

Ang dalawang conical barrel ay maaaring magkamukha at magkaiba ang pagganap. Ito ang mga detalyeng nagpapasya sa akma, output at buhay ng pagsusuot — ang mga numerong dapat mong kumpirmahin sa anumang panipi.

Espesipikong item Ano ang ibig sabihin nito Bakit ito mahalaga
ratio ng diameter Ang diameter ng feed-end / die-end, hal. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Itinatakda ang klase ng makina at output band — dapat na eksaktong tumugma sa iyong extruder na modelo
L/D ratio Epektibong haba ng pagproseso kumpara sa diameter Mas mahabang epektibong haba = mas maraming oras ng paninirahan para sa ganap na pagsasanib at pag-degassing
Materyal na grado 38CrMoAlA nitrided steel, W6Mo5Cr4V2, HIP powder steel, o bimetallic Direktang nagtutulak ng wear life at corrosion resistance laban sa filled/PVC compounds
Paggamot sa ibabaw at katigasan Nitriding, chrome plating, bimetallic alloy o tungsten-carbide spray Nag-spray si Nanhaiya ng tungsten-added alloy layer upang maabot62 HRCsa loob ng barrel kumpara sa karaniwang 58 HRC
Lalim ng layer ng haluang metal Kapal ng wear-resistant na panloob na layer Ang bimetallic layer ng Nanhaiya ay 2.5–3 mm — ang mas malalim na layer ay nangangahulugan ng mas mahabang magagamit na window ng serbisyo
Pag-alis ng tornilyo/barrel Ang agwat sa pagitan ng flight tip at bore wall Masyadong malaki = pagkawala ng presyon at mababang output; ang isang masikip, tumpak na agwat ay nagpapanatili ng mataas na kahusayan
Pagpaparaya / tuwid Katumpakan ng makina ng natapos na bahagi Hawak ng Nanhaiya ang conical twin barrels sa ±0.0005 mm para sa pare-pareho, paulit-ulit na pagkakasya
Kapasidad ng output (kg/h) Na-rate ang throughput para sa laki Ang numero ng mamimili sa ilalim ng linya — itugma ito sa bilis ng iyong linya at produkto
Pangkalahatang tala sa industriya:Ang mga pagtatalaga ng laki ng conical gaya ng 45/90 o 65/132 (diameter ng feed/die sa mm) ay karaniwan sa mga SJZ-type na conical machine, kaya ang isang barrel na tinukoy sa paraang ito ay madalas na maitugma sa isang umiiral nang extruder. Palaging kumpirmahin laban sa isang drawing o sample bago mag-order. Maaari mong makita ang mga karaniwang sukat sa amingalimusod na kambal screw barrelpahina.

Conical vs parallel twin screw barrel

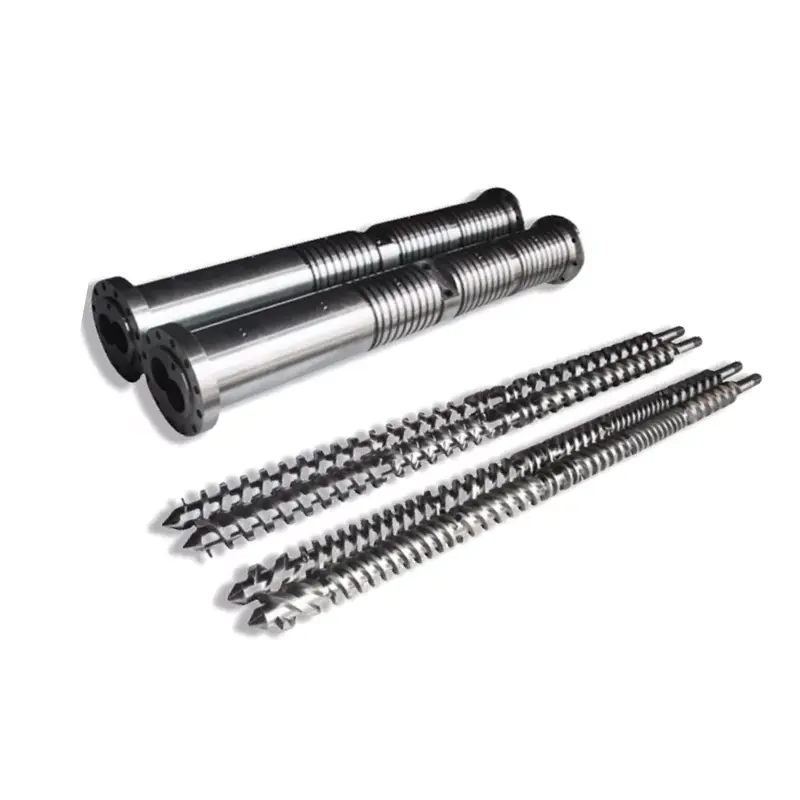
Ang pinakakaraniwang tanong ng mga mamimili ay kung kailangan nila ng conical o aparallel na kambal screw barrel. Parehong twin-screw, parehong intermesh — ngunit ang geometry ay nababagay sa iba't ibang trabaho. Sa madaling salita: conical excels sa direktang PVC/WPC extrusion ng pipe, profile at board; parallel ay mas malakas para sa compounding, masterbatch at napakataas na filler formulations.

Salik Conical twin screw barrel Parallel twin screw barrel
Pag-uugali ng feed Malaking pagbubukas ng feed — mas mahusay na paggamit para sa low-bulk-density powder Higit pang pantay na pagpapakain para sa compounding at pellet feeds
Compression Mataas na compression na binuo sa tapered geometry Higit na pare-pareho ang compression kasama ang isang nakapirming diameter
Init / gupit Mas banayad, kinokontrol na pagproseso — mabuti para sa PVC na sensitibo sa init Mas mataas na paggugupit — mas mabuti para sa masinsinang paghahalo at pagpapakalat
Karaniwang gamit Tubong PVC, profile, sheet, WPC, resin tile Masterbatch, compounding, high-CaCO₃ at gawaing puno ng salamin
Pagpapanatili Ang pagsusuot at clearance ay nangangailangan ng malapit na pagsubaybay sa taper Kadalasan mas madaling standardisasyon ng geometry at pagpapalit ng elemento

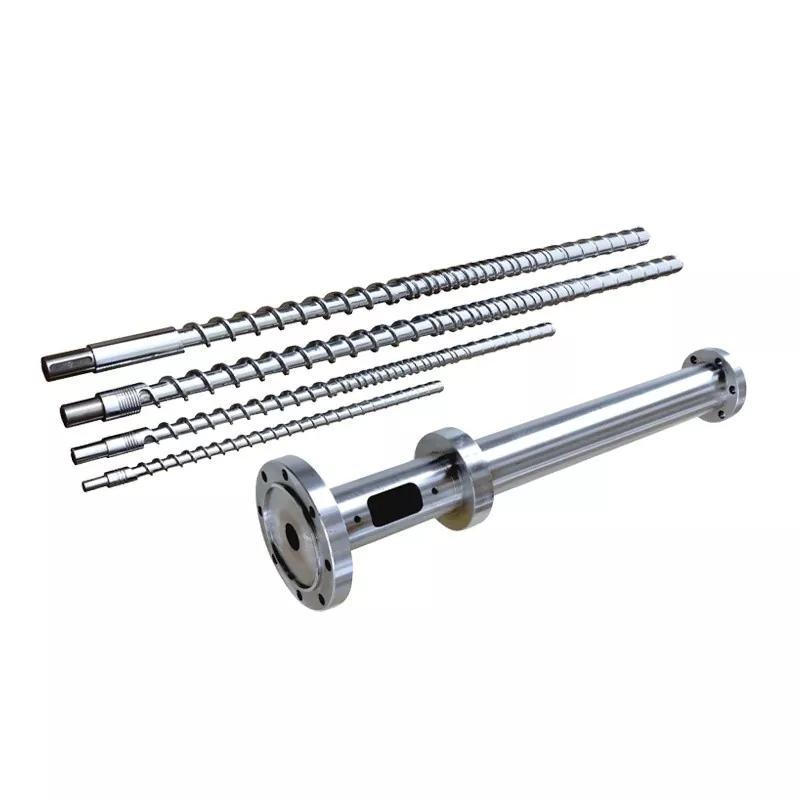
Isang kapaki-pakinabang na panuntunan: kung ang iyong huling produktoayang extrudate (isang pipe o isang board na diretso sa die), isang conical twin screw barrel ay karaniwang ang tamang tool. Kung gumagawa ka ng mga pellets o nagpapakalat ng isang demanding additive package, tumingin sa isang parallel twin screw barrel — lalo na ang counter-rotating na uri para sa napakataas na carbonate loading. Hindi sigurado kung alin ang nababagay sa iyong linya? Ang amingiisang tornilyo, conical at parallel range ay ipinapakita lahat sapahina ng mga produkto.

Mga karaniwang aplikasyon

Dahil pinagsasama nito ang malakas na pagpapakain, mataas na compression at banayad na paggugupit, ang conical twin screw at barrel ay ang workhorse ng rigid-PVC at wood-plastic extrusion. Ito ay pinakamahusay na gumaganap para sa:

  • Tubong PVC— water-supply, drainage at conduit pipe mula sa dry-blend PVC.
  • Profile ng PVC— mga profile ng bintana at pinto, banding at trim sa gilid.
  • PVC board at sheet— foam board, marble-look sheet at free-foam board (tingnan ang amingPVC board conical twin screw barrel).
  • WPC (wood-plastic composite)— decking, mga panel sa dingding at mga profile mula sa mga compound na puno ng hibla ng kahoy.
  • Mga produktong PE-based at resin-tile— kabilang ang corrugated resin roofing tile at mga profile na puno ng PE.
  • PVC pelletizing— ginagawang butil ang PVC dry-blend para gamitin sa ibaba ng agos.
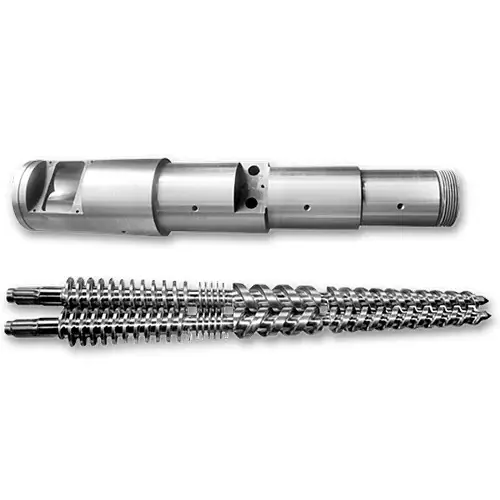
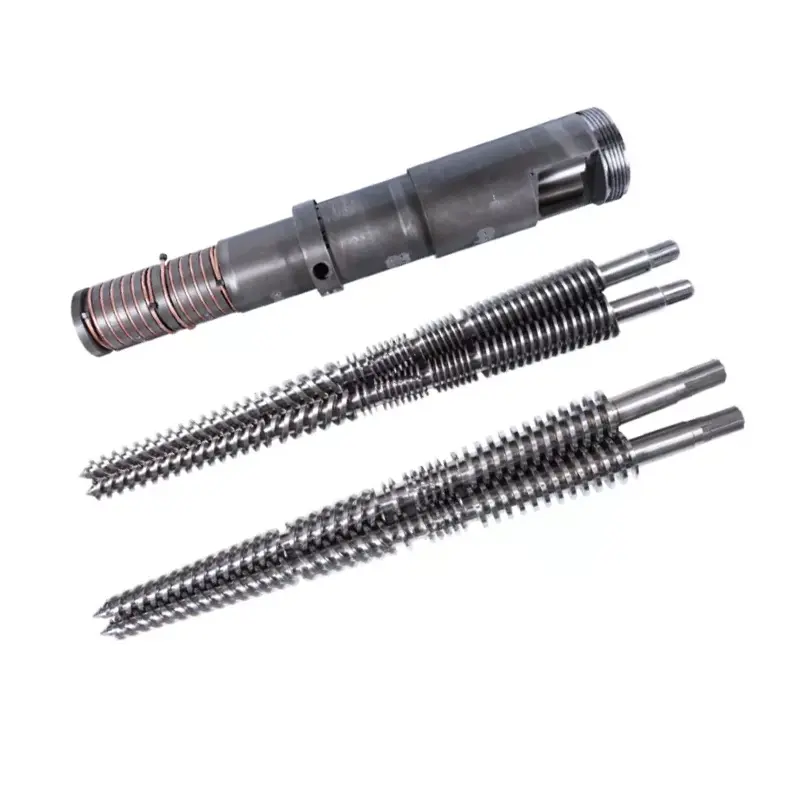
PVC board conical twin screw barrel for foam and marble sheet extrusion
Conical twin screw barrel na na-configure para sa PVC board at foam-sheet extrusion.

Paano pumili ng tamang conical twin screw barrel

Ang pagpili ay bumaba sa tatlong tanong: anong materyal ang iyong pinapatakbo, anong output ang kailangan mo, at gaano kahirap ang iyong pagbabalangkas? Gamitin ang matrix sa ibaba bilang panimulang punto, pagkatapos ay kumpirmahin ang eksaktong sukat laban sa iyong makina.

Ang iyong materyal / pangangailangan Iminungkahing configuration Pagpili ng ibabaw / materyal
Matibay na PVC pipe at profile Karaniwang conical geometry ang laki sa iyong extruder (hal. 55/110, 65/132) Nitrided 38CrMoAlA para sa malinis, low-filler na PVC
PVC + mataas na CaCO₃ na tagapuno Conical na may reinforced wear zone, o hakbang pataas sa parallel counter-rotating Bimetallic / tungsten-carbide layer (62 HRC) para sa abrasion
Mga compound ng WPC / wood-fiber Conical na may malakas na bentilasyon at proteksyon sa pagsusuot Bimetallic — wood fiber + fillers ay lubhang abrasive
PVC foam board / sheet Conical na nakatutok para sa kinokontrol na temperatura ng pagkatunaw at matatag na presyon Nitrided o bimetallic depende sa antas ng tagapuno
Mataas na output sa parehong footprint Mas malaking diameter ratio at/o mas mabisang haba Itugma ang tigas sa mga oras ng pagtakbo at pagkarga ng tagapuno

Anuman ang sagot, ang nag-iisang pinakamahalagang hakbang ay ang pagtutugma ng bariles sa iyong kasalukuyang makina. Ang mga conical na bahagi ay epektibong custom sa extruder na pinapagana nito, kaya ang isang drawing — o isang sample na may mga pangunahing dimensyon (diameter ng feed/die, distansya sa gitna, kabuuang haba at mga detalye ng flange) — ay nagbibigay-daan sa amin na mag-quote ng eksaktong akma na kapalit sa halip na isang "sapat na malapit" na bahagi. Kung kailangan mo ang buong linya sa halip na ang bahagi, bubuo din kamikumpletong extruder machine.

Mga pangunahing kaalaman sa pag-install at mga kable

Ang isang precision barrel ay gumaganap lamang kung ito ay naka-install na parisukat, malinis at wastong pinainit. Ang mga hakbang sa ibaba ay isang pangkalahatang pangkalahatang-ideya — palaging sundin ang manwal ng iyong tagabuo ng makina at mga pamamaraan sa pag-lock-out.

  1. I-power down at i-lock out.Ihiwalay ang drive at lahat ng heater bago tanggalin ang lumang bariles. Kumpirmahin ang zero energy bago ka magsimula.
  2. Linisin ang mga mukha ng isinangkot.Alisin ang lumang sealant, carbon at burr mula sa mga flanges at hanapin ang mga mukha upang ang bagong barrel ay maupo nang walang distortion.
  3. I-mount at ihanay.Pagkasyahin ang conical barrel sa gearbox/feed housing, suriin ang concentricity at ang mga turnilyo ay malayang umiikot sa pamamagitan ng kamay bago ilapat ang kapangyarihan.
  4. I-wire ang mga heater zone.Ikonekta muli ang mga band heater at paglamig sa bawat zone (feed → compression → metering), at ipares ang bawat thermocouple sa tamang controller channel para walang zone na naka-cross wire.
  5. Magtakda ng isang magbabad na profile.Itaas ang bariles sa temperatura nang dahan-dahan at hayaan itong magbabad upang ang bakal at matunaw ay magkapantay bago mo simulan ang mga turnilyo - nagsisimula sa malamig na mga panganib na masira ang torque.
Tip sa heater-zone:panatilihing pinakamalamig ang feed zone at pataasin ang temperatura patungo sa die. Ang mga hindi pantay o maling nakamapang zone ay isa sa mga pinakakaraniwang sanhi ng pag-usad at itim na mga guhitan — nagkakahalaga ng pag-double check pagkatapos ng anumang pagbabago sa bariles.

Pag-troubleshoot at pagsusuot

Karamihan sa mga problema sa conical barrel ay inaanunsyo ang kanilang mga sarili bilang hindi matatag na output, overheating o degraded na produkto. Gamitin ang talahanayang ito upang mabilis na lumipat mula sa sintomas patungo sa malamang na dahilan upang ayusin.

Sintomas Malamang na dahilan Ayusin
Ang output ay nagbabago / sumisikat Hindi pagkakapare-pareho ng feed, mga pagod na flight, o pag-anod ng temperatura Suriin ang feed, i-verify ang mga temp ng zone, sukatin ang clearance ng screw/barrel
Overheating Imbalance ng pampainit, labis na alitan, o naka-block na paglamig Siyasatin ang bawat zone at cooling circuit; muling mapa ang mga thermocouple
Mahina ang pagpapaplastikan Maling setup ng turnilyo o pagod na barrel bore I-verify ang configuration; suriin para sa pinalaki na clearance mula sa pagsusuot
Mga itim na linya / guhit Dead spots na may hawak na degraded na materyal, o scored bore Linisin at linisin nang lubusan; siyasatin ang bore at screw surface
Sobrang / mabilis na pagsusuot Abrasive na tagapuno, mahinang maintenance, o hindi gaanong specc na tigas Mag-upgrade sa isang bimetallic / tungsten-carbide barrel; higpitan ang pangangalaga

Normal ang pagsusuot — ang layunin ay gawin itong mabagal at mahuhulaan. Ang mga abrasive filler (CaCO₃, wood fiber, glass) ay umaatake sa butas at pinakamabilis na lumilipad, na eksakto kung bakit ang isang mas malalim, mas mahirap na panloob na layer ay nagbabayad para sa sarili nito. Ang isang 62 HRC na ibabaw na idinagdag sa tungsten ay mas tumatagal laban sa mga compound na iyon kaysa sa karaniwang 58 HRC finish, na nagpapahaba sa pagitan ng mga muling pagtatayo.

Checklist ng pagpapanatili

Ang maikli, regular na pagsusuri ay pumipigil sa mga mamahaling pagkabigo. Gawin ang mga ito sa iyong routine:

Pagitan Suriin Aksyon
Bawat shift Mga temperatura ng zone at amp Mga pagbabasa ng log; imbestigahan ang anumang pag-anod mula sa baseline
Linggu-linggo Matunaw ang kalidad at surface finish Panoorin ang mga bagong streak, gel o pagbabago sa output
Buwan-buwan Purge at visual bore/screw check Malinis na mga patay na lugar; hanapin ang pagmamarka o pagkawalan ng kulay
quarterly Pag-alis ng tornilyo/barrel Sukatin ang puwang; ihambing sa spec upang subaybayan ang rate ng pagsusuot
Kung kinakailangan Integridad ng pampainit at thermocouple Palitan ang mga nabigong banda/sensor bago sila magdulot ng masamang produkto

Mga madalas itanong

Ano ang isang conical twin screw barrel?

Ito ay isang tapered twin-bore extrusion component kung saan ang dalawang conical screws ay umiikot sa loob ng magkatugmang conical barrel. Ang taper ay nag-compress at nagpapaplastikan ng materyal sa maikling haba, na ginagawang perpekto ang conical screw barrel para sa PVC pipe, profile, sheet at WPC extrusion.

Anong mga materyales ang pinakamahusay na ginagamit para sa?

Rigid PVC (pipe, profile, board at sheet), wood-plastic composite, PE-based na profile at resin tile, kasama ang PVC pelletizing. Pinangangasiwaan nito ang mga low-bulk-density na dry-blend powder lalo na nang mahusay salamat sa malaking feed-end intake nito.

Paano ito naiiba sa isang parallel twin screw barrel?

Ang isang conical barrel ay taper at bumubuo ng mataas na compression na may banayad na paggugupit, na angkop sa direktang PVC/WPC extrusion. Aparallel na kambal screw barrelnagpapanatili ng pare-pareho ang diameter at mas mataas na paggugupit, na nababagay sa compounding, masterbatch at napakataas na filler formulation.

Ano ang karaniwang clearance sa pagitan ng tornilyo at bariles?

Ang clearance ay ang maliit na agwat sa pagitan ng flight tip at ng bore wall. Ito ay nakatakda nang mahigpit at tumpak sa isang bagong bahagi; habang ito ay nagbubukas mula sa pagkasuot, output at pagbaba ng presyon. Ang pagsukat nito sa pana-panahon ay ang pinakamalinaw na paraan upang masubaybayan ang pagkasuot ng bariles.

Paano ako mag-install ng conical twin screw barrel?

I-power down at i-lock out, linisin ang mga mating face, i-mount at ihanay para malayang umikot ang mga turnilyo, i-wire nang tama ang bawat heater zone at thermocouple, pagkatapos ay dalhin ang bariles sa temperatura nang dahan-dahan at ibabad ito bago simulan ang mga turnilyo.

Ano ang sanhi ng pagsusuot sa conical twin screw barrels?

Pangunahin ang mga nakasasakit na tagapuno tulad ng calcium carbonate, hibla ng kahoy at salamin, na pinalala ng kaagnasan mula sa pagpoproseso ng PVC, hindi magandang pagpapanatili at hindi natukoy na katigasan. Ang isang mas malalim na bimetallic o tungsten-carbide layer ay lumalaban sa lahat ng tatlong mas mahusay.

Gaano kadalas dapat suriin o palitan ang bariles?

Gumawa ng mga visual at purge check buwan-buwan at sukatin ang clearance kada quarter. Ang timing ng pagpapalit ay depende sa pag-load ng filler at mga oras ng pagpapatakbo — subaybayan ang trend ng pagsusuot sa halip na maghintay para sa isang pagkabigo, at muling buuin o palitan kapag ang clearance ay lumampas sa spec.

Paano ko pipiliin ang tamang sukat para sa aking extrusion line?

Itugma ang diameter ratio at haba sa iyong extruder na modelo at target na output, pagkatapos ay pumili ng surface treatment batay sa kung gaano abrasive ang iyong formulation. Magpadala ng drawing o sample na may mga pangunahing sukat upang ang bariles ay eksaktong akma, hindi isang pagtatantya.

Kailangan ng conical twin screw barrel na tumugma sa iyong makina?

Ipadala sa amin ang iyong drawing — o isang sample na may mga pangunahing dimensyon — at ang aming mga inhinyero ay tutukuyin ng eksaktong akma na conical twin screw at barrel na may tamang tigas para sa iyong materyal. Gamit ang in-house na nitriding, bimetallic at tungsten-carbide processing, gumagawa kami ng mga bahagi na umaabot sa 62 HRC sa loob ng bore para sa mahabang buhay ng serbisyo.

Kumuha ng quote sa loob ng 12 oras →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ pandaigdigang kliyente ·walang asawa, alimusod na kambal & parallel na kambalmga tornilyo na bariles
Mga Kaugnay na Balita
Mag-iwan ako ng mensahe
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy
TanggihanTanggapin