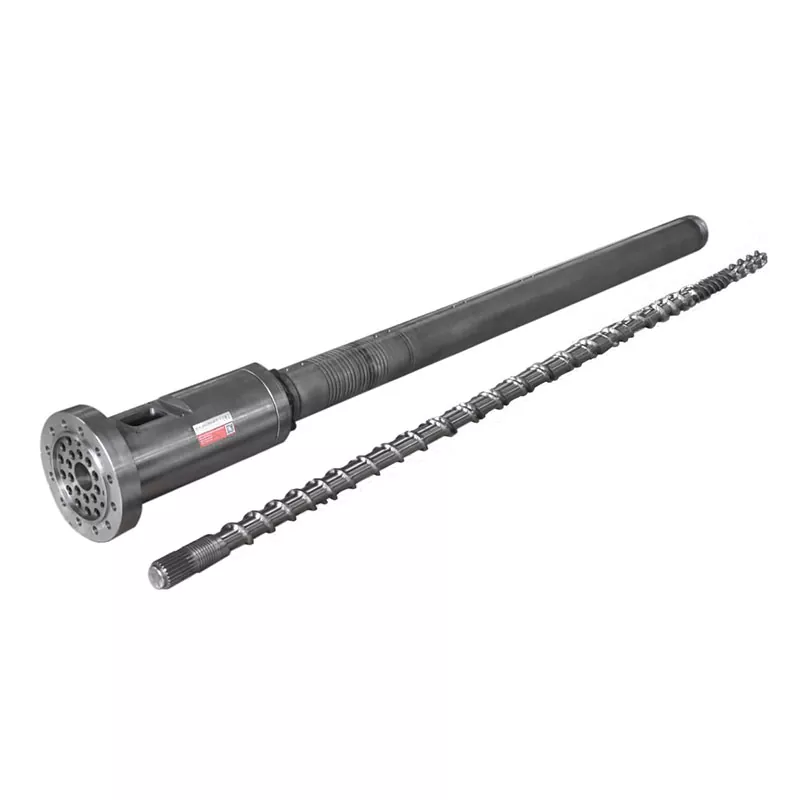
Ang tamang linya ay hindi napagpasyahan sa pamamagitan lamang ng bilang ng turnilyo. Ito ay napagpasyahan ng kung ano ang dapat mangyari sa pagitan ng isang hindi pantay na feedstock at isang katanggap-tanggap na pellet: pakainin ito, tunawin ito, paghaluin ito, alisin ang gas, salain ang kontaminasyon, bumuo ng presyon, gupitin ito at patuyuin ito.


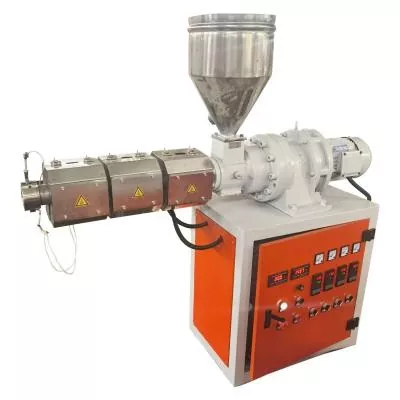
Pumili ng asingle-screw pelletizing linekapag ang feedstock ay malapit na sa panghuling pagbabalangkas at ang mga pangunahing trabaho ay stable conveying, melting, melt filtration, pressure generation at pellet cutting. Isa itong praktikal na panimulang punto para sa pare-parehong PE o PP regrind, simpleng re-pelletizing, laboratory work at maliit hanggang katamtamang produksyon.
Pumili ng aparallel twin-screw pelletizing linekapag ang makina ay dapat mag-compound pati na rin ang pelletize. Ito ay mas angkop sa mga filler, pigment, polymer blend, masterbatch, modified plastics, maramihang feed stream at mas malakas na devolatilization. Huwag bilhin ang twin-screw line lamang dahil mas mataas ang nakalistang output nito. Bilhin ito kapag tumugma ang mga function ng proseso nito sa formulation.
Magsimula sa pagbabago ng materyal, hindi sa pangalan ng makina
Ang isang mamimili ay madalas na humihingi sa amin ng isang twin-screw line pagkatapos makita ang mga salitang "mataas na output" o "mas mahusay na paghahalo." Nilalaktawan nito ang pinakamahalagang tanong: ano ang pumapasok sa hopper, at gaano ito dapat maging iba bago ito makarating sa bag?
Kung ang malinis, pare-parehong mga butil ay kailangan lang tunawin at gupitin muli, ang isang kumplikadong compounding machine ay nagdaragdag ng mga kontrol, paglilinis at pagsusuot ng mga punto nang hindi kinakailangang mapabuti ang mabibiling pellet. Kung ang ilang mga pulbos, mga colorant at polymer ay dapat maging isang pare-parehong tambalan, ang isang simpleng conveying screw ay maaaring iwanang hindi nagalaw ang tunay na problema sa kalidad.
| Tungkulin sa produksyon | Pinakamahusay na panimulang punto | Bakit | Ano ang maaaring magbago ng sagot |
|---|---|---|---|
| Re-pelletizing isang matatag, pinagsunod-sunod na PE o PP stream | Isang tornilyo | Direktang pagtunaw, pagbuo ng presyon at pagsasala na may mas mababang pagiging kumplikado ng linya | Halumigmig, amoy, print, halo-halong natutunaw na daloy, mga additives o mabigat na kontaminasyon |
| Mga recycled film flakes na may mababang bulk density | Isang tornilyo na may engineered feeding | Ang unang bottleneck ay maaaring maging pare-pareho ng feed, hindi paghahalo | Maaaring pabor sa twin screw ang matinding volatiles, mixed polymers o pagwawasto ng recipe |
| Kulay o additive masterbatch | Parallel twin screw | Ang mga modular na elemento ng paghahalo at kinokontrol na pagdaragdag ng sangkap ay sumusuporta sa pagpapakalat | Ang isang napatunayang premixed na recipe na may katamtamang pangangailangan sa pagpapakalat ay maaaring tumakbo sa isang espesyal na solong turnilyo |
| Calcium carbonate o iba pang filled compound | Parallel twin screw | Paghiwalayin ang feeding at configurable distributive at dispersive zone | Filler loading, particle form, abrasiveness at kinakailangang pagkakapareho ng property |
| Polymer alloy o reaktibong pagbabago | Parallel twin screw | Maaaring isaayos ang paninirahan, paghahalo at pag-venting sa pamamagitan ng process zone | Reaction kinetics, heat sensitivity at downstream pressure na kinakailangan |
| Laboratory o pilot re-pelletizing | Isang tornilyo | Compact na layout, mas simpleng operasyon at mas madaling pagpapanatili | Ang mismong eksperimento ay maaaring mangailangan ng flexible modular compounding |
| PVC compound | Tukuyin muna ang recipe | Ang parehong pamilya ng Nanhaiya line ay naglilista ng PVC, ngunit nagsisilbi sila ng iba't ibang mga tungkulin sa proseso | Pagpapakain ng pulbos, thermal sensitivity, filler, plasticizer, paghahalo at paraan ng pagputol ng pellet |
| High-throughput na binagong plastic | Parallel twin screw | Mas mataas na na-publish na kapasidad ng linya kasama ang mga pagpipilian sa paghahalo, side-feeding at devolatilization | Huwag sukat mula sa kg/h lamang; itinakda ng torque, bulk density at detalye ng produkto ang magagamit na rate |
Ang aming factory view:ang pinakamurang makina ay ang linya na kumukumpleto sa kinakailangang pagbabago nang hindi nagdaragdag ng mga hindi kinakailangang yugto. Minsan iyon ang nag-iisang tornilyo. Minsan pinipigilan ng twin screw ang paulit-ulit na paghahalo, double extrusion o off-spec pellets. Mas gugustuhin naming makita ang buong recipe kaysa sa paunang napiling bilang ng turnilyo ng mamimili.
Ang isang pelletizing line ay isang hanay ng mga naka-link na yugto ng proseso
Ang parehong uri ng linya ay nangangailangan ng higit sa isang extruder. kay Nanhaiyahanay ng plastic extruder machinenaglalarawan ng limang pangunahing sistema: pagpapakain; plasticizing na may tornilyo, bariles, pagpainit at paglamig; paghawa; mamatay ulo; at paghubog, paglamig at traksyon. Sa isang pelletizing project, ang pagsasala, pagputol, pagpapatuyo o screening at pagkolekta ay kumpletuhin ang chain.
1. Maghanda at magpakain
Tukuyin kung ang input ay pellet, powder, flake, film, agglomerate o isang timpla. Tinutukoy ng bulk density, bridging at feed-rate stability kung kailangan ng gravity hopper, forced feeder o hiwalay na loss-in-weight feeder.
2. Matunaw at mag-transform
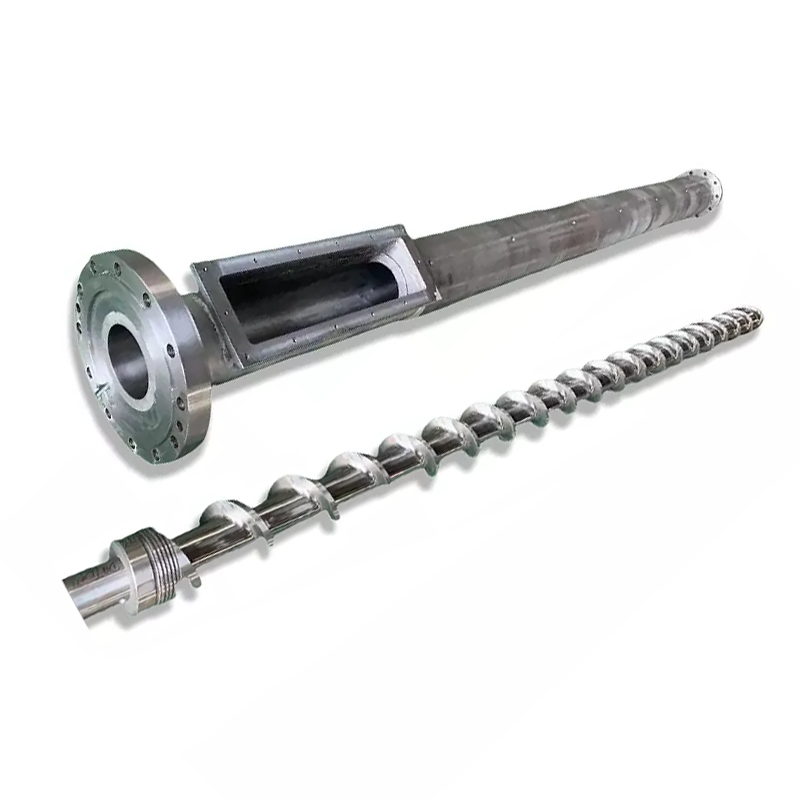
Ang tornilyo at bariles ay dapat matunaw, ihatid at ihalo nang hindi lalampas sa temperatura o limitasyon ng paggugupit ng materyal. Para sa compounding, maaaring kailanganin din ng linya ang side feeding, kneading section at atmospheric o vacuum vents.
3. Salain at bumuo ng presyon
Ang isang screen changer ay nag-aalis ng hindi natutunaw na pisikal na kontaminasyon. Ang isang die ay nangangailangan ng matatag na presyon at daloy, kaya ang paglabas ng turnilyo, opsyon sa pagtunaw ng bomba at lugar ng pagsasala ay dapat na sukat bilang isang seksyon.
4. Gupitin ang matunaw
Ang mga strand, water-ring at underwater system ay gumagawa ng mga pellet sa iba't ibang paraan. Ang lakas ng tunawin, lagkit, sensitivity ng tubig, output at changeover routine ay mas mahalaga kaysa sa ugali.
5. Palamig, tuyo at uriin
Ang temperatura ng tubig, oras ng paninirahan, dewatering at screening ay nakakaimpluwensya sa temperatura ng pellet, moisture, fine at hugis bago iimbak.
6. Kontrolin ang linya
Ang mga zone ng temperatura, bilis, proteksyon ng motor, presyon, rate ng feeder, vacuum at mga alarma ay dapat sabihin sa operator kung ang bawat yugto ay matatag. Ang pagpapakita lamang ay hindi ginagawang kontrolado ang proseso.

Kapag sapat na ang isang single-screw pelletizing line
A single-screw extrudersa panimula ay malakas sa patuloy na paghahatid, pagtunaw at pagbuo ng presyon. Maaari rin itong magbigay ng kapaki-pakinabang na distributive mixing kapag ang screw geometry, mixer at operating point ay tumugma sa materyal. Ginagawa nitong isang makatwirang batayan para sa muling pag-pelletize ng isang feedstock na pinagsunod-sunod na, pinaghalo o na-formulate.
Pinagsasama ng single-screw pelletizing line ng Nanhaiya ang isang single-screw extruder, melt filtration, die head, water cooling, pelletizer at collection unit. Kasama sa mga nakalistang aplikasyon nito ang mga virgin o recycled na plastik, mga laboratoryo, pilot production at mga pellets para sa injection molding, film blowing o extrusion. Ang opsyonal na awtomatikong pagpapalit ng screen, vacuum degassing at auxiliary feeding ay nagbibigay-daan sa pangunahing linya na pangasiwaan ang mas mahirap na mga kondisyon ng feed nang hindi ito ginagawang isang ganap na compounding platform.
Gumamit ng single screw bilang baseline kapag:ang recipe ng feed ay naayos bago ang pagpilit; pare-pareho ang pamilyang polimer at pag-uugali ng matunaw; ang pagpapakalat ay hindi ang pangunahing claim ng produkto; ang kontaminasyon ay maaaring pangasiwaan ng tinukoy na filter; pabagu-bago ng isip pag-alis ay katamtaman; at ang output ay maaaring gaganapin nang hindi pinipilit ang hindi matatag na feed o labis na temperatura ng pagkatunaw.


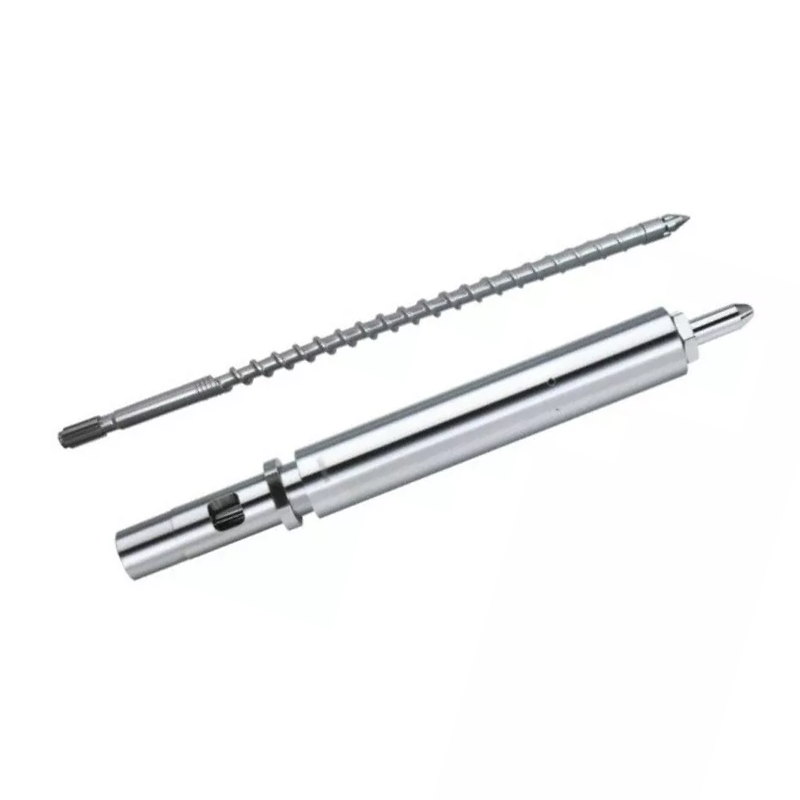
Ang solong tornilyo ay hindi nangangahulugang "walang engineering." Angdisenyo ng tornilyo ng butilnagbabago pa rin sa pagpapakain ng flake, haba ng pagkatunaw, posisyon ng vent, paglaban sa screen at paraan ng pelletizing. Ang isang linya ay maaaring magkaroon ng sapat na naka-install na kapangyarihan at surge pa rin dahil ang hopper ay naghahatid ng materyal nang hindi pantay o ang turnilyo ay nawawala ang natunaw na seal nito malapit sa vent.
Kapag ang isang parallel twin-screw line ay nakakuha ng dagdag na gastos
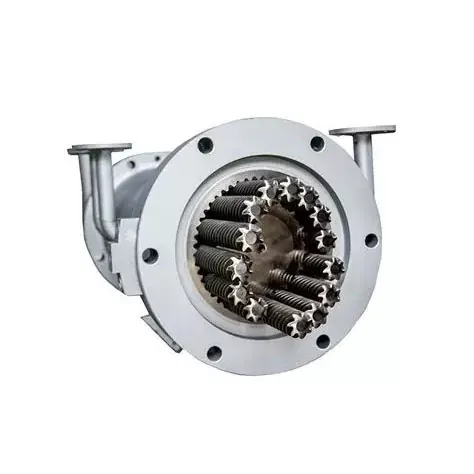
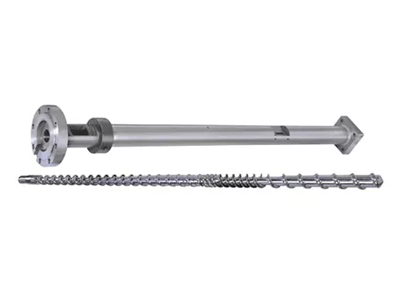
Nagiging mahalaga ang magkatulad na linya ng twin-screw kapag dapat baguhin ng extrusion ang formulation, hindi lamang ito muling ihugis. Gumagamit ang linya ng Nanhaiya ng high-torque parallel twin-screw extruder na may modular screw elements. Kasama sa saklaw ng proseso ang paghahalo at pagpapakalat ng mga additives, filler at colorant, kasama ang opsyonal na twin feeding, vacuum degassing at awtomatikong pagpapalit ng screen.
Hinahayaan ng modular barrel at screw train ang disenyo na magtalaga ng iba't ibang trabaho sa kahabaan ng makina: maghatid ng feed, matunaw ang polymer, magdagdag ng filler sa ibaba ng agos, maglapat ng distributive o dispersive na trabaho, buksan ang natutunaw na ibabaw para sa devolatilization, bumuo ng melt seal at patatagin ang discharge. Ang pananaliksik sa twin-screw extrusion ay nag-uugnay din sa geometry sa mas mabilis na pagtunaw at pinahusay na paghahalo, habang ang mga industrial compounding reference ay nag-aayos ng conveying, plasticizing, mixing, devolatilizing at pressure build-up bilang magkahiwalay na mga zone ng proseso.
Gumamit ng parallel twin screw bilang baseline kapag:ilang mga sangkap ang dapat sukatin nang hiwalay; kinokontrol ng pigment o filler dispersion ang halaga; ang paggamit ng pulbos ay mahirap; ang pagbabalangkas ay nangangailangan ng isa o higit pang mga yugto ng pagbubuhos; ang mga pagbabago sa produkto ay nangangailangan ng isang modular na recipe ng turnilyo; o ang linya ay dapat mag-compound at mag-pelletize sa isang kinokontrol na pass.


Ang aming factory view:ang pagbili ng twin-screw ay nabigo nang maaga kapag ang supplier ay nakatanggap lamang ng pangalan ng resin at target na kg/h. Ang "PP plus filler" ay hindi isang detalye ng proseso. Kailangan namin ang porsyento ng tagapuno, anyo ng butil, bulk density, moisture, abrasiveness, feeder plan, dispersion target at pinapayagang matunaw na temperatura. Ang mga detalyeng iyon ang nagpapasya sa mga elemento at seksyon ng bariles na talagang binabayaran ng mamimili.
Para sa recycled na materyal, paghiwalayin ang apat na problema
Ang mga katanungan sa pag-recycle ay kadalasang pinagsasama ang kawalang-tatag ng feed, kahalumigmigan, kontaminasyon at mahinang paghahalo sa ilalim ng isang label: "recycled na materyal." Ang bawat problema ay nangangailangan ng iba't ibang tampok ng linya. Ang pagtaas ng bilis ng turnilyo ay hindi maaaring ayusin ang lahat.
| Naobserbahang problema | Malamang na prosesong tanong | Line feature para tukuyin | Katibayan ng pagtanggap |
|---|---|---|---|
| Tumataas at bumababa ang output | Ang low-density flake ba ay tumutulay o hindi pantay ang pagpapakain? | Sapilitang pagpapakain, agglomeration o densification, stable hopper geometry at feeder control | Output at motor load trend sa isang tinukoy na tuloy-tuloy na pagtakbo |
| Mga bula, amoy o porous na mga bulitas | Anong moisture at volatile load ang pumapasok sa melt? | Pagpapatuyo kung saan naaangkop, lokasyon ng vent, natutunaw na mga seal, kapasidad ng vacuum at pag-renew ng ibabaw | Halumigmig o pabagu-bago ng isip na resulta kasama ang visual na pellet na limitasyon |
| Ang presyon ay patuloy na tumataas | Gaano karaming hindi natutunaw na kontaminasyon ang umaabot sa filter? | Lugar ng filter, pagkakasunud-sunod ng mesh, uri ng tagapagpalit ng screen, mga sensor ng presyon at agwat ng pagbabago | Pagtaas ng presyon at dalas ng pagbabago ng screen sa target na output |
| Iba-iba ang kulay o katangian | Nagbabago ba ang komposisyon ng feed, o hindi sapat ang paghahalo? | Upstream sorting at blending muna; twin-screw compounding kung kinakailangan ang pagwawasto o pagpapakalat ng recipe | Napagkasunduang pagkakaiba-iba ng kulay, melt-flow o mechanical-property |
Tinutukoy ng Association of Plastic Recyclers ang natutunaw na pagsasala bilang pagpilit sa tinunaw na plastik sa pamamagitan ng isang pinong screen upang alisin ang mga metal, kahoy, papel, thermoset at iba pang hindi natutunaw na pisikal na kontaminasyon. Hindi maalis ng pagsasala ang bawat natunaw na polimer, amoy o pabagu-bago ng isip. Nagdaragdag din ito ng paglaban sa daloy, kaya ang screen pack, lugar ng pagsasala, presyon ng paglabas at paraan ng pagbabago ay dapat na tukuyin nang magkasama.


Piliin ang paraan ng pelletizing bilang bahagi ng linya
Ang pagpili ng tornilyo ay tumatanggap ng karamihan sa atensyon, ngunit ang hindi matatag na pagputol ay maaaring gumawa ng isang mahusay na plasticized na matunaw na hindi mabibili. Kasama sa single-screw line ng Nanhaiya ang water cooling at pelletizer. Ang parallel twin-screw line nito ay maaaring gumamit ng water-ring o strand pelletizer at kasama ang mga nauugnay na seksyon ng paglamig, screening at koleksyon.
| Pamamaraan | Proseso | Magandang panimulang punto | Mga tanong bago mag-order |
|---|---|---|---|
| Water-bath strand | I-extrude ang mga hibla, palamig sa isang labangan, alisin ang tubig sa ibabaw, hilahin at gupitin | Flexible compounding at recycling work kung saan maaaring pamahalaan ng mga operator ang mga start-up strands | May sapat bang lakas ng strand ang natutunaw? Gaano kadalas ang pagbabago ng kulay? Paano haharapin ang mga sirang hibla? |
| Dry-cut o belt-cooled strand | Magdala ng mainit na mga hibla sa isang sinturon na may hangin, tubig o pinagsamang paglamig bago putulin | Water-sensitive, marupok, nababanat o punong puno ng mga formulation | Kinakailangang haba ng sinturon, pag-load ng paglamig, bilis ng strand, brittleness at espasyo sa sahig |
| Water-ring die-face | Gupitin ang mukha at magdala ng mga pellets sa isang circulating water ring | Compact, tuloy-tuloy na pag-pelletize kapag malinis ang pagkatunaw sa die | Pagyeyelo ng die-hole, pagkasira ng talim, temperatura ng tubig, hugis ng pellet at pag-dewatering |
| Sa ilalim ng tubig | Gupitin ang mukha sa die sa loob ng isang silid na puno ng tubig, pagkatapos ay dewater at tuyo | Awtomatikong operasyon at malawak na mga tungkulin sa paggawa ng pellet sa industriya | Minimum na stable rate, start-up waste, die-plate heating, water system, dryer at paglilinis |
Ang mga dry-cut belt system ng MAAG ay idinisenyo para sa water-sensitive, punong-puno o marupok na mga produkto, habang ang mga underwater system nito ay sumasaklaw sa mga compound, masterbatch, recycling at virgin polymers. Hindi nito ginagawang higit na mataas ang isang paraan sa pangkalahatan. Ipinapakita nito kung bakit ang pag-uugali ng materyal pagkatapos ng die ay dapat na bahagi ng desisyon sa pagbili.

Nanhaiya single at parallel twin-screw line data
Ang mga sumusunod na halaga ay nagmula sa kasalukuyang mga pahina ng produkto ng Nanhaiya. Ang mga ito ay kapaki-pakinabang para sa paghahambing ng mga nai-publish na configuration. Dapat ulitin ng isang kontrata sa pagbili ang mga huling halaga para sa naaprubahang materyal, mga auxiliary at mga kondisyon ng pagsubok.
| item | Nanhaiya single-screw pelletizing line | Nanhaiya parallel twin-screw pelletizing line |
|---|---|---|
| Nai-publish na kapasidad | 100 kg/h | 300 hanggang 600 kg/h |
| Pangunahing kapangyarihan | 75 kW pangunahing motor | 160 kW |
| Kapangyarihan ng pag-init | 120 kW | Hindi hiwalay na nakalista |
| Uri ng tornilyo | Isang tornilyo | Parallel twin screw |
| Ang haba at diameter ng tornilyo | Customized | Customized |
| Nai-publish na materyal na tornilyo | 38CrMoAlA | 38CrMoAlA |
| Nai-publish na hanay ng materyal | PVC, CaCO3 masterbatch, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV at PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP at PPR |
| Mga kagamitan sa pangunahing linya | Extruder, melt filtration, die head, water cooling, pelletizer at koleksyon | High-torque extruder, melt filtration, die head, water-ring pelletizer, pagpapalamig at awtomatikong koleksyon |
| Mga detalye ng produkto | Nitrided screw at barrel, pelletizer, tangke ng tubig, vibrating screen, silo at kontrol ng PLC | High-hardness alloy screw at barrel, modular elements, melt pump, die, water-ring o strand pelletizer, labangan, vibrating screen at silo |
| Mga pagpipilian | Awtomatikong screen changer, vacuum degassing at auxiliary feeding | Vacuum degassing, awtomatikong screen changer, twin feeding para sa mga filler at remote monitoring |
| Nai-publish na ratio ng gearbox | Hindi nakalista | 2.5:1 o 3:1 |
| Suporta | Malayuang pag-install, pag-commissioning at gabay sa pagpapatakbo | Gabay sa pag-install, suporta sa pagkomisyon at pagsasanay sa operator |


Ang Nanhaiya ay nakabase sa Zhoushan, Zhejiang, at gumagawa ng mga turnilyo, bariles at kagamitan sa pag-extrusion ng plastik. Maaaring suriin ng mga mamimili ang pabrikakagamitan sa produksyon, mga sertipikoatproseso ng serbisyobago ang teknikal na talakayan.
Gawing isang detalye ng pagbili ang paghahambing
Ang isang kapaki-pakinabang na RFQ ay ginagawang maihahambing ang mga nakikipagkumpitensyang panipi. Pinipigilan din nito ang linya na idisenyo sa paligid ng isang malinis na sample habang ang produksyon sa kalaunan ay tumatanggap ng basa, maalikabok o low-density na feed.
- Bawat grado ng polimer at porsyento ng timbang
- Virgin, post-industrial o post-consumer na pinagmulan
- Pellet, powder, flake, film o agglomerate form
- Minimum at maximum na bulk density
- Halumigmig, pabagu-bago ng isip, amoy at kondisyon ng paghuhugas
- Uri ng kontaminasyon, laki at inaasahang porsyento
- Mga detalye ng filler, pigment, fiber at additive
- Kinakailangang paraan ng pagpapakain para sa bawat sangkap
- Kasalukuyang output at target na netong mabentang output
- Pinapayagan ang natutunaw na temperatura na window
- Filtration fineness at screen-change plan
- Strand, water-ring o underwater pelletizing preference
- Mga limitasyon sa laki, hugis, kahalumigmigan at multa ng pellet
- Mga kinakailangang pagsusuri sa kulay, melt-flow o mekanikal
- Magagamit na boltahe, dalas, tubig at naka-compress na hangin
- Layout ng halaman, headroom at direksyon ng daloy ng materyal
- Kontrolin ang wika, pag-log ng data at pamantayan sa kaligtasan
- Mga ekstrang bahagi, pagkomisyon at saklaw ng pagsasanay
Huwag isulat ang "output: 500 kg/h" nang mag-isa.Sabihin ang eksaktong formulation, kondisyon ng feed, pinapayagang reject rate at tagal ng pagsubok. Ang gross extruder discharge ay hindi katulad ng mga tuyo, na-screen, at mabibiling pellets na inihatid sa sistema ng koleksyon.
Ang proteksyon sa pagsusuot ay kabilang din sa yugtong ito. Maaaring baguhin ng mga abrasive filler, glass fiber at kontaminadong recyclate ang diskarte sa materyal na turnilyo at bariles. Suriin ang Nanhaiya'sparallel twin-screw na mga bahagi, solong turnilyoatekstrang bahagigamit ang inaasahang feed, sa halip na magdagdag ng generic na hard-surface na opsyon sa dulo.
Tanggapin ang linya na may materyal at masusukat na resulta
Sinusuri ng walang-load na rotation test ang pagpupulong, ngunit hindi nito pinatutunayan ang pagganap ng pelletizing. Ang pagsubok sa pagtanggap sa pabrika ay dapat gumamit ng isang napagkasunduang materyal o isang malinaw na dokumentadong katumbas at dapat na tumakbo nang sapat na mahaba upang ilantad ang feeding, pressure, venting at cutting instability.
- Kumpirmahin ang materyal sa pagsubok.Itala ang lot, formula, feed form, bulk density, moisture at paghahanda. Panatilihin ang isang nananatiling sample.
- I-verify ang saklaw ng linya at kaligtasan.Suriin ang mga motor, heater, guard, interlock, emergency stop, utility, instrument at rotation bago magpakain ng polymer.
- Abutin ang tuluy-tuloy na operasyon.Itala ang rate ng feeder, bilis ng turnilyo, mga setting ng zone, sinusukat na temperatura ng pagkatunaw, presyon, torque o load ng motor, vacuum at mga kondisyon ng cooling-water.
- Sukatin ang mabibiling output.Timbangin ang mga tuyong pellet pagkatapos ng screening para sa isang tinukoy na oras. Mag-record ng start-up na basura, mga strand break, agglomerates at mga pagbabago sa screen nang hiwalay.
- Subukan ang kalidad ng pellet.Gamitin ang napagkasunduang laki ng pellet, fine, moisture, bulk density, kulay, melt flow, dispersion o downstream molding tests.
- Hamunin ang isang nakagawiang kaganapan.Magpakita ng pagpapalit ng screen, normal na pag-restart, pagbawi ng feeder o pagbabago ng kulay kung mahalaga ito sa pang-araw-araw na produksyon.
- Suriin ang makina.Suriin ang vent carryover, die deposits, kondisyon ng cutter, abnormal na ingay, pagtagas at naa-access na mga cleaning point pagkatapos ng run.
Ang aming factory view:huwag tumanggap ng isang linya dahil sa madaling sabi ay naabot nito ang output ng headline. Naghahanap kami ng isang matatag na bintana: ang feeder ay nananatiling puno, ang presyon ay hindi naaanod, ang vent ay nananatiling malinaw, ang pamutol ay hindi gumagawa ng labis na multa at ang mga pellet ay nakakatugon sa pagsubok sa ibaba ng agos ng mamimili. Ang matatag na mabentang output ay ang bilang na mahalaga.
Mga madalas itanong
Ang isang twin-screw pelletizing line ba ay palaging mas mahusay kaysa sa isang single-screw line?
Hindi. Ang parallel twin-screw line ay mas malakas kapag ang proseso ay dapat maghalo ng mga polymer, maghiwa-hiwalay ng mga filler o pigment, magdagdag ng mga sangkap sa pamamagitan ng mga side feeder, o mag-alis ng malalaking volatiles. Ang single-screw line ay kadalasang mas direktang pagpipilian kapag ang isang matatag, inihandang feedstock ay pangunahing nangangailangan ng pagtunaw, pagsasala, pagbuo ng presyon at pagputol ng pellet.
Aling linya ng pelletizing ang mas mahusay para sa recycled PE o PP?
Depende ito sa kondisyon ng regrind. Ang isang pinagsunod-sunod, nahugasan at makatwirang pare-parehong PE o PP stream ay maaaring magkasya sa isang single-screw line na may tamang feeding, degassing at melt filtration. Ang mga pinaghalong formulation, pagdaragdag ng tagapuno, amoy o pabagu-bago ng isip na pag-alis, at hinihingi ang homogenization ay maaaring bigyang-katwiran ang isang parallel na twin-screw line.
Aling linya ang dapat kong piliin para sa masterbatch o mga compound na punong puno?
Simulan ang pagsusuri gamit ang parallel twin-screw line dahil ang modular screw elements at hiwalay na feeding zone ay nagbibigay ng higit na kontrol sa distributive at dispersive mixing. Tinutukoy pa rin ng uri ng tagapuno, pag-load, bulk density, abrasiveness at kinakailangang dispersion ang feeder, configuration ng screw at wear package.
Maaari bang gumamit ng vacuum degassing ang isang single-screw pelletizing line?
Oo. Nag-aalok ang Nanhaiya ng vacuum degassing bilang opsyon sa single-screw pelletizing line nito. Ang vent position, screw fill level, feed moisture, melt seal at vacuum capacity ay dapat magtulungan upang hindi bahain ng materyal ang vent.
Ano ang pagkakaiba sa pagitan ng strand at water-ring pelletizing?
Ang isang strand system ay naglalabas ng tuluy-tuloy na mga hibla, pinapalamig ang mga ito at pagkatapos ay pinuputol ang mga ito sa mga cylindrical na pellet. Pinutol ng water-ring system ang pagkatunaw sa mukha ng die at dinadala ang mga pellets sa tubig. Ang materyal na pag-uugali, throughput, mga pangangailangan sa pagbabago, hugis ng pellet at paglahok ng operator ay dapat magpasya sa pamamaraan.
Gaano karaming output ang maaaring gawin ng Nanhaiya pelletizing lines?
Inililista ng Nanhaiya ang 100 kg/h para sa single-screw pelletizing line nito at 300 hanggang 600 kg/h para sa parallel na twin-screw pelletizing line nito. Ang mga ito ay na-publish na mga configuration ng produkto, kaya ang panghuling quotation ay dapat magsaad ng eksaktong formulation, feed condition at acceptance basis para sa napiling machine.
Anong impormasyon ang dapat kong ipadala gamit ang isang pelletizing line RFQ?
Ipadala ang mga polymer grade at percentage, feed form, bulk density, moisture, contamination at volatile levels, additives at fillers, present at target na output, pellet size, filtration requirement, utility conditions, plant layout, control standard at isang masusukat na pagsubok sa pagtanggap.
Komersyal na pagsisiwalat: Ang Nanhaiya ay gumagawa ng mga pelletizing lines, screws, barrels at extrusion component na naka-link sa gabay na ito. Ang huling pagpili ay nakasalalay sa materyal ng mamimili, naaprubahang saklaw ng linya, teknikal na kasunduan at pagsubok sa pagtanggap.