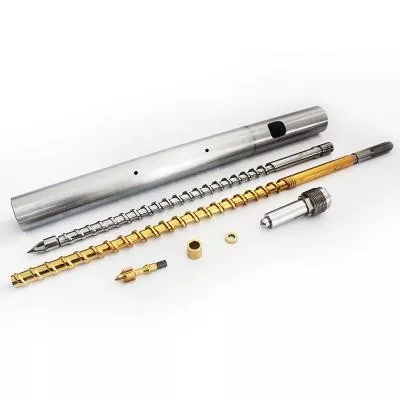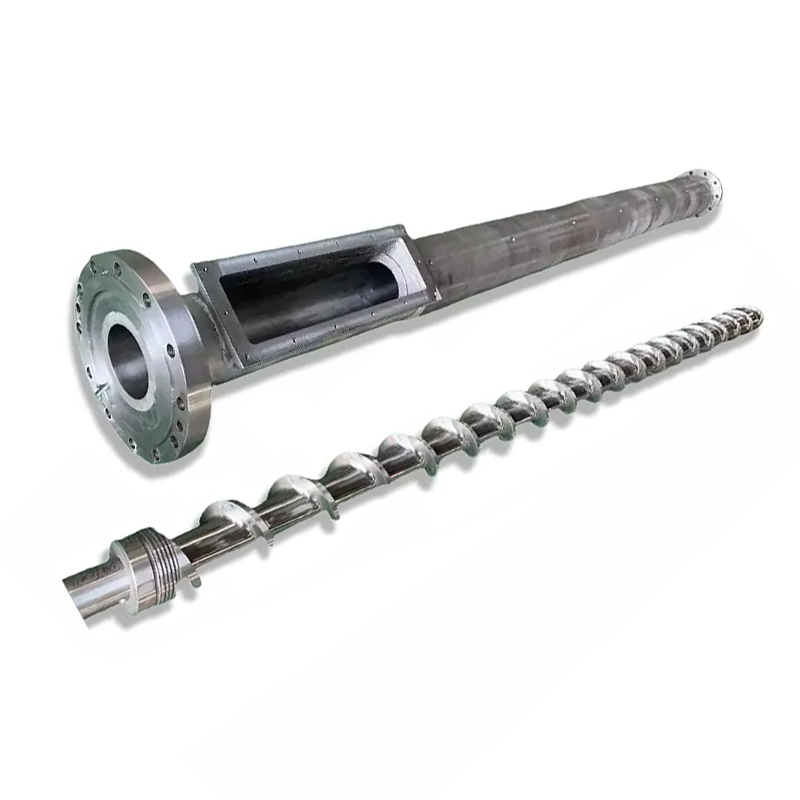
Ang isang mabagal na timer sa pagbawi ay maaaring tumuro sa isang problema sa pagpapakain, isang binagong proseso o pagod na hardware. Ang kapaki-pakinabang na diagnosis ay nagsasabi sa iyo kung alin, at kung ito ay talagang nagkakahalaga ng iyong cycle ng oras.
Kung masyadong matagal ang pagbawi ng turnilyo ng injection molding, kumpirmahin muna na naaantala nito ang cycle. Pagkatapos ay suriin ang pagpapatuloy ng feed, aktwal na bilis ng turnilyo, presyon sa likod at temperatura laban sa isang matatag na reference run. Siyasatin ang geometry at pagsusuot kapag hindi ipinaliwanag ng mga pagsusuring iyon ang pagkawala. Palitan ang mga bahagi lamang pagkatapos matukoy ang paglilimita ng function.

Una, tukuyin kung ang pagbawi ay nasa kritikal na landas ng cycle
Ang pagbawi ng tornilyo ay ang yugto ng plasticizing at pagsukat: ang turnilyo ay umiikot, inihahanda ang susunod na shot at binawi habang natutunaw ang naipon sa harap nito. Ito ay iba sa iniksyon, kapag ang tornilyo ay umuusad upang ihatid ang shot na iyon. Suriin ang kahulugan ng timer ng iyong controller, lalo na kung may kasamang pagkaantala o decompression.
Ang pagbawi ay madalas na nagsasapawan sa bahagi ng pagkakasunud-sunod ng paglamig. Ang epekto nito sa kabuuang oras ng pag-ikot samakatuwid ay depende sa kung kailan magsisimula ang pagbawi at kung aling pagkilos ng makina ang dapat maghintay para matapos ito. Basahin ang sequence trace sa halip na ipagpalagay na ang bawat segundo na inalis mula sa pagbawi ay nag-aalis ng isang segundo mula sa cycle.
| Tagal ng pagbawi | Maghintay sa labas ng bintana | Ano ang ibig sabihin ng pagbabago |
|---|---|---|
| 12 segundo | 2 segundo | Ang pagbawi ay inaantala ang susunod na pagkilos. |
| 9 segundo | 0 segundo | Ang 3-segundong pagpapabuti sa pagbawi ay nag-aalis ng 2 segundong paghihintay. |
| 7 segundo | 0 segundo | Ang isa pang 2 segundo sa pagbawi ay hindi nagdudulot ng karagdagang pagbabawas ng ikot sa halimbawang ito. |
Ang aming unang tanong ay kung ang makina ay naghihintay na matunaw o simpleng pag-uulat ng isang numero na gusto mong bawasan. Kung kumportable na ang pag-recover sa loob ng available na window, tututukan namin ang consistency at kalidad ng pagkatunaw bago magrekomenda ng mas mataas na output na turnilyo.
Para sa mas malawak na paliwanag ng kapulungan, tingnan ang aminggabay ng tornilyo sa paghubog ng iniksyon. Dito, mas makitid ang layunin: itatag kung bakit nagbago ang pagbawi at kung anong aksyon ang sinusuportahan ng ebidensya.
Ang isang biglaang pagbabago at isang unti-unting pagbaba ay nangangailangan ng iba't ibang mga panimulang punto
Mag-save ng reference bago ayusin ang makina. Ihambing ang parehong grado ng resin, ratio ng regrind, setting ng shot, amag at kondisyon ng temperatura. Itala ang mga indibidwal na cycle pati na rin ang average; ang paminsan-minsang napakabagal na pagbawi ay maaaring makagambala sa produksyon kahit na ang average ay mukhang katanggap-tanggap.
| Naobserbahang pattern | Suriin muna | Katibayan na nagkakahalaga ng pagtatala |
|---|---|---|
| Biglang pagtaas pagkatapos ng pagbabago ng materyal o recipe | Feed form, regrind, drying condition at mga inilipat na setting | Lot ng materyal, ratio ng timpla, kundisyon ng butil at mga talaan bago/pagkatapos ng proseso |
| Mga paulit-ulit na mabagal na cycle na may mga normal na cycle sa pagitan nila | Pagkagambala ng feed, pag-bridging at pagkakaiba-iba ng aktwal na bilis | Bakas sa pagbawi, aktibidad ng loader at aktwal na RPM para sa parehong mga cycle |
| Ang pagbawi ay lumalala nang paunti-unti sa ilalim ng isang matatag na tungkulin | I-verify ang mga kondisyon ng pagpapatakbo, pagkatapos ay suriin ang suot | Makasaysayang data sa pagbawi at nasusukat na mga dimensyon ng screw/barrel |
| Mataas na load at aktwal na RPM sa ibaba ng command | Pagmamaneho ng makina, limitasyon ng metalikang kuwintas at kondisyon ng thermal | Aktwal laban sa iniutos na RPM, trend ng pag-load at mga alarma ng makina |
| Magsisimula kaagad ang problema pagkatapos ng pagpapalit ng bahagi | Naka-install na pagkakakilanlan ng bahagi, mga sukat, geometry at pagpupulong | Inaprubahang rebisyon sa pagguhit, mga nilagyan ng mga bahagi at mga setting ng pagkomisyon |
Ang mga pattern na ito ay nagpapasya sa pagkakasunud-sunod ng pagsisiyasat; wala sa sarili nitong patunay. Ang isang biglaang pagkakamali na may ingay, pagmamarka o abnormal na pagkarga ay nangangailangan ng agarang pansin sa serbisyo ng makina, kahit na ang timing sa simula ay kahawig ng isang problema sa proseso.
Kumpirmahin na ang mga pellet ay patuloy na umaabot sa turnilyo
Ang isang buong hopper ay hindi nagtatatag na ang tornilyo ay pinapakain. Suriin ang loader, shutoff slide, material path at feed-throat cooling. Maghanap ng pagkaantala na kasabay ng mabagal na pag-ikot bago baguhin ang seksyon ng compression o mag-order ng bagong turnilyo.
kay Asahi KaseiAsaclean na gabay sa feed-throat bridgingay nagpapaliwanag kung paano maaaring mapahina ng init na malapit sa rear barrel zone ang mga pellets nang maaga. Ang mga pellet ay maaaring magkumpol at humadlang sa daanan, na nag-iiwan sa turnilyo ng materyal kahit na ang resin ay nananatili sa itaas nito.
Suriin kung ano ang nagbago sa feed mismo. Ang ibang regrind ratio, mas maraming multa o irregular na particle ay nararapat pansinin. Partikular na iniuugnay ng Celanese ang kalidad ng regrind na butil sa mga isyu sa pagpapakain at pagbawi nitoGabay sa pagproseso ng Vectra® LCP. Ang mga rekomendasyon nito ay partikular sa materyal, ngunit nagbibigay sila ng isang kongkretong dahilan upang itala ang kundisyon ng butil sa halip na ang pangalan lamang ng resin.
Kung lumala ang pagbawi pagkatapos ng pagbabago ng pag-regrind, ihahambing namin ito sa isang aprubadong reference na feed bago palitan ang hardware. Kung babalik ang dating gawi sa pagbawi, ang pagsisiyasat ng feed ay nakakuha ng priyoridad. Ang resultang iyon ay nagbibigay sa pabrika ng mas mahusay na direksyon kaysa sa isang kahilingan para sa isang "mas mabilis na turnilyo."
Ang pagpapatuyo ay kailangan pa ring matugunan ang mga kinakailangan ng supplier ng resin. Huwag ipagpalagay na ang kahalumigmigan ay ang paliwanag para sa bawat problema sa timing, o ang katanggap-tanggap na pagbawi ay nagpapatunay na ang dagta ay sapat na tuyo. Ang kakayahang maproseso at kalidad ng huling bahagi ay nangangailangan ng magkakahiwalay na pagsusuri.
Suriin ang aktwal na bilis, presyon ng likod at temperatura ng pagkatunaw nang magkasama
Basahin ang aktwal na RPM, hindi lamang ang setpoint
Kung hindi nagbabago ang command ngunit mas mabagal ang pag-ikot ng turnilyo, siyasatin ang mga limitasyon sa pagpapatakbo ng makina at gawi sa pagmamaneho. Ang isang rekomendasyon sa geometry ay hindi maaaring malutas ang isang hindi maipaliwanag na agwat sa pagitan ng hiniling at naihatid na bilis. Itala ang aktwal na bilis sa pamamagitan ng recovery stroke, lalo na kung saan nagsisimula ang pagbagal.
Kailangan din ng RPM ang diameter ng tornilyo upang magkaroon ng kahulugan. Ang amingsaklaw ng turnilyo sa paghubog ng iniksyonmay kasamang diameters mula 30 hanggang 170 mm. Ang paglilipat ng setting ng rotational-speed sa pagitan ng iba't ibang diameter ay nagbabago sa peripheral speed sa ibabaw ng screw.
Peripheral na bilis, m/s = π × diameter, mm × RPM ÷ 60,000
Sa 100 RPM, ang isang 40 mm na tornilyo ay may peripheral na bilis na humigit-kumulang 0.209 m/s; ang isang 60 mm na tornilyo ay umabot sa halos 0.314 m/s. Ito ay mga kinakalkula na halimbawa, hindi inirerekomendang mga setting o direktang kalkulasyon ng melt shear rate.
Gamitin ang patnubay sa pagproseso ng aktwal na grado ng resin at ang mga limitasyon ng makina upang hatulan ang bilis. Ang pagtaas ng RPM ay kapaki-pakinabang lamang kung maihahatid ito ng makina at ang resultang pagkatunaw ay mananatiling katanggap-tanggap.
Alamin kung bakit nakatakda ang back pressure kung nasaan ito
Ang presyon sa likod ay lumalaban sa pag-urong ng tornilyo sa panahon ng pagbawi at nakakaapekto sa kung paano naplastikan ang materyal. Kung ito ay nadagdagan upang itama ang isang pag-aalala sa paghahalo o pagsukat, ang pagbabawas nito para lamang sa pagpapabuti ng timer ay maaaring ibalik ang problema sa kalidad na iyon. Kumpirmahin kung ang ipinapakitang presyon ay haydroliko o tiyak na plastik na presyon bago ihambing ang mga makina.
Ang isang pangkalahatang rekomendasyon sa back-pressure ay partikular na hindi nakakatulong. Para sa Vectra LCP,Tinutukoy ng Celanese ang kaunting presyon sa likod, partikular na 5-15 bar, at nagbabala tungkol sa sobrang pag-init at pagkasira ng hibla na may labis na presyon. Gabay iyon para sa Vectra, hindi isang setting para kopyahin sa isang proseso ng PP, ABS o PC.
Suriin ang pagkatunaw bago tanggapin ang mas mabilis na setting
Ang mga barrel setpoint ay hindi ganap na naglalarawan sa thermal condition ng natunaw. Sundin ang isang aprubadong pamamaraan sa pagsukat ng temperatura ng pagkatunaw, i-verify ang sistema ng pampainit at sensor, at ihambing ang kalidad ng bahagi pagkatapos ng kontroladong pagbabago. Ang isang mas maikling oras ng pagbawi na may pagkawalan ng kulay, hindi natunaw na materyal o hindi magandang pagkakapare-pareho ay hindi isang matagumpay na pagsasaayos.
Baguhin ang isang nauugnay na variable sa isang pagkakataon at payagan ang proseso na maging matatag. AngPatnubay sa pag-troubleshoot ng Vectragumagamit ng parehong yugtong diskarte. Panatilihin ang pagsubok sa loob ng aprubadong operating window para sa materyal na aktwal mong pinapatakbo.
Paghiwalayin ang isang pagod na seksyon ng conveying mula sa isang tumutulo na check ring
Kapag ang mga kondisyon ng pagpapakain at pagpapatakbo ay maihahambing ngunit ang pagbawi ay patuloy na lumalala, ang kondisyon ng tornilyo at bariles ay nararapat na inspeksyon. Sukatin ang paglipad sa labas ng diameter at barrel bore sa tinukoy na mga posisyon laban sa pagguhit o itinatag na mga limitasyon sa inspeksyon. Suriin ang pinsala sa ibabaw pati na rin ang mga sukat.
Ang pagpupulong sa harap ng tornilyo ay nangangailangan ng ibang pagsubok. Sa panahon ng pagbawi, ang non-return valve ay nagpapahintulot sa matunaw na sumulong; sa panahon ng pag-iniksyon, dapat itong i-seal laban sa paatras na daloy. Ang isang tumutulo na balbula ay maaaring makaapekto sa pagkakapare-pareho ng pagbaril, ngunit hindi iyon nagpapatunay na ang seksyon ng plasticizing ng tornilyo ay pagod na.


Kung iba-iba rin ang bigat ng cushion o shot, isama ang non-return-valve test ng tagagawa ng makina sa pagsisiyasat. Ang aminggabay sa pagpili ng dulo ng tornilyosumasaklaw sa mga sukat ng singsing, upuan at pagsasama nang mas detalyado.
Hindi namin pinahihintulutan ang kumpletong pagpapalit ng screw-and-barrel sa isang mabagal na timer lamang. Sa kabaligtaran, ang isang bagong tornilyo ay hindi dapat pumunta sa isang pagod na bariles nang hindi sinusuri ang resultang akma. Humingi ng isang dimensional na ulat na tumutukoy sa mga posisyon ng pagsukat at mga limitasyon sa pagsusuot na ginamit upang maabot ang rekomendasyon.
Kailan magkakaroon ng kahulugan ang ibang disenyo ng tornilyo?
Nagiging kapaki-pakinabang ang pagsusuri sa disenyo kapag hindi matugunan ng kasalukuyang geometry ang nilalayon na tungkulin sa loob ng mga katanggap-tanggap na kondisyon sa pagpapatakbo. Ito ay maaaring kasunod ng pagbabago ng resin, mas malaking kinakailangan ng shot o mas maikling available na recovery window. Panatilihin itong hiwalay sa pagpapanumbalik ng isang dating matagumpay na proseso na basta na lang lumala.
Ang aming dalawang pamilya ng produkto ng injection screw ay naglalarawan ng isang nauugnay na pagpipiliang disenyo:
| Disenyo ng Nanhaiya | Seksyon ng compression | Paano namin ito gagamitin sa pagsusuri |
|---|---|---|
| Unti-unting paghuhulma ng iniksyon na tornilyo | Karaniwang 40%-60% ng kabuuang haba ng turnilyo, humigit-kumulang 50% sa paglalarawan ng produkto | Isang mas mahaba, unti-unting pagbawas sa lalim ng channel para sa mga tungkulin na nangangailangan ng kontroladong plasticization. Suriin ang eksaktong resin, shot at thermal behavior. |
| Mutant injection molding screw(biglang-compression na disenyo) | Humigit-kumulang 5%-15% ng kabuuang haba ng turnilyo | Isang mas maikling transition na may mas matalas na pagbawas sa lalim ng channel. Suriin ang melting duty at thermal uniformity bago ito piliin para tugunan ang limitasyon sa kapasidad. |
Ang aming unti-unting disenyo ay sumasaklaw sa mga aplikasyon kabilang ang PS, PC at ABS; ang pamilya ng abrupt-compression ay kinabibilangan ng mga application tulad ng PE at PP. Nakakatulong ang mga ruta ng produkto na ito na simulan ang talakayan. Hindi nila pinapalitan ang resin-grade at machine review, lalo na sa mga filler, regrind o isang demanding na detalye ng kalidad.

Nasusuot ang mga address ng pang-ibabaw na paggamot, hindi isang naka-block na feed throat
Ang parehong mga pamilya ng produkto ay gumagamit ng 38CrMoAlA na bakal. Kasama sa kanilang mga detalye ng produkto ang mga sumusunod na opsyon sa paggamot, na kabilang sa kapalit na talakayan kapag natukoy ng inspeksyon ang pagsusuot:
| Ari-arian | Halaga ng detalye ng produkto | Ano ang ibig sabihin nito para sa pagtatanong |
|---|---|---|
| Nitriding tigas | HV900-1100 | Tukuyin ang mga ginagamot na ibabaw at kinakailangan sa inspeksyon. |
| Nitriding depth | 0.5-0.8 mm | Kilalanin ang napiling paggamot; huwag maghinuha ng buhay ng serbisyo mula sa lalim lamang. |
| Nikel-tungsten haluang metal tigas | HRC55-62 | Suriin ang haluang metal na may aktwal na pattern ng resin, filler at wear. |
| Lalim ng layer ng haluang metal | 0.8-2.0 mm | Tukuyin ang mga reinforced na lugar sa napagkasunduang detalye ng bahagi. |
Ang amingunti-unting turnilyo ng mga detalye ng produktoilarawan ang reinforcement ng mga vulnerable na lugar na may nickel-tungsten alloy. Mula sa pananaw ng pabrika, gusto naming tumugma ang iminungkahing proteksyon sa sinusukat na pagsusuot. Ang isang mas mahal na ibabaw ay hindi nag-aayos ng hindi sapat na pagpapakain o nagtatatag na ang screw geometry ay nababagay sa resin.


Gawing isang tiyak na aksyon ang diagnosis
Panatilihing makitid ang rekomendasyon hangga't pinapayagan ng ebidensya. Ang pagkaantala ng feed ay nangangailangan ng pagwawasto ng feed-system. Ang isang utos ng bilis ay hindi maaaring mapanatili ng makina ang mga tawag para sa pagsusuri ng makina. Ang kumpirmadong pagtagas ng balbula ay nangangailangan ng pagtatasa ng balbula at interface. Sinusuportahan ng sinusukat na suot ng tornilyo o bariles ang isang pagpapalit ng bahagi o isang kwalipikadong pagsusuri sa pagsasaayos.
Kung ang pagpupulong ay nasa katanggap-tanggap na kondisyon ngunit ang bagong tungkulin sa produksyon ay lumampas sa praktikal na kapasidad ng plasticizing nito, ipadala ang maikling disenyo. Nagbibigay ang Nanhaiya ng custom na disenyo ng screw, machining at alloy spray welding. Ang amingkagamitan sa produksyonmay kasamang CNC lathes para sa mga workpiece na hanggang 6 na metro ang haba at five-axis machining para sa mga kumplikadong flight at flange structures.

Ipadala ang rekord na nagpapaliwanag ng problema
- Gumagawa at modelo ng makina, diameter ng tornilyo, drawing ng pagpupulong at mga detalye ng nilagyan ng screw-tip.
- Resin grade, filler loading, regrind ratio at kundisyon ng particle.
- Oras ng pagbawi ayon sa cycle, aktwal at inutos na RPM, back pressure kasama ang pressure na batayan nito, at load o alarm records.
- Setting ng shot, cushion, bahagi at bigat ng runner, mga rekord ng temperatura at ang available na recovery window.
- Nasubok na ang mga pagbabago, ang epekto ng mga ito sa kalidad ng bahagi, at anumang ulat sa pagsusuot ng dimensional.
Para sa commissioning, sumang-ayon sa resin, shot, operating window at katanggap-tanggap na kalidad ng bahagi. Pagkatapos ay ihambing ang pag-uulit ng pagbawi at aktwal na kabuuang oras ng pag-ikot. Ang isang mas mabilis na nakahiwalay na pagsusuri sa plasticizing ay hindi sapat kung ang amag ng produksyon ay naghihintay pa rin o ang mga bahagi ay nabigo sa inspeksyon.

Kailangan mo ng panukalang turnilyo o bariles para sa nakumpirmang limitasyon sa pagbawi?
Ipadala kay Nanhaiya ang drawing at operating record, kasama kung ano ang nagbago at kung ano ang kailangang maabot ng iyong linya. Sabihin sa amin kung ibinabalik mo ang orihinal na tungkulin o naghahanda para sa ibang materyal o kinakailangan sa pag-ikot.
Ipadala ang iyong drawing at iproseso ang dataTingnan ang injection molding screwsPag-usapan sa WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Telepono:+86-13505809643| Mobile:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, China.
Makipag-ugnayan kay Nanhaiya
Mga madalas itanong
Ano ang normal na injection molding screw recovery time?
Walang unibersal na numero. Ang oras ng pagbawi ay depende sa resin, kinakailangan ng shot, geometry ng turnilyo, kakayahan ng makina at mga setting ng pagpapatakbo. Ihambing ito sa oras na magagamit sa aktwal na pagkakasunud-sunod ng makina at sa isang matatag na reference run gamit ang parehong materyal at shot.
Ang mas mabilis bang pagbawi ng turnilyo ay laging nagpapaikli sa cycle time?
Hindi. Pinaiikli lamang nito ang cycle kapag ang hindi natapos na pagbawi ay naantala ang susunod na pinahihintulutang pagkilos ng makina. Kung natapos na ang pagbawi sa loob ng available na overlap na window, ang pagpapabilis nito ay maaaring mag-iwan ng kabuuang cycle na hindi nagbabago.
Bakit umiikot ang tornilyo ngunit napakabagal sa pag-urong?
Suriin kung ang resin ay umaabot sa turnilyo, kung nagbago ang presyon sa likod, at kung ang aktwal na bilis ng turnilyo ay tumutugma sa utos. Ang feed bridging, hindi pare-parehong regrind, mga kondisyon ng proseso at mga pagod na bahagi ay posibleng mga sangay na imbestigahan. Ang pag-ikot lamang ay hindi nagpapatunay na ang tornilyo ay nagdadala ng sapat na materyal.
Dapat ko bang taasan ang RPM upang ayusin ang mabagal na pagbawi?
Pagkatapos lamang suriin ang pagpapakain, aktwal na bilis, presyon ng likod at mga limitasyon sa pagproseso ng dagta. Hatulan ang anumang pagbabago sa pamamagitan ng kalidad ng pagkatunaw, aktwal na temperatura ng pagkatunaw at pagkaulit pati na rin ang oras ng pagbawi. Huwag gumamit ng higit na bilis upang itago ang isang hindi nalutas na problema sa pagpapakain o pagsusuot.
Ang isang tumutulo na check ring ay nagpapatunay na ang buong turnilyo ay pagod?
Hindi. Ang check-ring sealing at screw-barrel conveying ay magkaibang mga function. Siyasatin ang pagkakaiba-iba ng cushion o shot-weight sa pagsubok ng balbula ng tagagawa ng makina, at gumamit ng dimensional na inspeksyon upang itatag ang pagkasuot ng screw at barrel.
Ano ang kailangan ng Nanhaiya upang masuri ang isang kapalit?
Ipadala ang modelo ng makina, diameter at pagguhit ng tornilyo, grado ng resin at tagapuno, mga detalye ng pag-regrind, mga aktwal na talaan ng pagbawi, mga setting ng bilis ng turnilyo at back-pressure, mga talaan ng temperatura, at anumang pagsukat ng pagkasuot. Isama ang kinakailangang cycle at part-quality na pamantayan upang ang kapalit ay may tinukoy na trabaho.
Ipagpatuloy anggabay sa pagpili ng tornilyo sa paghubog ng iniksyon, o suriin angdulo ng turnilyo at check-ring na kapalit na checklistkung ang ebidensya ay tumuturo sa front-end assembly.