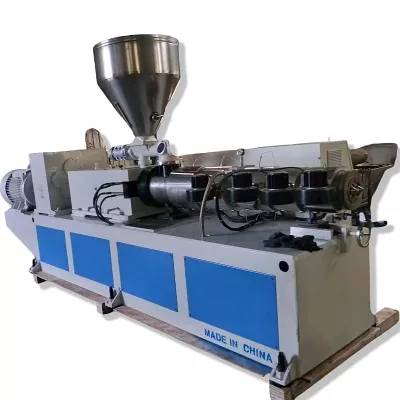
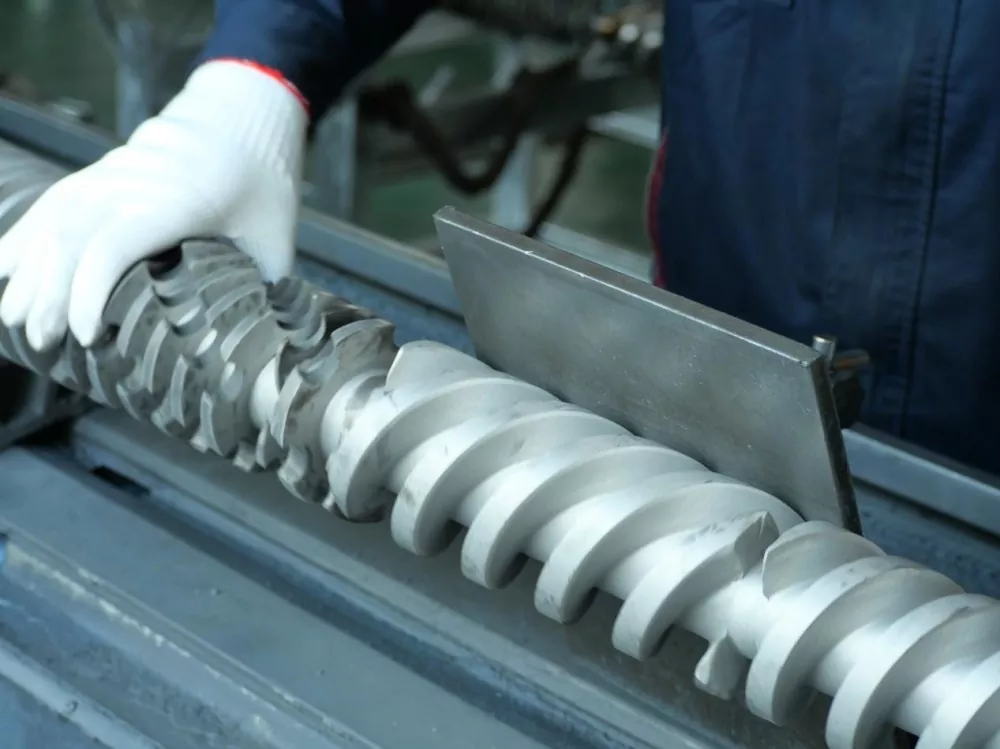
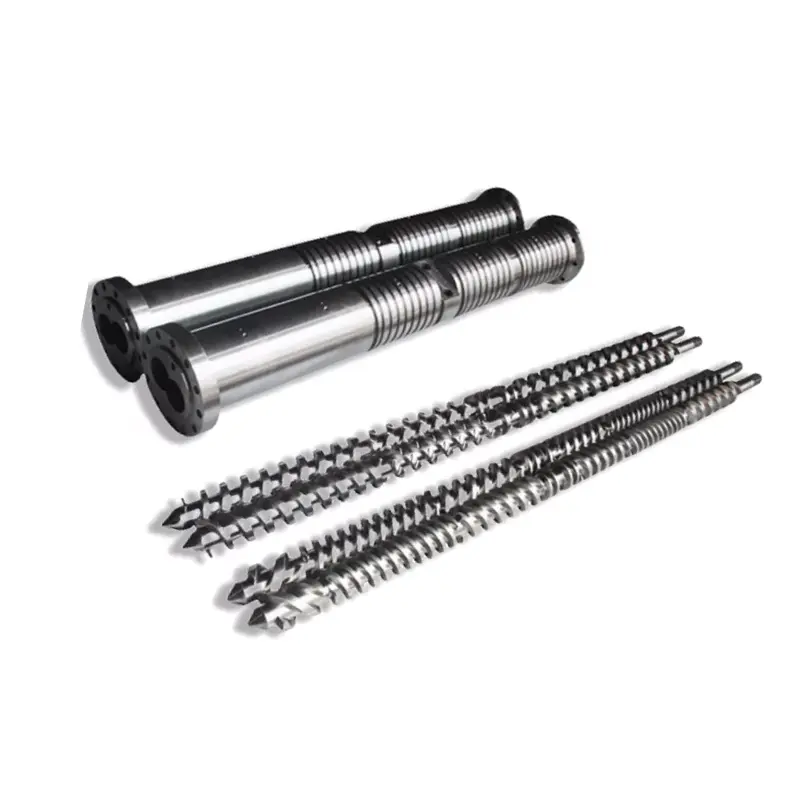
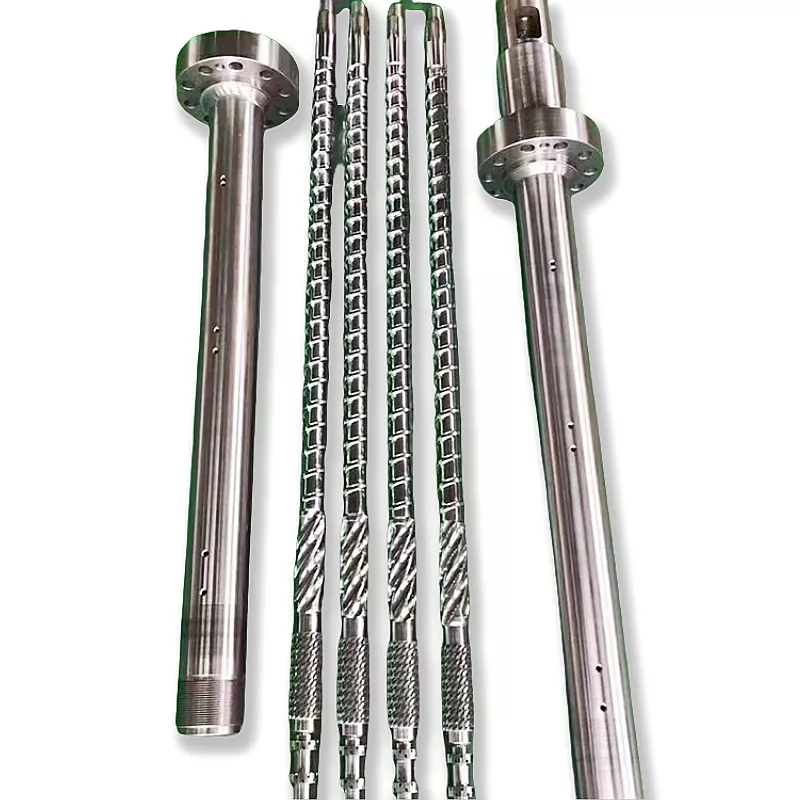
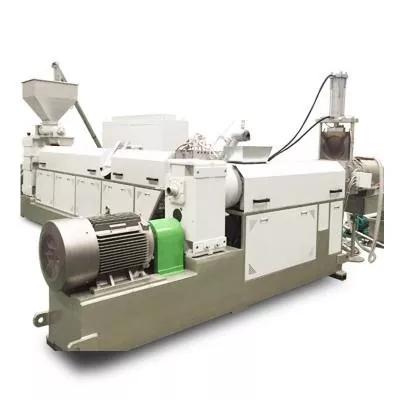
Anextruder tornilyo barilesay ang puso ng isang plastic extruder — isang umiikot na turnilyo sa loob ng isang pinainit na bariles na tumutunaw ng plastik at nagbo-bomba nito pasulong sa steady pressure. Ang pagpili ng tama ay bumaba sa tatlong bagay: anguri(iisang tornilyo, kambal na tornilyo, korteng kono o parallel), angmateryalkailangan itong tumakbo (na nagtatakda sa ibabaw - nitrided para sa malinis na mga resin, bimetallic para sa nakasasakit o kinakaing unti-unti), at kung paano itotinukoy at binuo. Kunin ang mga iyon nang tama at ito ay tumatakbo nang maraming taon. Ang gabay na ito ay lumalakad sa lahat ng tatlo.
Anuman ang iyong i-extrude — pipe, profile, film, sheet, compound, o pellets — angextruder tornilyo barilesay ang bahaging gumagawa ng aktwal na gawain. Ito rin ang bahagi na nagsusuot, at ang pinakamalamang na magpapasya kung ang iyong linya ay tumatakbo nang malinis at sa spec o nakikipaglaban sa iyo sa kalidad at downtime. Pinagsasama-sama ng gabay na ito ang buong paksa: kung ano ang screw barrel, ang mga uri, mga materyales, kung paano itugma ang isa sa iyong materyal, at kung paano tumukoy ng kapalit na tatagal. Nakagawa kami ng mga turnilyo at bariles sa loob ng higit sa 20 taon, kaya pananatilihin namin itong tuwid at praktikal, at ituturo ka sa mas malalim na mga gabay kung saan mo kailangan ang mga ito.
Ano ang Extruder Screw Barrel?
Anextruder tornilyo barilesay ang pangunahing pagpupulong ng isang plastic extruder: isang tumpak na machined turnilyo sa loob ng isang pinainit cylindrical barrel. Ang solidong plastik — mga pellet o pulbos — ay pumapasok sa dulo ng feed. Habang umiikot ang tornilyo, ang init mula sa bariles at gupit mula sa tornilyo ay natutunaw ang materyal, at ang geometry ng tornilyo ay naghahatid at nagdi-pressure nito, na nagtutulak ng unipormeng natutunaw sa labas ng die sa dulong dulo.
Ang tornilyo at ang bariles ay magkatugmang pares, hindi dalawang magkahiwalay na bahagi. Ang maliit na clearance sa pagitan ng mga flight ng screw at ang barrel bore ang kumokontrol sa output at kalidad ng pagkatunaw — buksan ang clearance na iyon sa pamamagitan ng pagkasira at pareho silang mawawala sa makina. Iyon ang dahilan kung bakit ang dalawa ay dinisenyo, binuo, at pinalitan nang magkasama, at kung bakit ang screw barrel ay nasa gitna ng anumang proseso ng pagpilit o pag-iniksyon.

Paano Gumagana ang Screw Barrel
Karamihan sa mga extruder screw ay gumagawa ng kanilang trabaho sa tatlong zone sa haba ng turnilyo. Angfeed zonekumukuha ng solidong materyal at sinimulan itong isulong. Angcompression zone— kung saan ang channel ng tornilyo ay nagiging mababaw — pinapadikit at natutunaw ang plastik sa pamamagitan ng init at paggugupit. Angmetering zonepagkatapos ay ibomba ang tinunaw na plastik pasulong sa isang matatag, kontroladong presyon, handa na para sa mamatay.
Ang init ay nagmumula sa dalawang lugar: ang mga pampainit ng bariles at ang mekanikal na paggugupit ng tornilyo na gumagana sa polimer. Balansehin ang mga ito nang maayos at ang materyal ay pantay na nagpapaplastikan nang hindi nag-overheat. Gumagana lang ang buong bagay dahil sa malapit na screw-to-barrel clearance na iyon — ito ang pumipigil sa pagkatunaw na dumulas pabalik sa mga flight. Bumuo ng tolerance at katigasan sa ibabaw na panatilihing mahigpit ang clearance na iyon sa paglipas ng panahon, na kung bakit mahalaga ang pagpili ng materyal at kalidad ng pagmamanupaktura gaya ng disenyo ng turnilyo.
Sa paligid ng barrel ay umupo ang mga heater band na nakagrupo sa mga zone, bawat isa ay nakahawak sa isang nakatakdang temperatura, na may paglamig sa kamay upang hindi mag-overheat ang natutunaw. Sa dulong dulo, binibigyan ng die ang tunawin ang huling hugis nito. Ang trabaho ng pagpupulong ay ibigay sa mamatay ang isang natutunaw na pare-pareho sa temperatura at presyon — dahil ang anumang pagkakaiba-iba sa itaas ng agos ay nagpapakita bilang isang depekto sa produkto sa ibaba ng agos.
Mga Uri ng Extruder Screw Barrel
Sinasaklaw ng "Screw barrel" ang ilang natatanging makina. Ang tama ay depende sa kung kailangan ng iyong prosesobombaisang materyal opaghaluinito.
Single Screw
A iisang tornilyonagpapatakbo ng isang baras sa isang round bore. Ito ay naghahatid at nagbo-bomba nang napakahusay, na ginagawa itong matipid na workhorse para sa mataas na volume na extrusion ng isang pare-parehong materyal — pipe, profile, sheet, film, at wire coating. Ang hindi nito ginagawa ay masinsinang paghahalo.
Kambal na Tornilyo
Ang isang twin screw ay nagpapatakbo ng dalawang intermeshing shaft sa isang figure-eight bore. Ang meshing na iyon ang punto: nagbibigay ito ng masinsinang paghahalo, positibong paghahatid, at mahigpit na kontrol sa paggugupit at oras ng paninirahan, kaya naman pinangangasiwaan ng twin screws ang compounding, masterbatch, reactive extrusion, at mahirap o punong materyales. Kung tinitimbang mo ang dalawa, ang aming gabay saiisang tornilyo vs twin screw extrudersnapupunta malalim sa trade-off.
Parallel vs Conical Twin Screw
Ang mga kambal na tornilyo ay nahati muli ayon sa hugis. Aparallel twin screwnagpapanatili ng pare-pareho ang diameter at gumagamit ng modular,reconfigurable elements — ang versatile na pagpipilian para sa compounding at mataas na output. Aconical twin screwtapers mula sa isang malawak na dulo ng feed sa isang makitid na discharge, na nagbibigay ng isang malaking feed throat at mataas na torque sa mababang bilis - ang klasikong makina para sa matibay na PVC pipe at profile. Inihambing namin ang mga ito nang detalyado saconical vs parallel twin screw extruders.Ang mga kambal na tornilyo ay alinman sa co-rotating (pinakamahusay na paghahalo) o counter-rotating (mataas na presyon, karaniwan para sa PVC).

Injection Molding Screw Barrel
Aniniksyon paghubog tornilyo barrelgumagana sa parehong prinsipyo ng melt-and-convey ngunit binuo para sa reciprocating cycle ng isang injection machine sa halip na tuluy-tuloy na extrusion. Ang ibabaw at materyal na lohika sa ibaba ay nalalapat dito pareho lamang.
Sa isang sulyap, narito kung paano nakahanay ang mga pangunahing uri:
| Uri | Pinakamahusay para sa | Paghahalo | Mga tipikal na produkto |
|---|---|---|---|
| Isang tornilyo | High-volume extrusion ng isang materyal | Mababa | Pipe, profile, sheet, pelikula |
| Parallel na kambal | Compounding, mataas na output, flexibility | Mataas | Mga compound, masterbatch, pellets |
| Conical na kambal | Compact na PVC pipe at profile | Mataas | UPVC pipe, profile, WPC |
| Turnilyo ng iniksyon | Ikot ng paghubog ng iniksyon | Nag-iiba | Mga hinubog na bahagi |
Kung Saan Ginagamit ang mga Extruder Screw Barrels
Ang parehong pangunahing bahagi ay makikita sa buong industriya ng plastik, na na-configure para sa trabahong nasa kamay. Sa mga linya ng tubo at profile ay hinuhubog nito ang PVC, PE, at PPR. Sa pelikula at sheet ay pinapakain nito ang mamatay na gumagawa ng packaging at board. Sa pagsasama nito, pinagsasama nito ang mga polymer na may mga filler, pigment, at additives sa mga pellets, at nagpapatakbo din ito ng masterbatch production. Nagmamaneho ito ng mga linya ng pagre-recycle na nagre-reprocess ng scrap at regrind, cable at wire coating, at ang mga reciprocating barrels sa loob ng injection molding machine. Saanman ang plastik ay natunaw at nahuhubog, isang tornilyo at bariles ang natutunaw. Ang mga pagbabago mula sa isang industriya patungo sa susunod ay ang uri, ang ibabaw, at ang geometry — na eksakto kung bakit mahalaga ang isang maingat na spec kaysa sa isang numero ng bahagi ng catalog.
Mga Materyales ng Screw Barrel at Surface Treatment
Ang isang screw barrel ay naninirahan sa isang mapagparusang kapaligiran - init, presyon, alitan, at kadalasang nakasasakit o kinakaing unti-unti na mga materyales. Ang base na bakal ay nagbibigay ito ng lakas; ang pang-ibabaw na paggamot ay nagbibigay ito ng wear at corrosion resistance. Dalawang ibabaw ang nangingibabaw.
Base Steel at Nitriding
Ang karaniwang base ay isang nitriding steel tulad ng38CrMoAlA. Ang gas nitriding ay nagpapatigas ng manipis na case sa ibabaw, na nagbibigay ng magandang wear resistance para sa malinis, hindi napuno na mga resin tulad ng PE, PP, at ABS sa isang makabuluhang halaga. Isang nitridedtornilyo barilesay ang matipid, maaasahang pagpipilian kapag ang materyal ay hindi lalo na nakasasakit o kinakaing unti-unti.
Bimetallic
Para sa abrasive o corrosive na tungkulin, ang isang bimetallic barrel ay nagsasama ng isang mas matigas, mas makapal na alloy na layer sa loob ng bore — nickel-based para sa corrosion, tungsten-carbide-rich para sa abrasion — sa ibabaw ng isang matigas na base na bakal. Ito ay nagkakahalaga ng higit pa, ngunit ito ay tumatagal ng mas matagal kung saan ang isang nitrided na ibabaw ay mapupunta. Sa aming sariling bimetallic barrels dinadala namin ang bore sa humigit-kumulang 62 HRC, kung saan maraming tindahan ang humihinto sa 58. Ang buong paghahambing ay nasa aming gabay sabimetallic vs nitrided screw barrels.
Ginagamot Din Ang Tornilyo
Ang pagpapatigas sa ibabaw ay hindi lamang isang gawaing bariles. Pati na rin ang nitriding, ang screw flight ay kadalasang hardfaced — isang wear-resistant alloy na hinangin papunta sa flight, ang pinakamataas na wear point sa screw — kaya ang turnilyo ay sumasabay sa bore. Kung ang isang tornilyo at bariles ay magsuot sa magkaibang mga rate, ang clearance ay naaanod at ang kalidad ay naghihirap, kaya ang dalawa ay tumigas upang gumana at magsuot bilang magkatugmang pares, hindi bilang magkahiwalay na mga bahagi.
Pagtutugma ng Screw Barrel sa Iyong Materyal
Dito napapanalo o natalo ang karamihan sa mga desisyon ng screw-barrel. Itinatakda ng materyal na iyong pinapatakbo ang ibabaw na kailangan mo — hindi ang kabaligtaran. Isang mabilis na mapa:
| materyal | Pangunahing banta sa bariles | Inirerekomendang ibabaw |
|---|---|---|
| Malinis na PE / PP / ABS | Banayad na pagsusuot | Nitrided |
| Matibay na PVC | Kaagnasan + ilang abrasyon | Bimetallic (batay sa nikel) |
| Puno ng salamin / puno ng mineral | Malakas na abrasyon | Bimetallic (mayaman sa carbide) |
| WPC (kahoy + tagapuno) | Matinding abrasion (+ corrosion kung PVC-based) | Bimetallic (mayaman sa carbide) |
| Recycled / kontaminadong feed | Abrasion + hindi alam | Bimetallic |
Dalawang materyales ang nararapat sa kanilang sariling playbook.PVCay kinakaing unti-unti dahil naglalabas ito ng hydrochloric acid habang pinoproseso nito, kaya kailangan nito ng bimetallic surface na lumalaban sa kaagnasan.WPCay isa sa mga pinaka-nakasasakit na materyales sa pagpilit, salamat sa kahoy at mineral na tagapuno nito, kaya kailangan nito ang pinakamahirap na layer ng haluang metal na maaari mong ilagay sa bore. Tukuyin ang ibabaw para sa materyal, sa bawat oras.
Mga Pangunahing Detalye: Diameter, L/D at Compression
Higit pa sa uri at surface, ang ilang mga detalye ay humuhubog sa kung paano gumaganap ang isang screw barrel. Hindi mo kailangang maging isang taga-disenyo ng tornilyo upang mapagkunan ang isa, ngunit nakakatulong na malaman kung ano ang ibig sabihin ng mga ito.
- diameter— laki sa iyong makina at target na output. Ang mga tornilyo at barrel ay ginawa sa malawak na hanay ng mga diameter upang umangkop sa lahat mula sa maliliit na linya ng profile hanggang sa malalaking extruder.
- L/D ratio— haba ng turnilyo na hinati sa diameter nito. Ang mas mahabang L/D ay nagbibigay ng mas maraming oras upang matunaw at maghalo; ang isang mas maikli ay mas compact. Ang tamang halaga ay depende sa materyal at proseso.
- Compression ratio— kung gaano mababaw ang channel ng tornilyo mula sa feed hanggang sa pagsukat. Ang mas mataas na compression ay gumagana sa ilang mga materyales nang mas mahirap; Ang mga polimer na sensitibo sa init tulad ng PVC ay pinapaboran ang mas banayad na ratio.
Ang mga ito ay nakatakda sa materyal at sa trabaho, kung kaya't ang isang made-to-spec na barrel ay natalo sa isang generic. Ibigay sa iyong gumagawa ang makina, ang materyal, at ang output, at ang geometry ay sumusunod mula doon.
Mga Karaniwang Problema at Ano ang Itinuturo Nila
Kapag ang isang linya ay nawala sa spec, ang trail ay madalas na humahantong pabalik sa turnilyo at bariles. Isang mabilis na diagnostic:
- Bumagsak ang output sa parehong bilis ng turnilyo— pagod na clearance, ang klasikong unang tanda.
- Lumalakas o hindi matatag na presyon— pagsusuot, o isang isyu sa feed o temperatura.
- Itim na batik at pagkasira— materyal na nagtatagal sa mga sira na puwang o nakaupo sa isang kinakalawang na ibabaw.
- Hindi magandang paghahalo o hindi natutunaw na materyal— ang maling uri ng turnilyo para sa trabaho, o isang sira na tornilyo.
- Pitting sa turnilyo o bore— kaagnasan, kadalasan ang maling ibabaw para sa materyal.
Anumang isang sintomas ay maaaring magkaroon ng maraming dahilan, ngunit ang dalawa o tatlo ay halos palaging tumuturo sa isang pagod o maling tinukoy na bariles. Ang pagsukat sa pagsusuot ay nagsasabi sa iyo kung alin - at kung ang pag-aayos ay isang pag-aayos o isang kapalit.
Magsuot, Pagpapanatili at Pagpapalit
Ang bawat screw barrel ay nagsusuot sa kalaunan — ang tanging tanong ay kung gaano kabilis, at depende iyon sa materyal at kung paano pinapatakbo ang makina. Lumalabas ang pagkasuot bilang bumabagsak na output sa parehong bilis ng turnilyo, pag-usad, mahinang paghahalo, itim na batik, o pagtaas ng temperatura ng pagkatunaw. Ang dahilan ay ang clearance sa pagitan ng tornilyo at bariles na nagbubukas ng nakaraang tolerance.
Kapag nakita mo ang mga palatandaang iyon, sukatin bago ka kumilos: ang diameter ng paglipad ng tornilyo, ang barrel bore, at ang radial clearance laban sa orihinal na spec. Minsan ang tornilyo ay maaaring itayo muli habang ang bariles ay mabuti pa; sa sandaling ang bore ay pagod sa nakalipas na tolerance, ang kapalit ay karaniwang ang matipid na ayusin. Ang aming gabay sakung kailan papalitan ang isang pagod na barrel ng tornilyolumalakad sa pagsukat ng pagkasuot at pagpapasya sa pagkumpuni kumpara sa pagpapalit. Ang ilang mga gawi ay umaabot sa buhay ng serbisyo: itugma ang ibabaw sa materyal, itago ang mga kontaminant sa feed, hawakan ang mga temperatura sa saklaw, at mag-log ng mga pagbabasa ng clearance sa bawat serbisyo.
Paano Pumili at Tukuyin ang isang Extruder Screw Barrel
Pagsasama-sama nito, ang pagpili ng screw barrel ay tatlong desisyon sa pagkakasunud-sunod:uri, pagkataposibabaw, pagkatapospagtutukoy. Trabaho sa pamamagitan ng mga ito at hindi ka magkamali.
- Uri— nagbobomba ba ang iyong proseso ng isang materyal (iisang tornilyo) o paghahalo at tambalan (kambal na tornilyo)? Compact PVC o profile work tumuturo sa conical; mataas na output at flexibility point to parallel.
- Ibabaw— nitrided para sa malinis na resins, bimetallic para sa abrasive o corrosive na materyales. Kapag may pagdududa sa isang puno o PVC na materyal, pumunta sa bimetallic.
- Pagtutukoy— diameter, L/D, at compression na tumugma sa iyong makina, materyal, at output.
Upang makakuha ng tumpak na quote at isang bariles na diretsong bumaba, ibigay sa iyong tagagawa ang paggawa at modelo ng makina, ang diameter ng screw at L/D (o ang orihinal na guhit), ang materyal at pagkarga ng filler, at ang target na output. Walang drawing? Ang isang pagod na sample ay sapat na upang i-reverse-engineer ang isang eksaktong kapalit — o isang na-upgrade na may mas matigas na ibabaw kaysa sa bahaging ireretiro mo.
Bakit Makipagtulungan sa Nanhaiya
Kami ay gumugol ng higit sa dalawampung taon sa paggawa ng mga extruder na turnilyo at bariles ng bawat uri —iisang tornilyo, parallel twin screw, conical twin screw, atpaghubog ng iniksyon— sa 38CrMoAlA nitrided steel at bimetallic alloys, na may bimetallic bore hardness hanggang 62 HRC, tolerance control, at dynamic na pagsubok sa balanse sa bawat set. Sa higit sa 500 mga kliyente at higit sa dalawang dekada ng karanasan, bumuo kami ng mga kapalit na tugma sa mga pangunahing brand gaya ng KraussMaffei, Cincinnati, at Jwell, na nagtatrabaho mula sa modelo ng iyong makina, isang drawing, o isang sample. Sabihin sa amin ang iyong materyal, makina, at output, at magkakaroon ka ng iniangkop na rekomendasyon at quote sa loob ng labindalawang oras.
Kailangan mo ng tamang screw barrel, o isang kapalit para sa iyong linya? Ipadala ang iyong makina, materyal, at output — kumuha ng rekomendasyon at quote sa loob ng 12 oras.
Kumuha ng QuoteMga Madalas Itanong
Ano ang isang extruder screw barrel?
Ito ang pangunahing gumaganang bahagi ng isang plastic extruder - isang umiikot na turnilyo sa loob ng isang pinainit na bariles. Ito ay tumatagal ng solidong plastik sa isang dulo, tinutunaw ito ng init at gupit, at nagbomba ng isang unipormeng natutunaw sa kabilang dulo sa tuluy-tuloy na presyon. Gumagana ang turnilyo at bariles bilang magkatugmang pares, at ang maliit na clearance sa pagitan ng mga ito ay kumokontrol sa output at kalidad.
Ano ang gawa sa isang extruder screw barrel?
Ang base ay karaniwang isang nitriding steel tulad ng 38CrMoAlA, pinatigas ng gas nitriding para sa malinis na resins. Para sa mga abrasive o corrosive na materyales ito ay bimetallic — isang matigas, wear- at corrosion-resistant alloy layer na pinagsama sa loob ng bore sa ibabaw ng matigas na baseng bakal. Ang ibabaw ay pinili para sa materyal na iyong pinapatakbo.
Ano ang mga pangunahing uri ng screw barrel?
Isang tornilyo at kambal na tornilyo. Ang twin screw ay nahahati sa parallel at conical, at sa co-rotating at counter-rotating, at may mga injection molding screw barrels. Single screws pump para sa high-volume extrusion; twin screws mix at compound; conical twins suit compact PVC at profile lines.
Gaano katagal ang isang extruder screw barrel?
Ang isang mahusay na pinananatili ay karaniwang tumatagal sa pagitan ng 3 at 10 taon. Depende ito sa materyal, paggamot sa ibabaw, mga kondisyon ng pagpapatakbo, at pagpapanatili — pinapaikli ito ng mga abrasive at corrosive na materyales, ang mga malinis na resin at isang bimetallic na ibabaw ay nagpapahaba nito.
Paano ko pipiliin ang tama?
Tatlong hakbang: piliin ang uri na kailangan ng iyong proseso, piliin ang ibabaw para sa iyong materyal, pagkatapos ay itugma ang diameter, L/D, at compression sa trabaho. Ibigay sa gumagawa ang iyong modelo ng makina, materyal, at output — ginagawang eksakto ito ng isang drawing o sample.
Maaari ka bang gumawa ng kapalit para sa anumang tatak ng makina?
Oo. Bumubuo kami ng mga pamalit na turnilyo at barrel na akma sa mga pangunahing extruder at mga tatak ng injection — KraussMaffei, Cincinnati, Jwell — mula sa modelo ng iyong makina, isang drawing, o isang sample. Ipadala ang mga detalye para sa isang quote sa loob ng 12 oras.