Balita

Balita sa Industriya

Single-screw vs parallel twin-screw pelletizing line: alin ang akma sa iyong materyal?09 2026-09

Single-screw vs parallel twin-screw pelletizing line: alin ang akma sa iyong materyal?

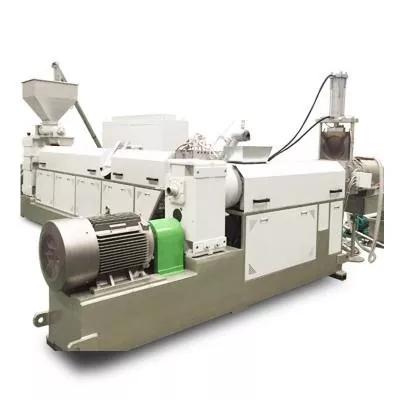
Pumili ng single-screw pelletizing line kapag malapit na ang feedstock sa final formulation at ang mga pangunahing trabaho ay stable conveying, melting, melt filtration, pressure generation at pellet cutting. Isa itong praktikal na panimulang punto para sa pare-parehong PE o PP regrind, simpleng re-pelletizing, laboratory work at maliit hanggang katamtamang produksyon. Pumili ng parallel twin-screw pelletizing line kapag ang makina ay dapat mag-compound pati na rin ang pelletize. Ito ay mas angkop sa mga filler, pigment, polymer blend, masterbatch, modified plastics, maramihang feed stream at mas malakas na devolatilization. Huwag bilhin ang twin-screw line lamang dahil mas mataas ang nakalistang output nito. Bilhin ito kapag tumugma ang mga function ng proseso nito sa formulation.
Planetary screw vs single at twin screw: kailan sulit ang pag-upgrade?31 2026-08

Planetary screw vs single at twin screw: kailan sulit ang pag-upgrade?

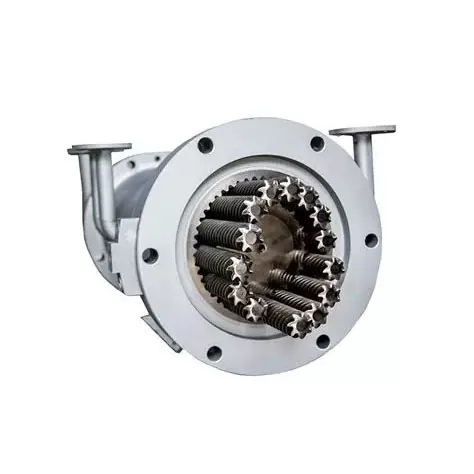
Pumili ng isang planetary screw kapag ang formulation ay nangangailangan ng mahusay na distributive mixing, malawak na heat-transfer area, self-wiping action o staged degassing, lalo na sa heat-sensitive PVC, high-filled compounds, elastomer, adhesives at composite materials. Manatili sa isang solong tornilyo kapag ang proseso ay matatag at higit sa lahat ay nangangailangan ng matipid na pagtunaw, paghahatid at presyon. Pumili ng co-rotating twin screw kapag ang high-speed compounding, flexible side feeding o mas malakas na dispersive na trabaho ang prayoridad. Kung ang die ay nangangailangan ng higit na presyon kaysa sa planetary section ay maaaring magbigay, planuhin ang downstream pressure stage bago mag-order.
Pagpili ng tip sa turnilyo sa paghubog ng iniksyon: suriin ang pagkasuot ng singsing, akma at checklist ng RFQ31 2026-08

Pagpili ng tip sa turnilyo sa paghubog ng iniksyon: suriin ang pagkasuot ng singsing, akma at checklist ng RFQ

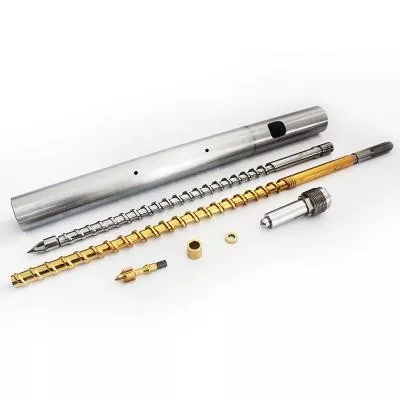
Pumili ng isang injection molding screw tip sa pamamagitan ng apat na bagay: ang non-return valve design, ang eksaktong screw at barrel interface, ang naprosesong resin at filler, at ang wear pattern ng kasalukuyang assembly. Ang modelo ng makina lamang ay hindi sapat kapag ang mga bersyon, nakaraang pag-aayos o hindi karaniwang mga turnilyo ay maaaring umiiral. Para sa isang kapalit na order, ipadala ang orihinal na drawing kapag available, pagkatapos ay i-verify ang sinulid, balikat, haba ng dulo, paglalakbay sa singsing, upuan, diameter sa labas at tunawin ang mga sipi laban sa aktwal na makina. Ang isang mahusay na panipi ay nagsisimula sa geometry. Ang materyal at pang-ibabaw na paggamot ay susunod.
Nitrided vs bimetallic single screws: itugma ang surface sa resin at filler31 2026-08

Nitrided vs bimetallic single screws: itugma ang surface sa resin at filler

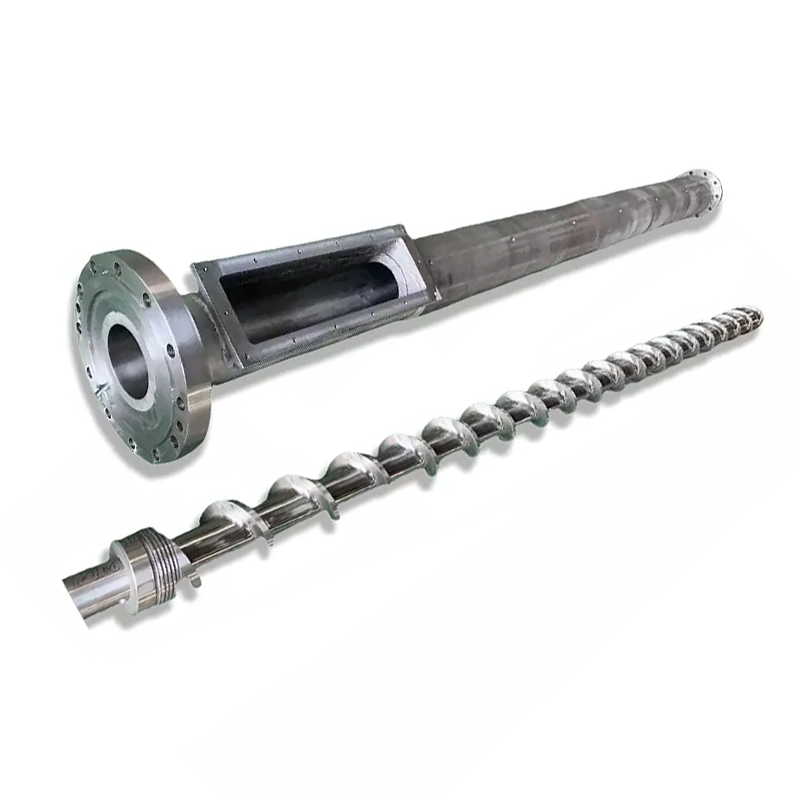
Pumili ng nitriding kapag ang isang ginagamot na ibabaw na bakal ay umaangkop sa na-verify na pagkasuot, kaagnasan at dimensional na tungkulin. Pumili ng flight hardfacing o isa pang bimetallic na konstruksyon kapag ang proyekto ay nangangailangan ng ibang alloy sa lugar na may pinakamataas na pagsusuot. Para sa matinding serbisyo, ang mas magandang sagot ay maaaring isang hardfaced screw na may katugmang bimetallic barrel. Walang opsyon ang awtomatikong superior. Magsimula sa mode ng pagkabigo, pagkatapos ay aprubahan ang mga materyales sa tornilyo at bariles, mga lokasyon ng layer, ruta ng pagproseso at pamantayan ng inspeksyon nang magkasama.
Bilis ng turnilyo, temperatura ng pagkatunaw at output: bakit binabago ng isang setting ang iba31 2026-08

Bilis ng turnilyo, temperatura ng pagkatunaw at output: bakit binabago ng isang setting ang iba

Ang pagtaas ng bilis ng turnilyo ay kadalasang nagpapataas ng daloy ng pag-drag at ang bilis ng pagpasok ng materyal sa proseso, ngunit ang relasyon ay hindi unlimited o perpektong linear. Ang mas maraming rpm ay maaari ding magdagdag ng shear heat, paikliin ang oras ng paninirahan at ilantad ang mahinang feed o seksyon ng natutunaw. Baguhin ang isang kinokontrol na variable sa isang pagkakataon, maghintay para sa isang matatag na kondisyon, pagkatapos ay ihambing ang output, matunaw na profile ng temperatura, presyon, pagkarga ng motor at kalidad ng produkto. Huminto kapag naabot na ng isa sa mga iyon ang aprubadong limitasyon nito, kahit na ang pagmamaneho ay maaaring lumiko nang mas mabilis.
Paano linisin ang isang screw extruder nang hindi nasisira ang turnilyo o bariles28 2026-08

Paano linisin ang isang screw extruder nang hindi nasisira ang turnilyo o bariles

Gumamit ng isang layered na paraan. Magsimula sa inaprubahang pamamaraan ng paglilinis ng supplier ng materyal at makina habang ang extruder ay nananatiling nasa ilalim ng normal na kontrol sa pagpapatakbo. Kung ang nalalabi ay bumalik o ang turnilyo ay dapat na malantad, huminto, ihiwalay at i-verify ang mapanganib na enerhiya ayon sa pamamaraan ng halaman. Para sa isang natanggal na turnilyo, gumamit ng mga tool na inaprubahan ng component na hindi nakakasira. Inirerekomenda ng patnubay sa industriya ang mga kasangkapang tanso, tansong gasa at telang koton, at nagbabala laban sa mga scraper ng bakal at naka-localize na pag-init ng sulo. Suriin ang malinis na ibabaw bago magpasya na ang problema ay pagkasira.
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy
TanggihanTanggapin